| 软件名称 | 天简传动(TJDrive) |
| 版本 | v0.1.7 |
| 适用对象 | 机械设计工程师、传动件设计与制造人员 |
| 编制单位 | 武汉市江夏区天简设计工作室 |
| 日期 | 2026 年 10 月 |
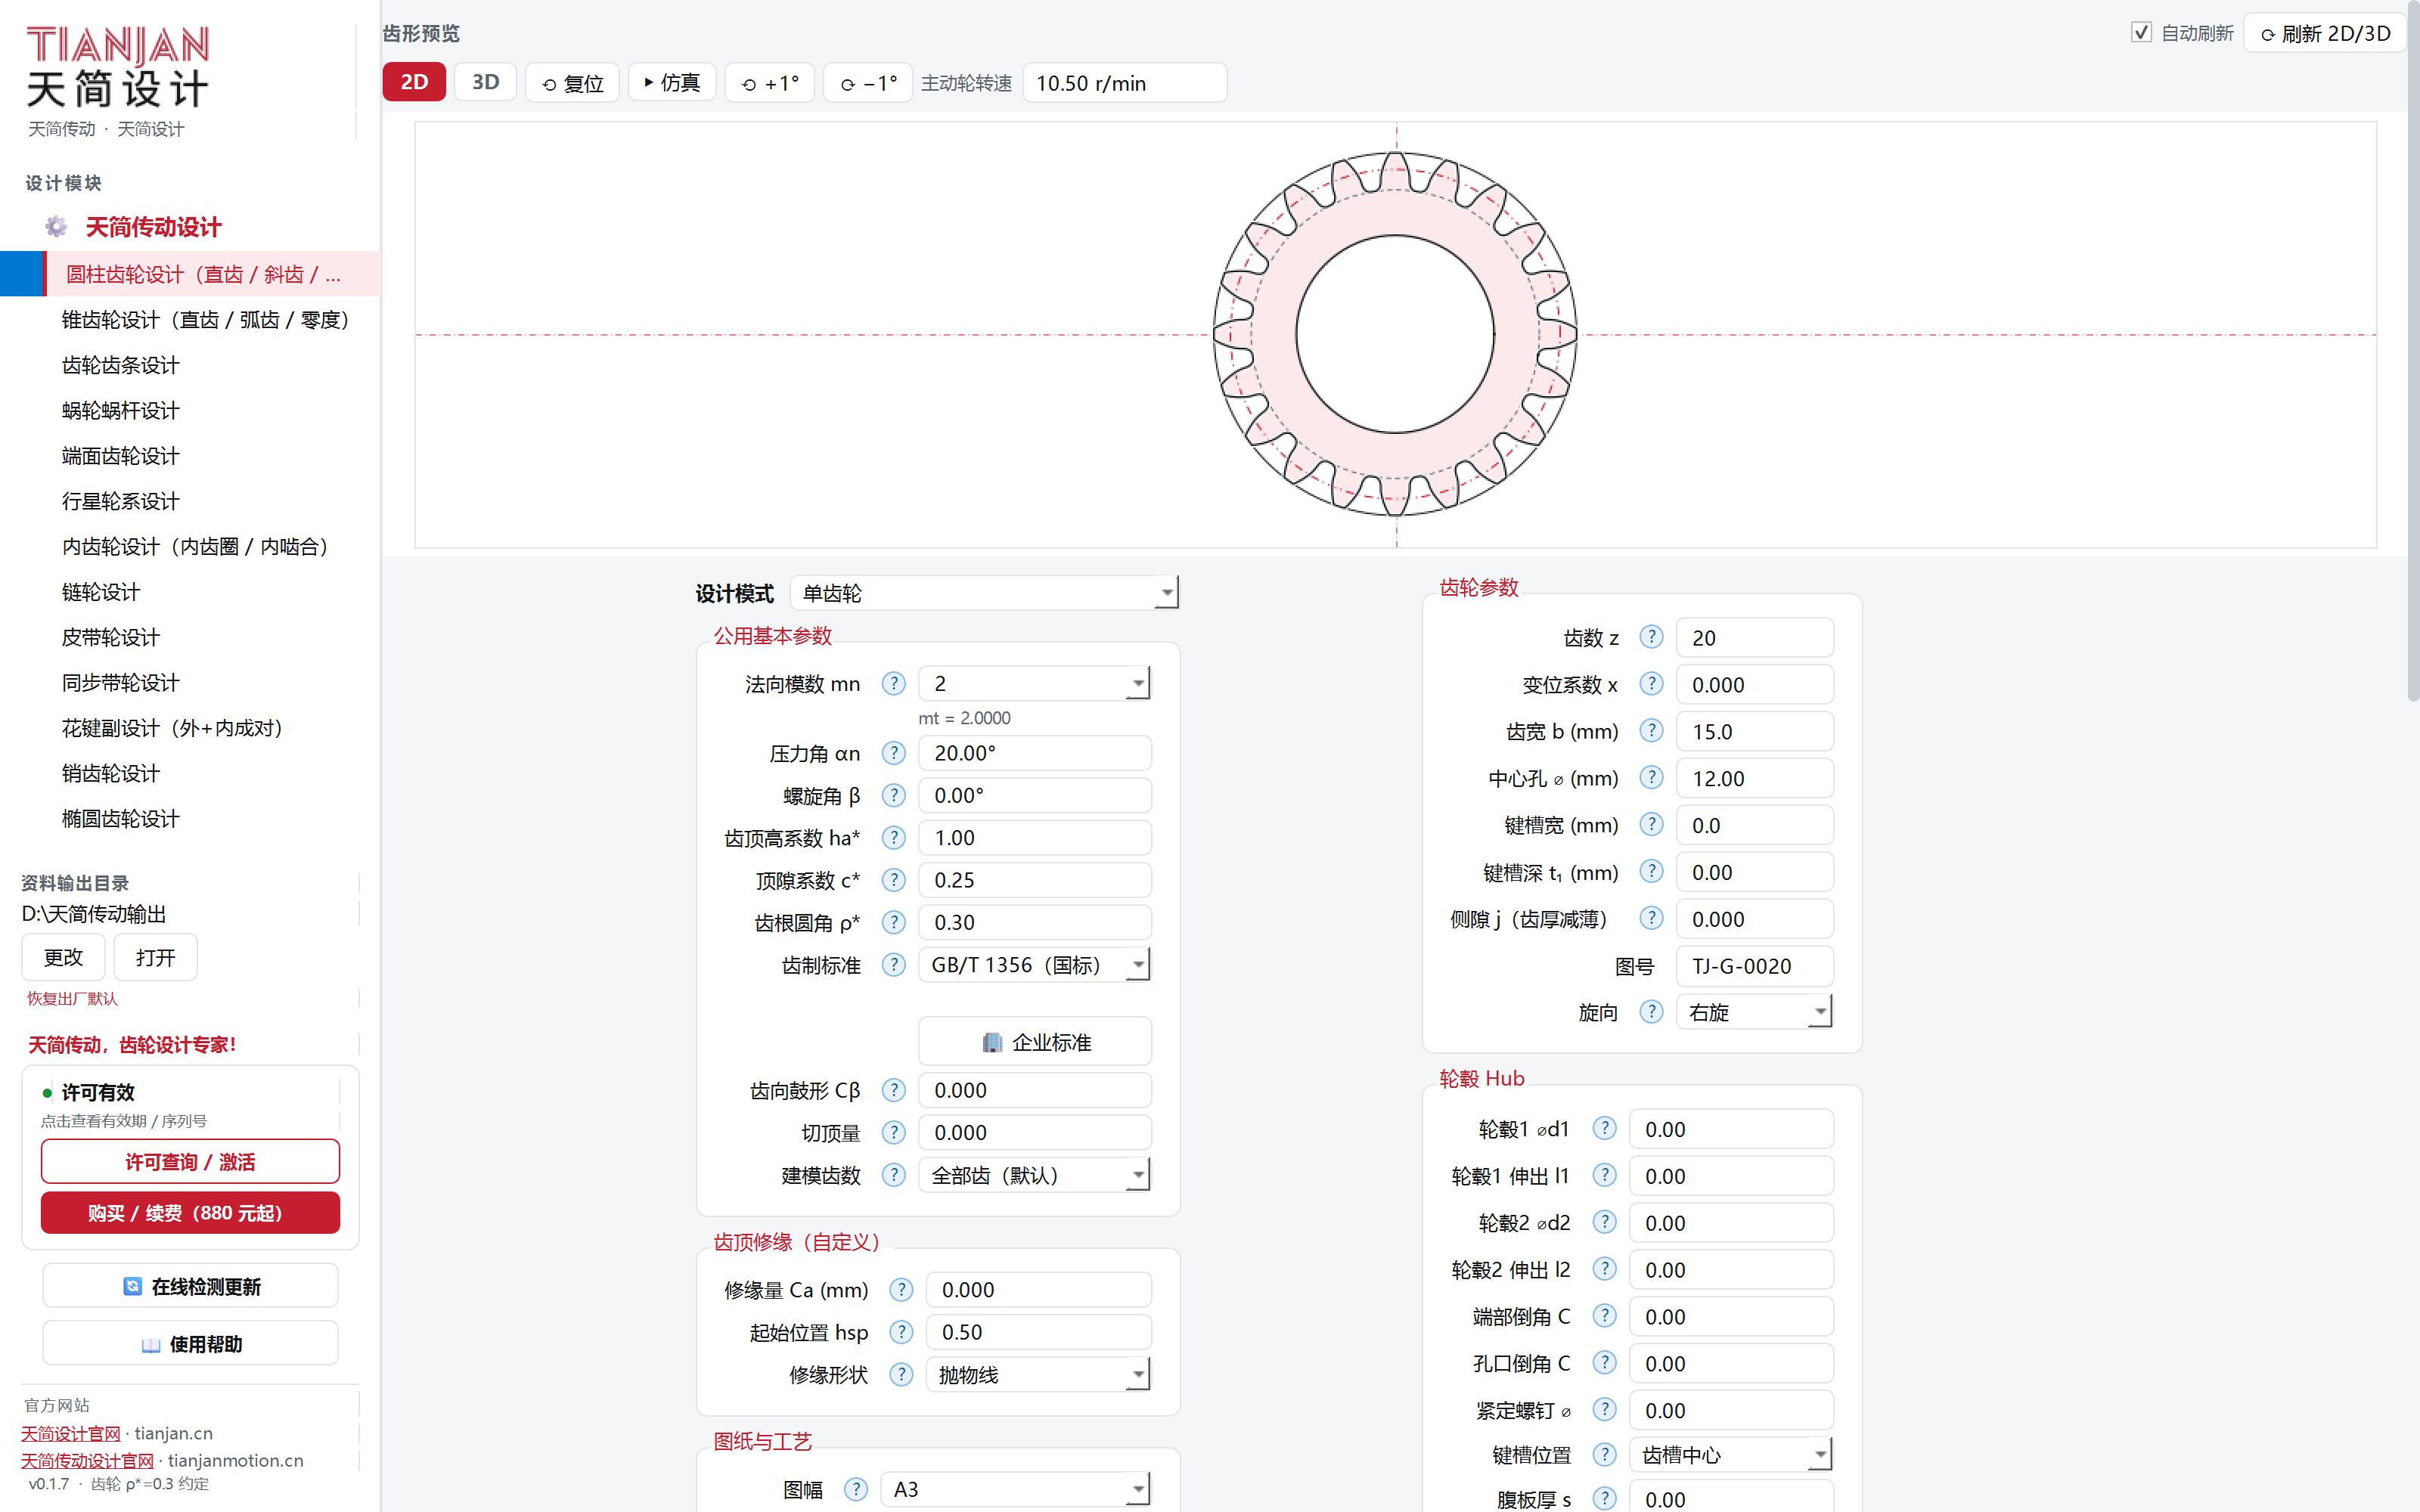
天简传动(英文标识 TJDrive,窗口标题为「天简传动 · 齿轮 / 传动件设计」)是一款 面向机械设计人员的传动件参数化设计工具。它的工作方式是:在左侧参数栏填入齿数、 模数、变位系数、材料、热处理等原始参数,右侧实时给出端面齿形(2D)与实体模型(3D), 再一键导出可直接交付加工的工程图、三维模型、线割图、参数表与强度校核报告。
软件覆盖 13 类常用传动件,全部在同一套界面、同一套操作逻辑下工作:
| 序 | 模块 | 典型用途 |
|---|---|---|
| 1 | 圆柱齿轮设计(直齿 / 斜齿 / 双联) | 最常见的定传动比齿轮;同一面板内含单齿轮、齿轮副、双联齿轮三种模式 |
| 2 | 锥齿轮设计(直齿 / 弧齿 / 零度) | 相交轴传动,90° 或任意轴交角 |
| 3 | 齿轮齿条设计 | 旋转运动 ↔ 直线运动的转换 |
| 4 | 蜗轮蜗杆设计 | 大传动比、可自锁的垂直交错轴传动 |
| 5 | 端面齿轮设计 | 小齿轮与端面齿盘啮合,结构紧凑 |
| 6 | 行星轮系设计 | 同轴、大扭矩、结构紧凑的 NGW 行星机构 |
| 7 | 内齿轮设计(内齿圈 / 内啮合) | 内齿圈、内啮合副 |
| 8 | 链轮设计 | 滚子链传动(GB 链号 06B~40B 及 25/35 等) |
| 9 | 皮带轮设计 | V 带 / 窄 V 带(Y、Z、A、B、C、D、E、SPZ、SPA、SPB、SPC) |
| 10 | 同步带轮设计 | HTD / GT / 梯形齿同步带轮 |
| 11 | 花键副设计(外+内成对) | 渐开线 / 矩形花键,成对出图 |
| 12 | 销齿轮设计 | 销齿传动(外摆线等距齿廓),重载低速场合 |
| 13 | 椭圆齿轮设计 | 非圆齿轮,实现变速比传动 |
天简传动是传动件专项工具:只做齿轮与传动件这一件事,但把这件事做透——从参数输入、 齿形生成、强度校核,到工程图、三维模型、线割图与报表,全部在一个界面内闭环完成。为了省得你在 菜单里来回找,下面把本软件能做的事一次列清。
| 功能 | 本软件 | 说明 |
|---|---|---|
| 13 类传动件参数化设计 | ✔ | 圆柱、锥齿、齿条、蜗轮蜗杆、端面、行星、内齿、链轮、皮带轮、同步带轮、花键副、销齿轮、椭圆齿轮 |
| 2D 齿形 / 3D 实体实时预览 | ✔ | 改一个参数立即重画,含啮合仿真与单步转角 |
| 工程图 DWG / PDF、线割图、STEP | ✔ | 自带图框与标题栏,不依赖本机 CAD |
| 强度校核、参数寻优、检测图 | ✔ | 校核按 GB/T 3480,出 SH / SF 报告 |
| 材料库、企业标准、自定义技术要求 | ✔ | 三套标准槽位可存可备 |
| 参数存档(.tjp) | ✔ | 一套参数一个文件,可传同事、可复现 |
| 在软件内编辑 DWG | — | DWG 由软件按参数生成,改图请在你自己的 CAD 里做 |
STEP,二维导出为 DWG 与 PDF,
均由软件自身生成,不依赖本机安装 CAD。文档\天简传动输出,可在左侧栏「资料输出目录」改成任意盘符
(详见 2.7 节)。这三条约定影响每一个模块,先记住可以少走很多弯路。
所有齿轮的齿根圆角系数默认 ρ* = 0.3,即刀具齿顶圆角 ρ = 0.3 × 模数,
由滚齿展成得到 trochoid(延伸渐开线)过渡曲线,不是简单圆弧。这样出的图与
实际滚刀切出来的齿根一致。若某个项目要用非标刀具,请先确认再改,直接改会让出图尺寸与
实际刀具对不上。
「侧隙 j(齿厚减薄)」的作用是把齿厚减薄 j 值,齿顶圆直径、齿根圆直径不变。 这与车间「按负偏差加工」的习惯一致,也保证了你按图测量的外径与软件给出的一致。
可选 A0 / A1 / A2 / A3 / A4 横版 / A4 竖版。导出的 DWG / PDF 会带完整图框与标题栏,
标题栏里的单位名称、图号、材料、精度等级取自当前面板参数。
双击 TJDrive.exe 后,先出现启动封面,再进入主界面。封面上有四个信息点:
| 位置 | 内容 |
|---|---|
| 左上 | 「TIANJIAN 天简设计」官方 LOGO + 产品名「天简传动设计」+ 版本号(本手册对应 v0.1.7)。核对版本号可确认手上这份是不是最新包。 |
| 中部 | 标语「专业 · 高效」与一行能力说明。 |
| 底部 | 红色进度条 + 当前阶段文字(如「正在加载设计模块…」)。首次启动需解包,约 3~6 秒属正常;之后会明显变快。 |
主窗口打开后是下图这个布局。整个窗口只有三块:左侧导航栏、工作区、 工作区内部的三栏。窗口默认大小约 1560×780,可以随意拉大;拉不动时说明屏幕不够, 工作区会自动出现滚动条而不是把内容压扁。
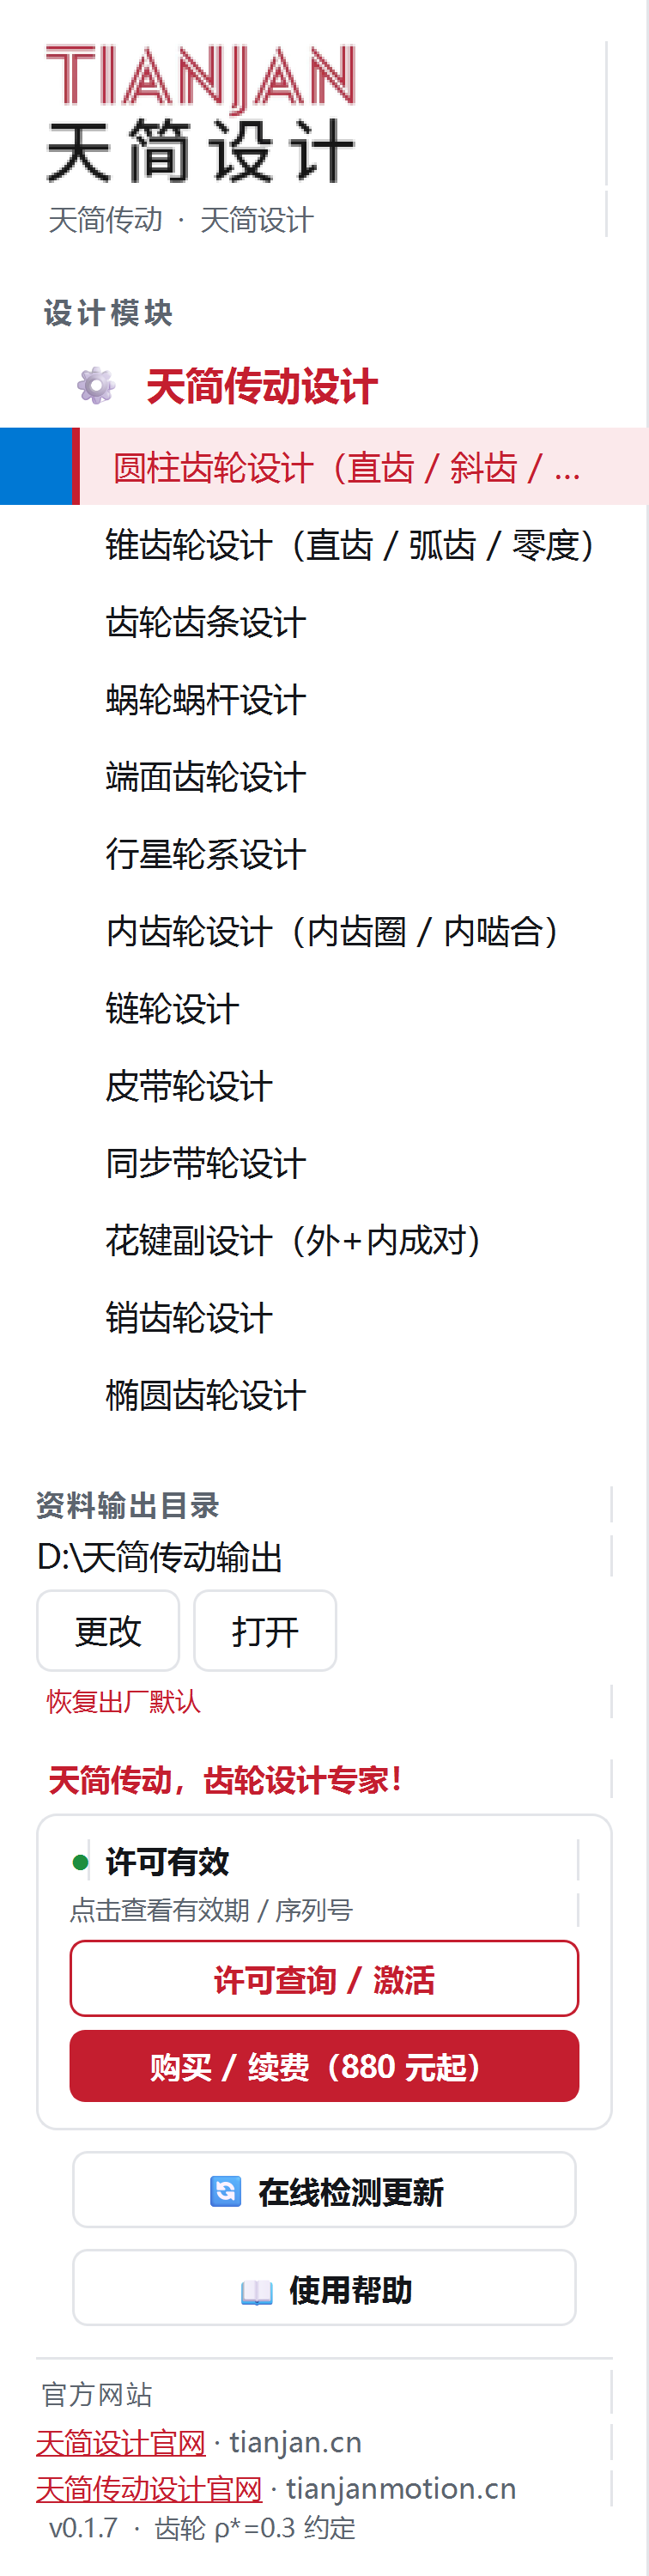
左侧栏宽度固定,从上到下共六块内容。它不属于工作区,因此即使授权失效、 工作区锁灰,左侧栏的按钮依然可点——这是刻意设计的,否则「需要激活时却点不到激活按钮」。
| 区域 | 说明 |
|---|---|
| ① LOGO 与产品名 | 「TIANJIAN 天简设计」+「天简传动 · 天简设计」。仅作标识,不可点。 |
| ② 设计模块(导航树) | 顶层只有一个大类「天简传动设计」,展开后是 13 个模块。点顶层文字可展开/收起,点模块名即切换面板。当前模块高亮为浅红底 + 左侧红竖条。 |
| ③ 资料输出目录 | 显示当前默认输出根目录,并提供「更改 / 打开 / 恢复出厂默认」。见 2.7 节。 |
| ④ 许可卡片 | 状态灯 + 许可查询/激活 + 购买/续费。见 2.4 节。 |
| ⑤ 在线检测更新 / 使用帮助 | 两个常驻按钮。前者向服务器查询新版本;后者打开内置说明书。见 2.8 节与第 8 章。 |
| ⑥ 官方网站与版本号 | 两个可点链接:天简设计官网 tianjan.cn、天简传动设计官网 tianjanmotion.cn。最底部一行是版本号与「齿轮 ρ*=0.3 约定」。 |
| 灯色 | 含义 | 该怎么做 |
|---|---|---|
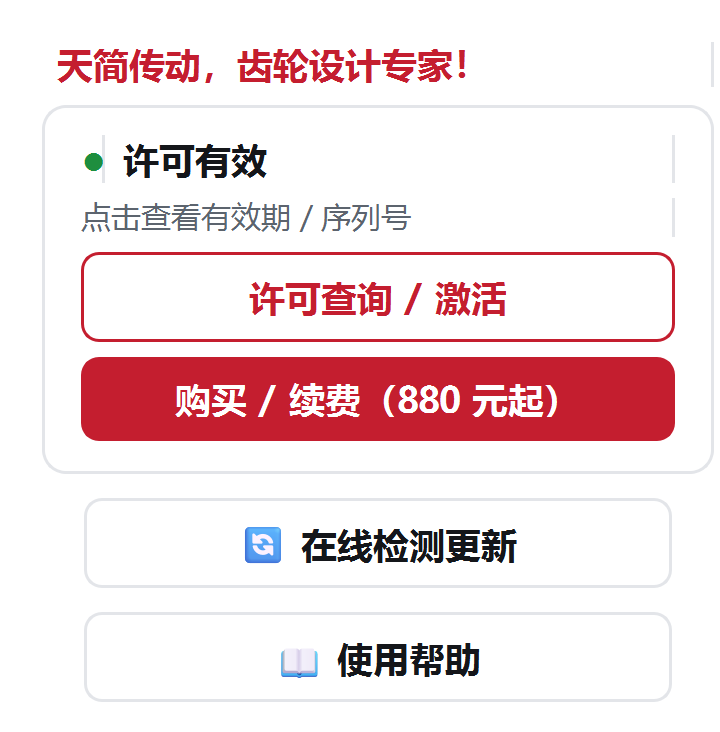
| 🟢 绿 许可有效 | 已激活且校验通过 | 正常使用。点卡片可查看有效期、许可类型、授权编号、机器码。 |
| 🟠 橙 已到期 / 离线超时 | 授权到期,或长时间连不上服务器 | 到期请点「购买 / 续费」;离线超时先检查网络,再点卡片重新校验。 |
| 🔴 红 未激活 / 已吊销 / 不匹配 | 还没激活、被后台吊销,或换了机器 | 见 2.5 节「首次激活」。机器码变化需联系天简官方换发。 |
卡片上的三个按钮:
点侧栏「许可查询 / 激活」,弹出授权窗口。这个窗口从上到下分四段: 顶部品牌条(含官方微信二维码)、当前许可状态、许可明细、申请激活、激活输入区。
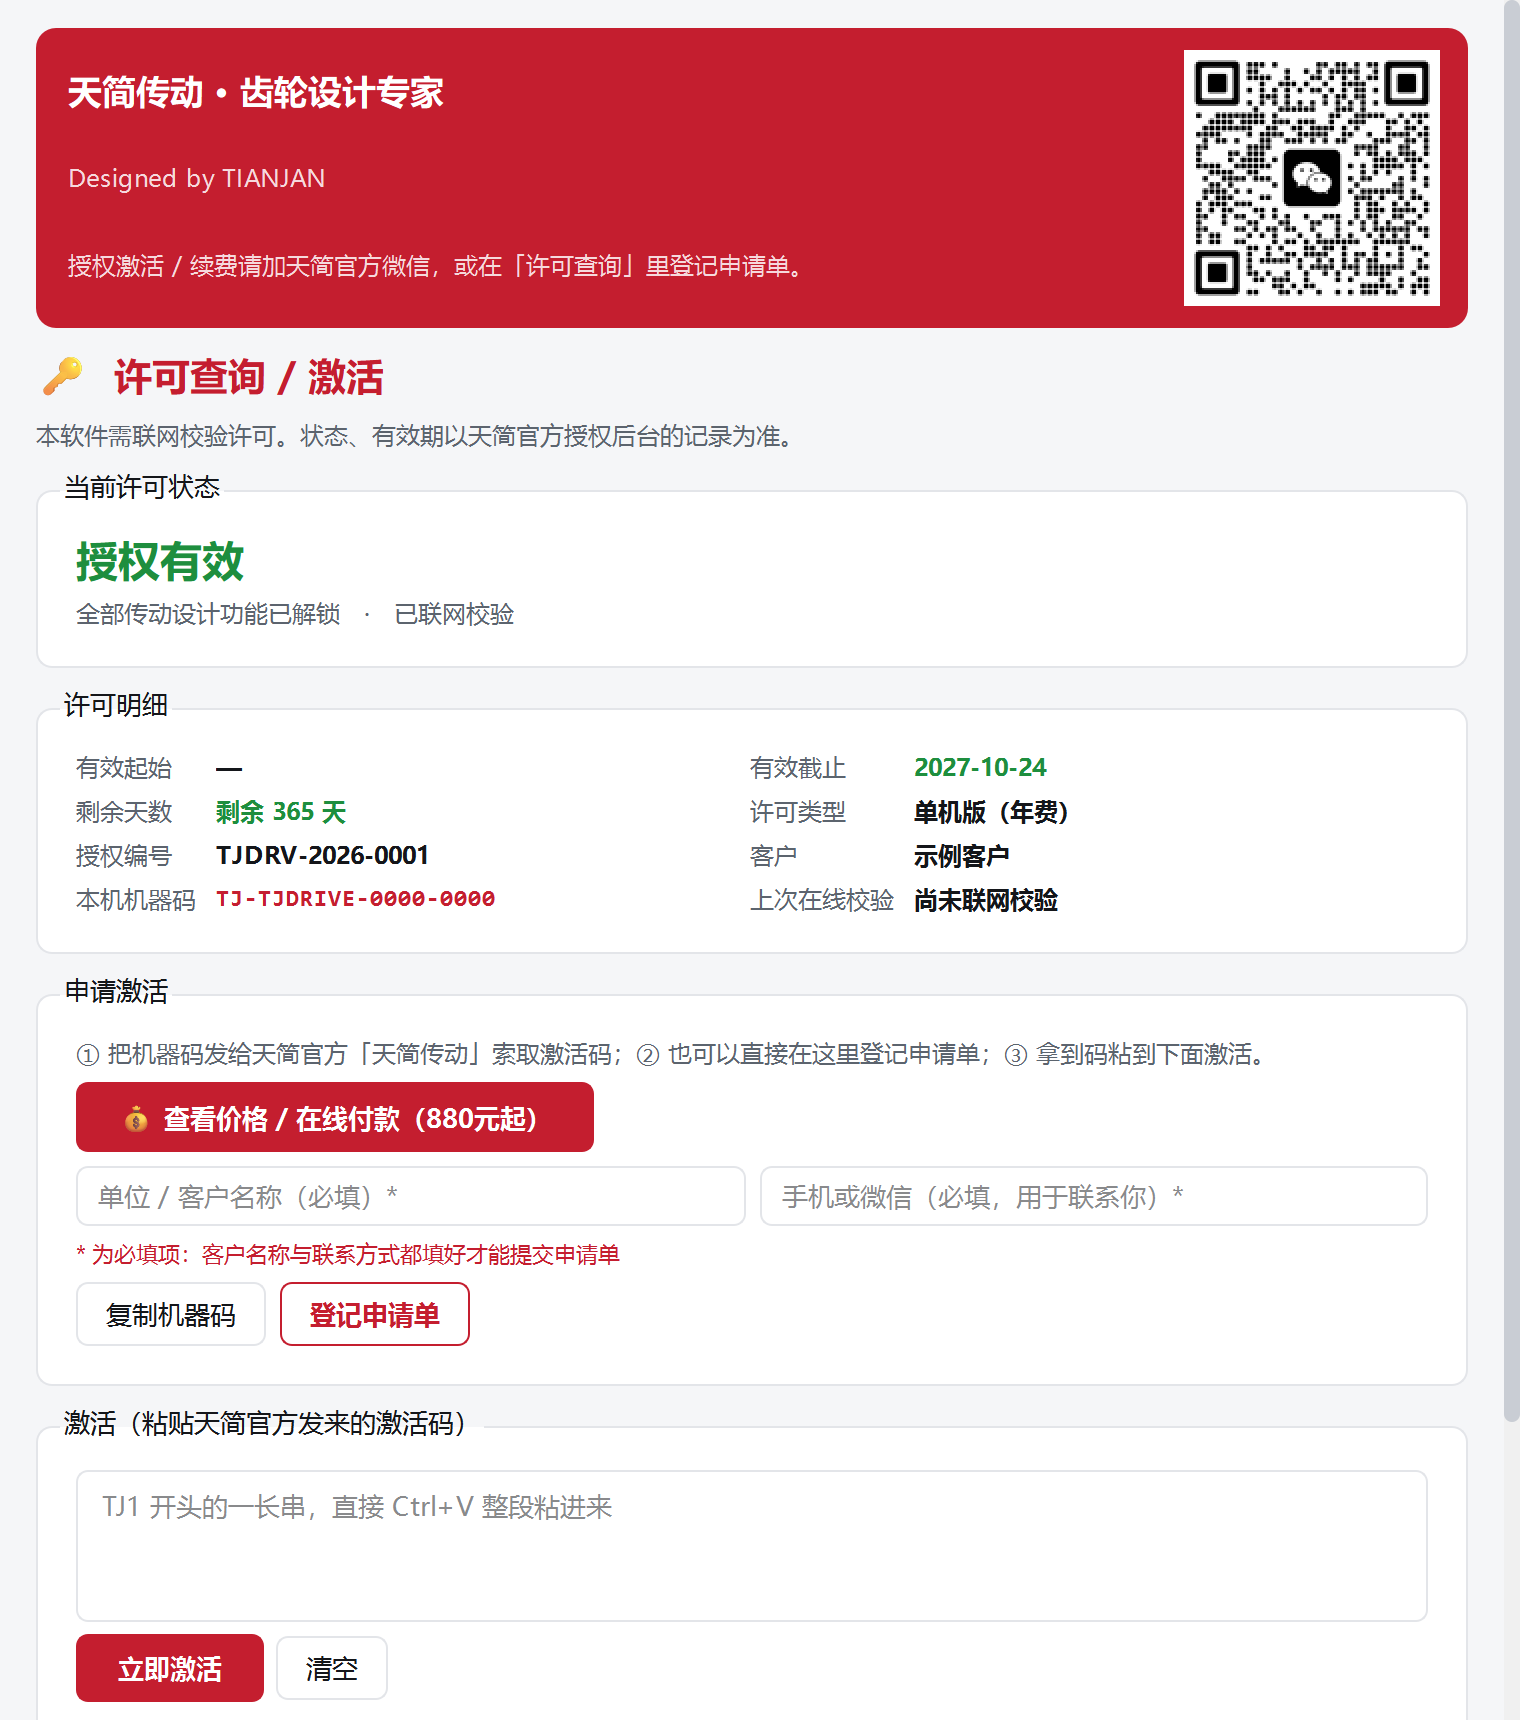
TJ-XXXX-XXXX-XXXX,显示在「许可明细 → 本机机器码」一行。点许可卡片里的「购买 / 续费(880 元起)」,或授权窗口里的「查看价格 / 在线付款(880 元起)」, 打开价格页。当前三档授权如下:
| 授权档 | 价格 / 有效期 | 说明 |
|---|---|---|
| 月度授权 | 880 元 / 30 天 | 适合短期项目、试算与前期验证,满 30 天整到期。 |
| 年度授权 | 8800 元 / 365 天 | 折合每月约 733 元,含全年更新与技术支持。 |
| 三年授权 | 19800 元 / 1095 天 | 折合每月约 550 元,适合长期在产的团队。 |
均为单台电脑绑定授权。另可由天简官方单独签发 1 天试用码用于验证环境。
所有导出文件(DWG / PDF / STEP / CSV / 参数表 / 校核报告)默认落在同一个「输出根目录」下, 再按模块分子目录。这个根目录显示在左侧栏,随时可改。
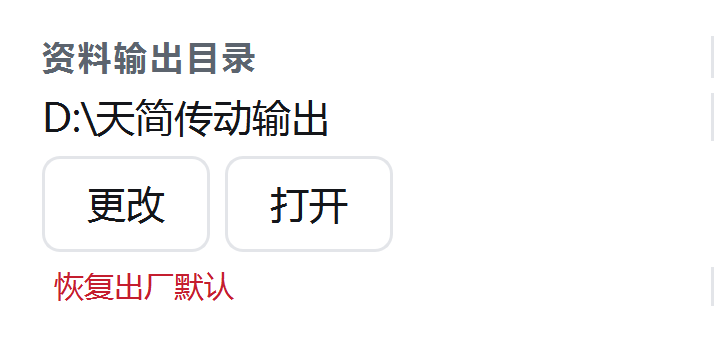
| 按钮 | 作用 |
|---|---|
| 更改 | 选一个新目录,此后所有模块都往这里写。设置会记住,下次启动仍然有效。 |
| 打开 | 用资源管理器打开当前目录,直接看导出结果。 |
| 恢复出厂默认 | 清掉自定义设置,回到默认目录 文档\天简传动输出。 |
点侧栏「在线检测更新」,软件向服务器查询是否有新版本。软件在授权通过后也会自动静默检查一次, 发现新版本才弹窗,未授权时不打扰。
确认更新后的流程是:下载新包 → 校验签名与哈希(防止包损坏或被篡改)→ 关闭本程序、
自动替换 TJDrive.exe → 重新启动。几个细节值得知道:
TJDrive.exe.tjnew(需该目录可写),不可写时才回退到系统临时目录。copy 覆盖并比对字节数,不一致会自动回滚旧版本;若目录需要管理员权限,会弹 UAC 提权。tjupdate.log;失败会生成 tjupdate_failed.txt 并弹窗,不会静默退出。.old,万一新包起不来还能找回。授权不对时不必急着重装。按顺序看这三处,多数情况能自己定位到原因:
| 查哪里 | 看什么 | 怎么判断 |
|---|---|---|
| ① 左侧许可卡的状态灯 | 绿 / 橙 / 红 | 绿=可用;橙=到期或离线超时(先查网络,再点卡片重新校验);红=未激活、被吊销或机器码不匹配,见 2.5 节。 |
| ② 授权窗口的「许可明细」 | 有效起止、剩余天数、许可类型、授权编号、客户、本机机器码、上次在线校验 | 剩余天数与到期日对不上,或本机机器码与申请时填的不一致,都说明这张码不是给这台机器的,需要换发。 |
③ 日志 app.log | 启动时的校验记录 | 位置见附录 C。把它连同机器码、版本号一起发给官方,能省一轮来回。 |
13 个模块长得几乎一样:左边填参数,右边看图形,下面导出。所以这一章讲的是所有模块共用的部分, 读完这一章,第 7 章的每个模块只需要看它独有的那几项参数。
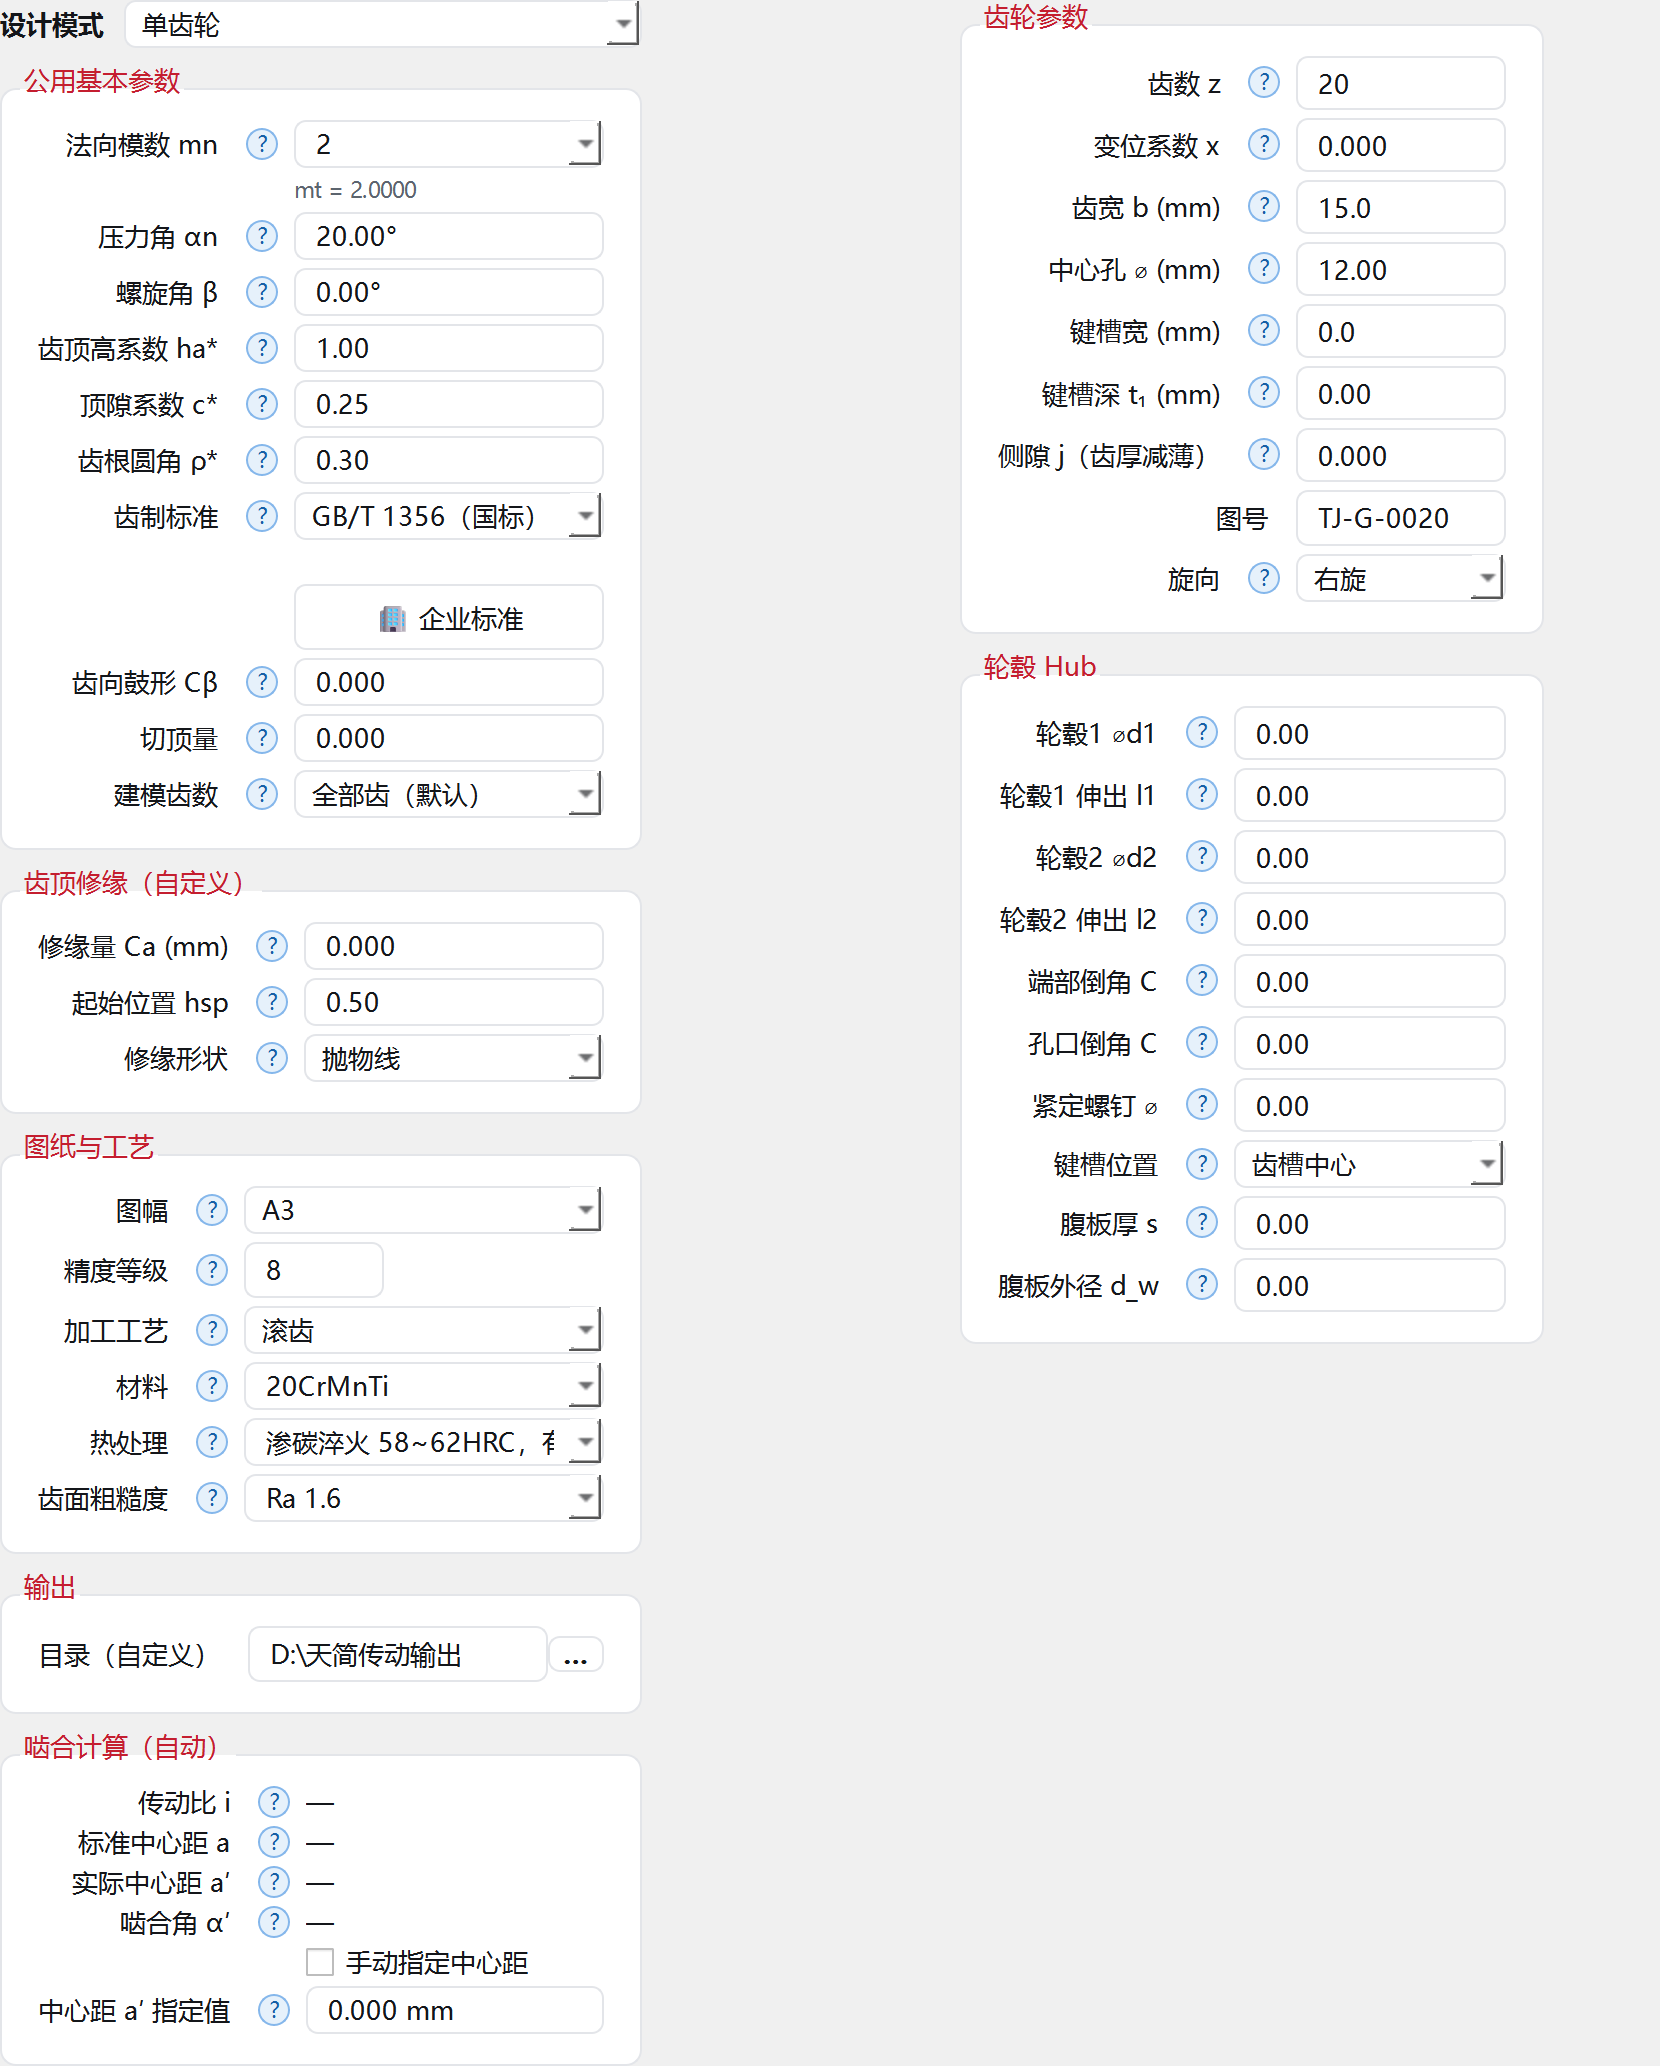
工作区从左到右固定三栏,宽度不随窗口拉伸而乱变(窗口不够宽时出现横向滚动条,而不是把内容压扁)。 本手册把它们固定称为 ① 基本参数栏、② 构件参数栏、③ 预览与导出栏,后文一律用这三个称呼:
| 栏位 | 里面有什么 | 改动影响谁 |
|---|---|---|
| ① 基本参数栏 | 设计模式、模数、压力角、螺旋角、齿制、精度、材料、热处理、图幅、输出目录 | 整个模块。这里改一个数,下面所有构件一起变。 |
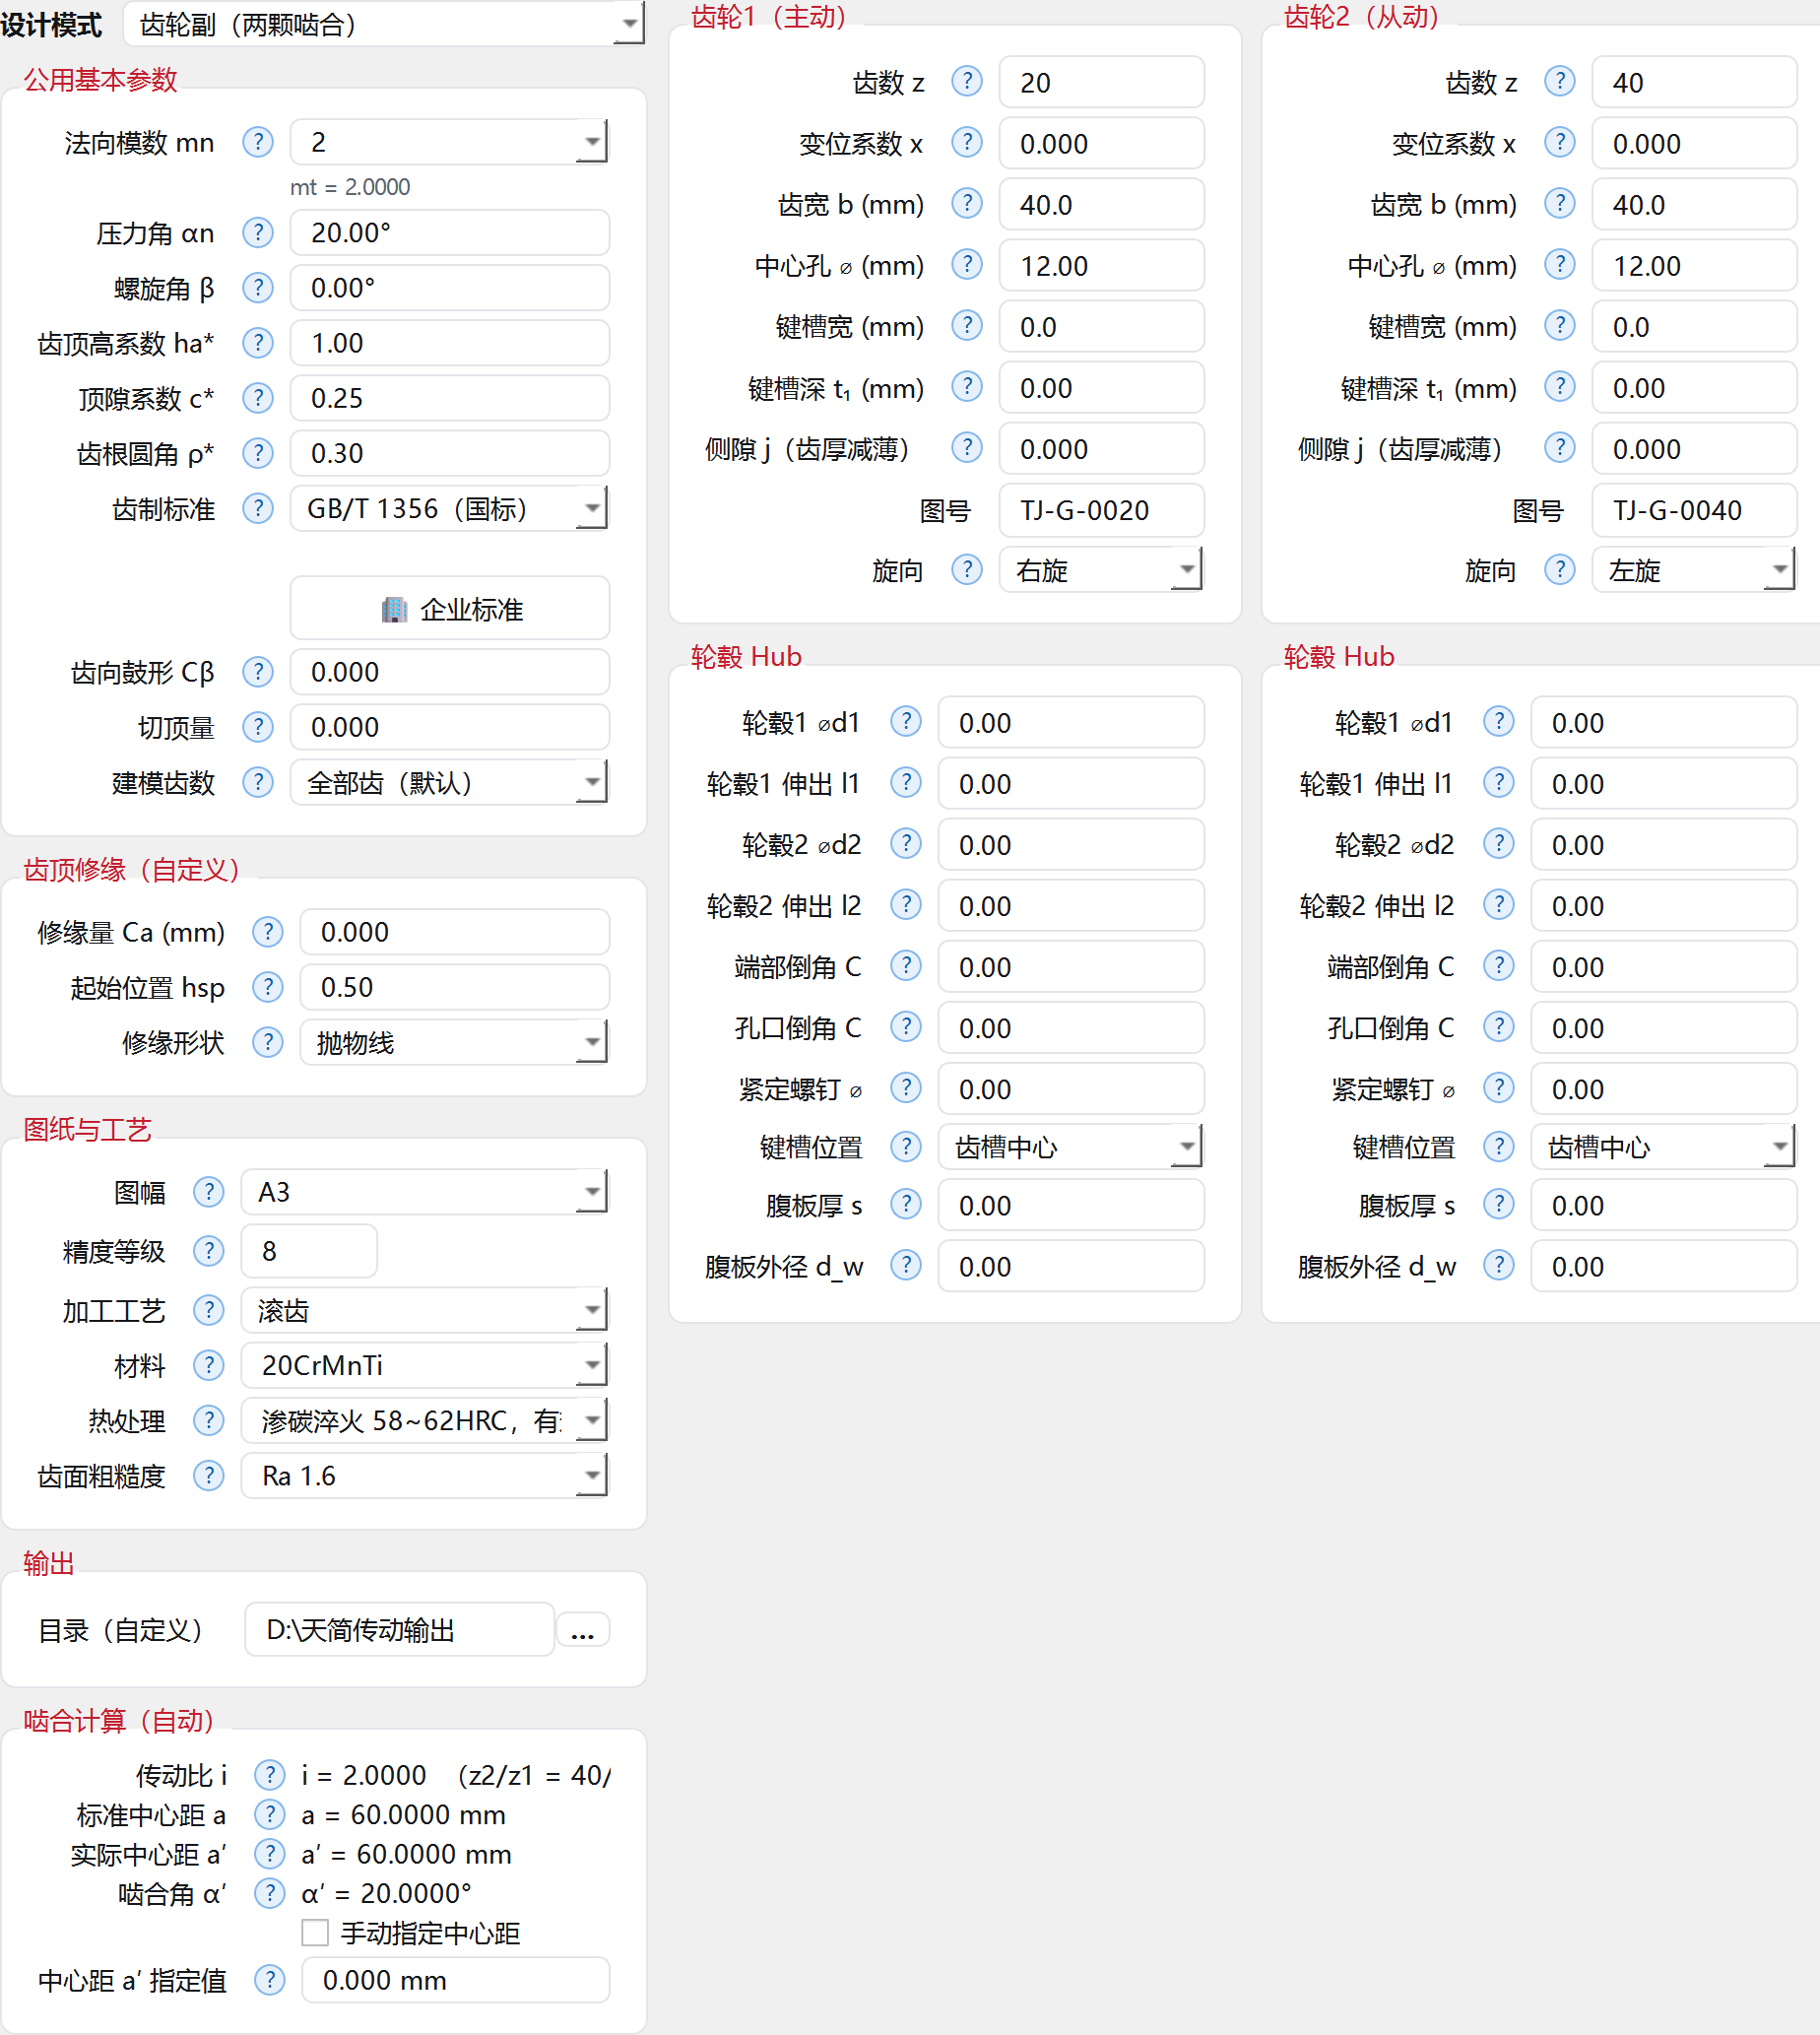
| ② 构件参数栏 | 一颗齿轮(或一个构件)一列:齿数、变位、齿宽、中心孔、键槽、旋向、图号、轮毂 | 只影响该构件。齿轮副模式下有两列,各改各的。 |
| ③ 预览与导出栏 | 2D/3D 预览、仿真、参数总览、导出按钮、运行日志 | 不改变设计,只负责“看”和“出”。 |
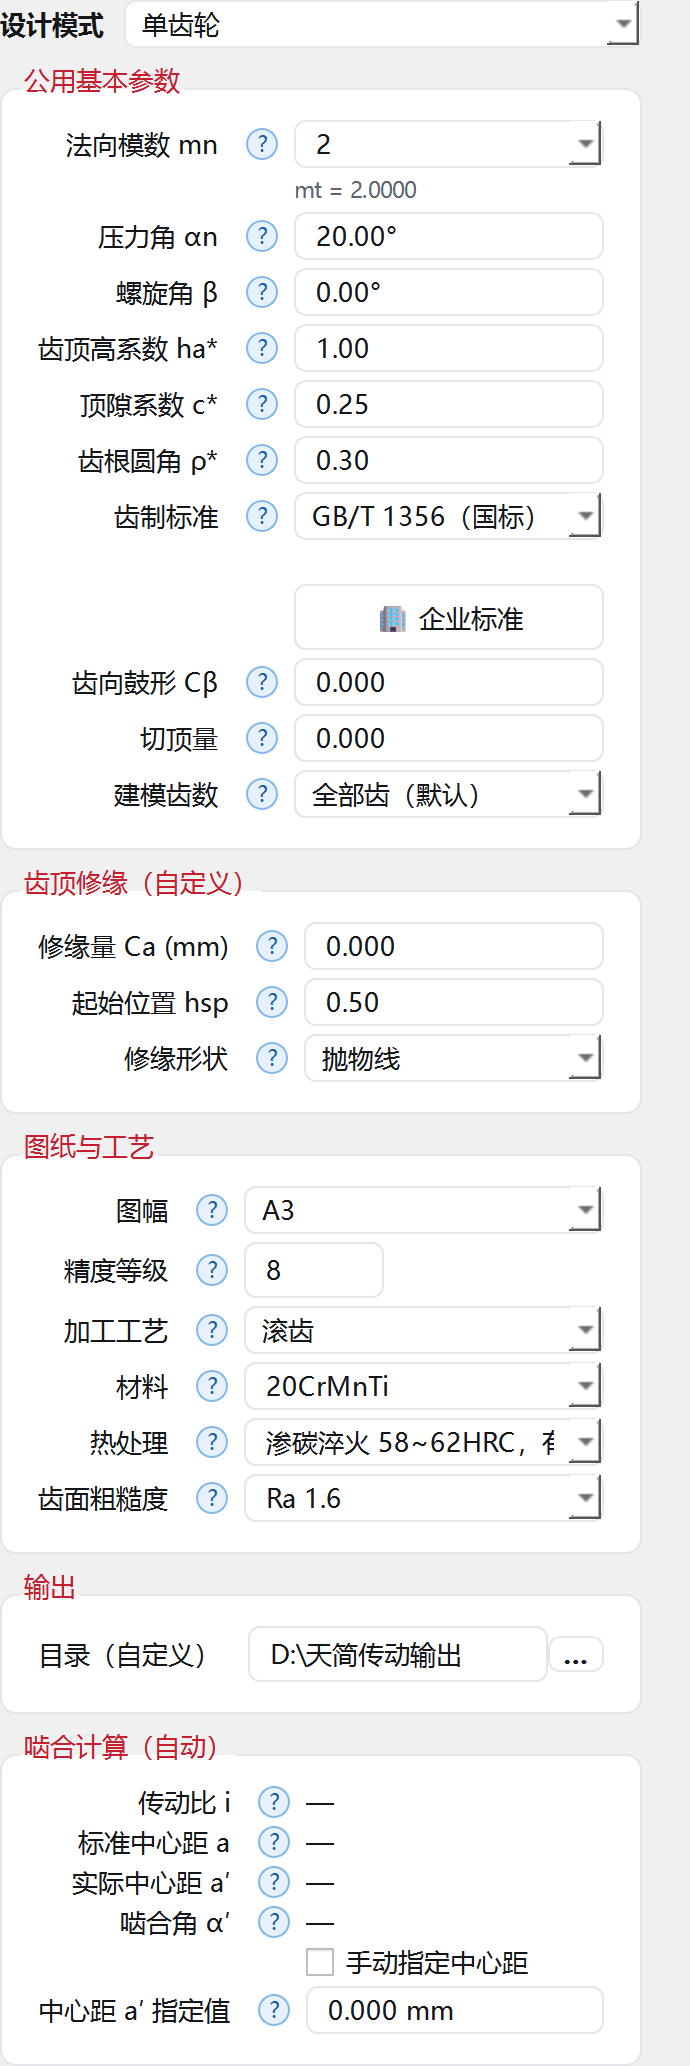
最上面一行下拉框决定这个面板当前算一件还是一对。圆柱齿轮有三项:
| 模式 | 含义与用法 |
|---|---|
| 单齿轮 | 只算一颗齿轮,出一张零件图。②栏只有「齿轮参数」一列。 |
| 齿轮副(两颗啮合) | 算一对啮合齿轮。②栏变成「齿轮1(主动)」「齿轮2(从动)」两列,各自有齿数与变位; ③栏的仿真会按传动比联动转动,3D 导出为装配体。 |
| 双联齿轮(同轴两联) | 同一根轴上两联齿轮一体加工。②栏变成「联1(主动)」「联2(从动)」, 并且多出一块「双联公用(同轴)」:联间间隔(隔套宽)、间隔段外径、中心孔/键槽宽/键槽深(两联共用)。 |
| 参数 | 说明 |
|---|---|
| 法向模数 mn | 齿轮最基本的尺寸单位。下拉里是标准模数系列(GB/T 1357 第一/第二系列 + 小模数),也可以直接手输非标值。
其下方灰字 mt = 2.0000 是派生显示:端面模数 mt = mn / cosβ,直齿时等于 mn。 |
| 压力角 αn | 默认 20°,可改 5°~45°。非标齿形(如 25°、14.5°)直接输。 |
| 螺旋角 β | 决定引擎走向:β=0 按直齿轮算(各齿轮列的「旋向」自动置灰无效); β>0 按斜齿轮算,法向参数自动换算到端面(mt=mn/cosβ、αt、xt=xn·cosβ)。 |
| 齿顶高系数 ha* | 默认 1.00。短齿制填 0.8。 |
| 顶隙系数 c* | 默认 0.25。短齿制常用 0.3。 |
| 齿根圆角 ρ* | 默认 0.30(见 1.4 节约定)。按滚刀齿顶圆角展成过渡曲线。 |
| 齿制标准 | 可选 GB/T 1356(国标)、DIN 867(德标)、JIS B 1701(日标)、
AGMA 201.9(美标),以及你自建的「企业标准 1/2/3」。选标准会自动填 ha*/c*/ρ* 预设,之后仍可手改。 |
| 企业标准 | 齿制标准下方的按钮,打开「企业标准」编辑窗(见 3.9 节)。 |
| 齿向鼓形 Cβ | 齿宽方向的鼓形修形量,0 表示不修形。用于改善偏载。 |
| 切顶量 | 齿顶额外切除量,0 表示不切。 |
| 建模齿数 | 只影响 3D 模型,不影响出图。三项:全部齿(默认)、仅前 10 齿(便于 CAD 内扩阵列)、不建模齿(光坯)。
大齿数齿轮选“仅前 10 齿”能显著减小 STEP 体积、加快导出。 |
| 参数 | 说明 |
|---|---|
| 修缘量 Ca (mm) | 齿顶沿齿廓方向的修缘深度,0 = 不修缘。 |
| 起始位置 hsp | 修缘起点在齿高方向的位置系数(默认 0.50,即从齿高中部开始过渡)。 |
| 修缘形状 | 抛物线(默认,过渡平滑)或 线性(直线倒角,便于磨削)。 |
这一组决定“图纸长什么样、按什么工艺做”,全部会写进 DWG/PDF 的标题栏与技术要求。
| 参数 | 可选值 / 说明 |
|---|---|
| 图幅 | A3(默认)、A4横版、A4竖版、A2、A1、A0。
带国标机械图框与完整标题栏。 |
| 精度等级 | 默认 8 级(GB/T 10095.1)。填 6~12 的整数,影响齿距/齿廓公差与技术要求措辞。 |
| 加工工艺 | 滚齿(默认)、插齿、滚齿+剃齿、滚齿+磨齿、
渗碳淬火+磨齿、氮化、注塑。选哪个会改变技术要求条目与推荐的粗糙度。 |
| 材料 | 内置 12 种常用牌号:45钢、40Cr、35CrMo、42CrMo、40MnB、45Mn2、30CrMnTi、20Cr、20CrMnTi(默认)、 20CrMnMo、20CrNiMo、20MnCr5。自建材料请用「材料库」(6.1 节),建完会自动出现在这个下拉里。 |
| 热处理 | 不处理、正火、调质(220~250 / 240~280 / 280~320 / 300~330 HBW)、整体淬火(45~50 / 50~55 HRC)、 表面淬火(40~45 / 45~50 HRC)、高频淬火(48~55 HRC)、渗碳淬火 58~62HRC(默认,附“有效硬化层深度按图样规定”)。 |
| 齿面粗糙度 | Ra 0.4 / 0.8 / 1.6(默认)/ 3.2 / 6.3 / 12.5,标注在齿面。 |
只有一项「目录(自定义)」加一个「…」按钮:显示当前输出目录,点「…」改目录(与左侧栏「资料输出目录」是同一个设置)。 不同模块这里可能还多一个「图号」输入框,例如锥齿轮、齿条、蜗轮蜗杆等,用来填标题栏的图号。
这一组是只读结果(灰色横线 — 表示当前模式还没算啮合):
| 项 | 含义 |
|---|---|
| 传动比 i | z₂ / z₁ |
| 标准中心距 a | 不加减速变位时的理论中心距 |
| 实际中心距 a′ | 按当前变位算出的实际安装中心距 |
| 啮合角 α′ | 实际啮合角 |
| 手动指定中心距 | 勾选后,下面的「中心距 a′ 指定值」生效:反过来约束变位。 用于“箱体中心距已经定了,要凑这对齿轮”的场合。 |
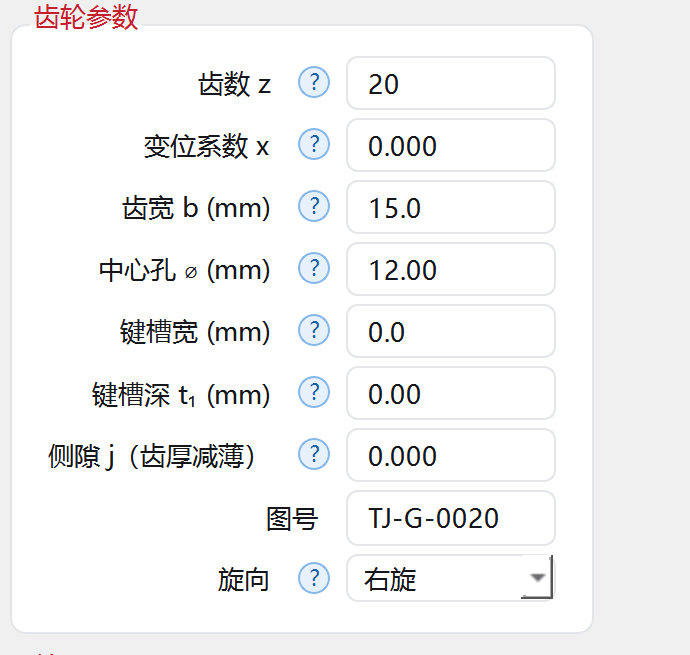
| 参数 | 说明 |
|---|---|
| 齿数 z | 整数。少齿数(z<17 直齿)会触发根切提示,通常用正变位解决。 |
| 变位系数 x | 径向变位系数,可为负。0 = 标准齿轮。齿轮副两列各自独立。 |
| 齿宽 b (mm) | 齿部宽度。斜齿时是实际齿宽(不是法向宽度)。 |
| 中心孔 ⌀ (mm) | 轴孔直径。填 0 表示不建模内孔(实心齿轮)。 |
| 键槽宽 / 键槽深 t₁ | 轴孔上的键槽。宽填 0 表示不开键槽;填了宽就要给深。 |
| 侧隙 j(齿厚减薄) | 把齿厚减薄 j,齿顶圆与齿根圆不变。单齿轮模式下就是这颗齿轮的侧隙。 |
| 图号 | 写进标题栏。默认 TJ-G-0020 这类格式,可改成你自己的编号规则。 |
| 旋向 | 右旋 / 左旋。β=0(直齿)时置灰无效;斜齿时必须给,齿轮副两列要互反(软件会在你改一列时提示另一列)。 |
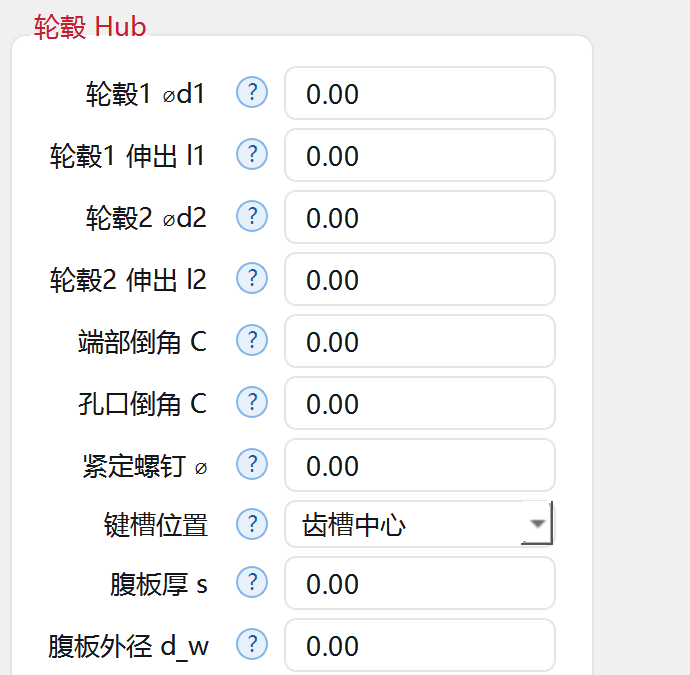
| 参数 | 说明 |
|---|---|
| 轮毂1 ⌀d1 / 伸出 l1 | 一侧轮毂的外径与轴向伸出长度。0 = 该侧无轮毂(平的)。 |
| 轮毂2 ⌀d2 / 伸出 l2 | 另一侧,含义同上。 |
| 端部倒角 C | 轮毂端面外圆倒角。 |
| 孔口倒角 C | 轴孔孔口倒角(装配导向用)。 |
| 紧定螺钉 ⌀ | 轮毂上的紧定螺钉孔径,0 = 不打。 |
| 键槽位置 | 齿槽中心(默认,键槽对准齿槽)或 齿中心(键槽对准齿)。这是装配相位的关键,出图与 3D 都按它。 |
| 腹板厚 s / 腹板外径 d_w | 大直径齿轮做成腹板式时填这两项;0 = 实心(或按轮毂+齿圈直接连)。 |

| 控件 | 作用 |
|---|---|
| 2D / 3D | 切换视图。2D 是端面齿形的工程画法(等比例、可缩放),3D 是可旋转的实体。 |
| ⟲ 复位 | 回到初始视角(不是复位参数!)。视图被拖乱了、缩得太小太大时点它。 |
| ▶ 仿真 | 播放啮合运动。齿轮副按传动比联动两轮转动;再点一次停止。 |
| ⟲ +1° / ⟳ −1° | 步进转动:每点一下主动轮精确转 1°(逆时针 / 顺时针)。 长按则以每秒 5 次连续转,松开即停。逐齿对齿、看啮合起步位置时用。 |
| 主动轮转速 | 仿真转速,默认 10.50 r/min。只影响动画快慢,不影响任何计算与出图。 |
| ✓ 自动刷新 | 默认勾选:改任意参数即自动重算 2D/3D。机器较慢时取消勾选, 改完一批参数再点右边的「⟳ 刷新 2D/3D」,避免边输边算卡顿。 |
| ⟳ 刷新 2D/3D | 按当前参数强制重算一次。取消自动刷新后靠它。 |
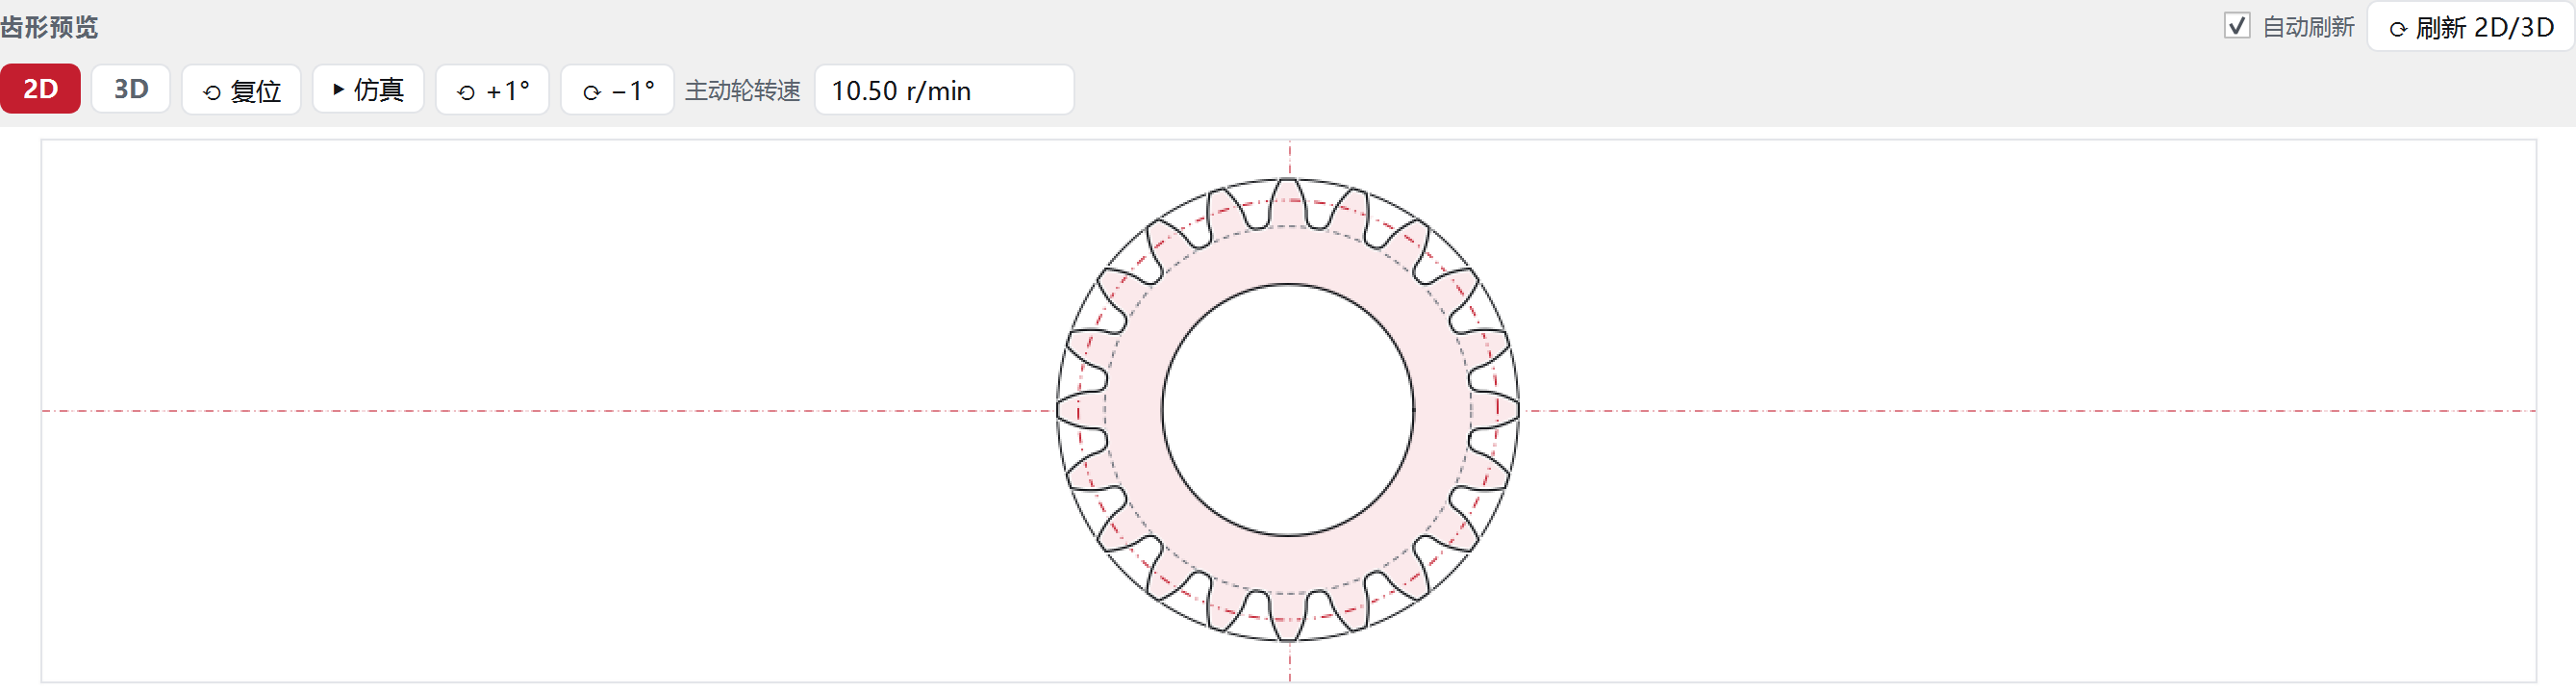
2D 视图是端面齿形的工程画法,齿廓由展成引擎逐点算出(与导出的 DWG 同源),因此可以放心用鼠标量比例。 鼠标操作:
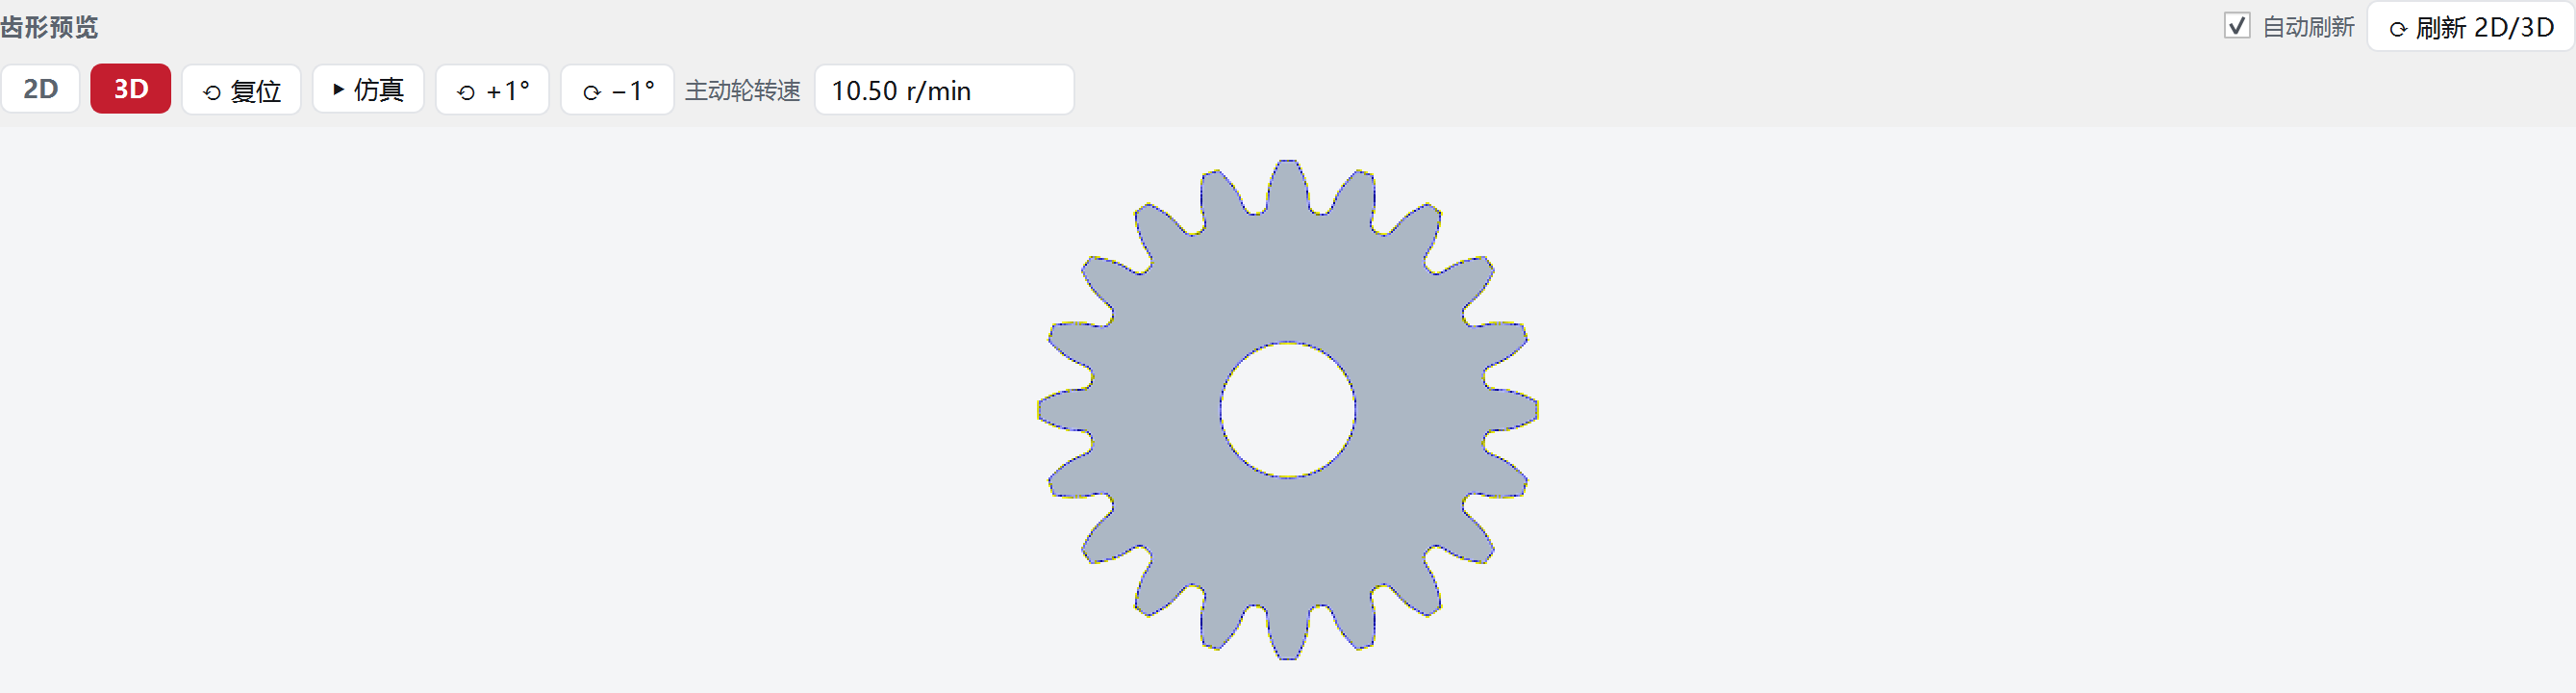
3D 视图是实体模型(与导出的 STEP 同源)。鼠标操作:
③栏中下部有两个折叠区,用来“核对”而不改数:
| 区域 | 说明 |
|---|---|
| ▸ 参数总览(50 项 / 5 组) | 点一下展开,按分组列出全部输入参数与派生值,用于整体核对。 右侧的「复制全部参数」把这一整页复制成文本,可直接粘给同事或贴进工单。 |
| ▾ 派生尺寸(只读,14 项) | 按行列出核心尺寸:齿顶圆直径 da、齿根圆直径 df、分度圆直径 d、节圆直径 d′、基圆直径 db… |
| 汇总行(灰底小字) | 一行压缩显示关键值,例如
派生 d=40.00 da=44.00 df=35.00 db=37.59 | ha=2.00 hf=2.50 h=4.50 s=3.142 | k=3 Wk=15.321(0/-0.083) M=44.873(dp3.48)。
抄尺寸、报数时看这一行最快。 |
| ✓ 几何校验全部通过 | 绿色一行表示几何自检通过(两套方法交叉互证)。如果这里是红色,说明当前参数组合有矛盾(例如齿顶圆小于齿根圆), 先改参数再出图。 |
③栏导出区里有 💾 保存参数 与 📂 打开参数 两个按钮,用于把当前面板的全部输入存成一个
.tjp 参数文件。
.tjp。
不含计算结果(结果永远按参数现算,避免存了旧结果)。.tjp,自动回填到界面并重算。适用场景:同一系列产品的标准齿轮,做一次存成模板;下次直接“打开参数”,改两个数就能出图。
也可以把 .tjp 发给同事,对方打开后参数一模一样。
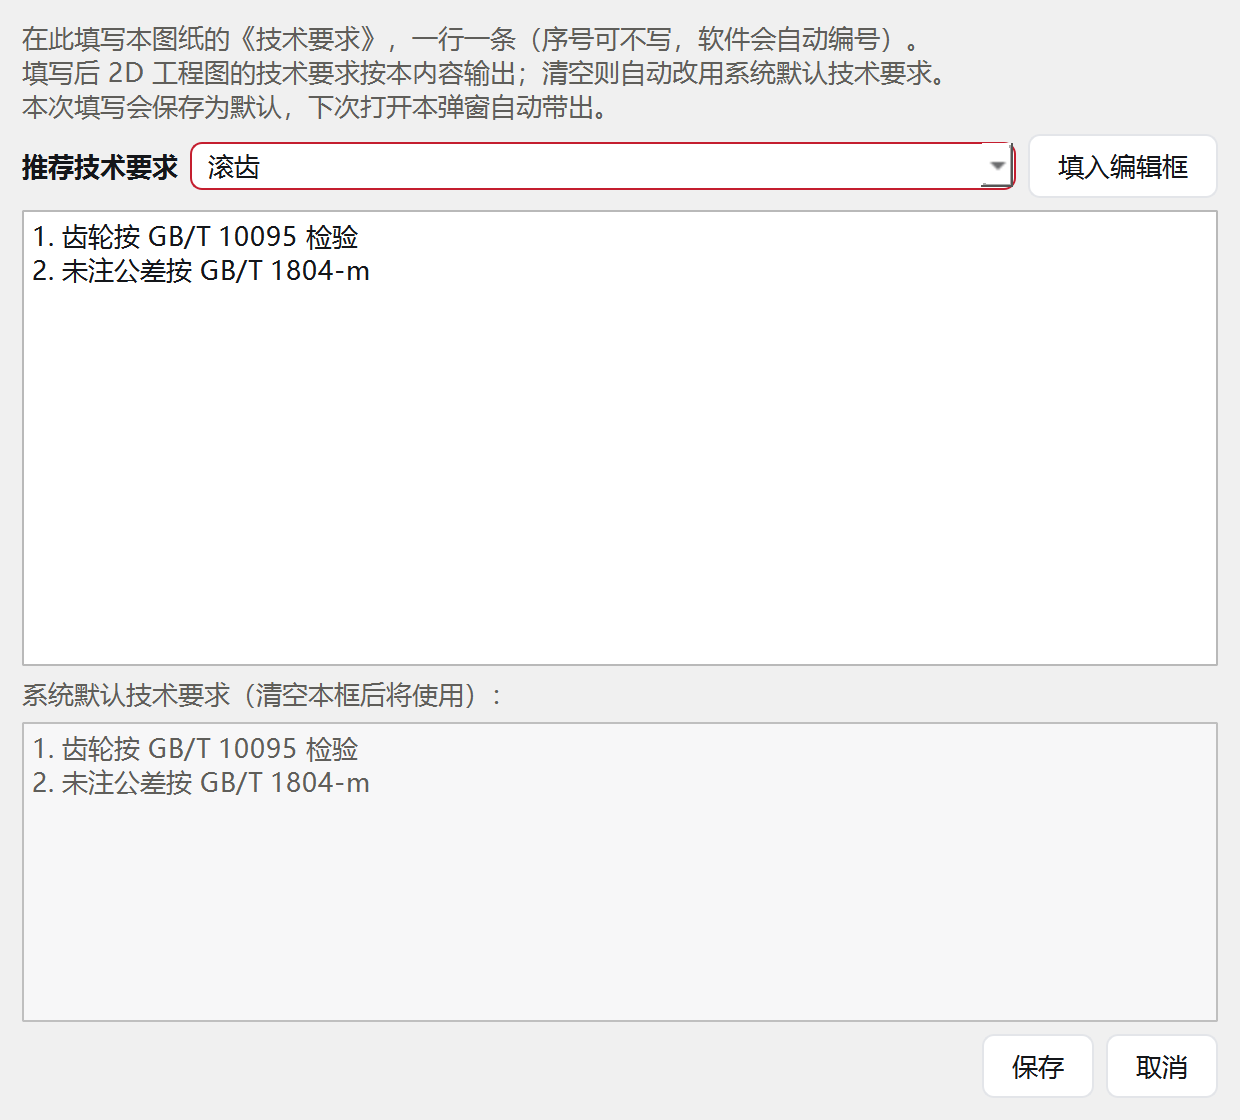
导出的 DWG / PDF 图纸右下角有《技术要求》。软件会按加工工艺、精度、材料自动生成一套; 如果你厂里有固定写法,可以自己改。
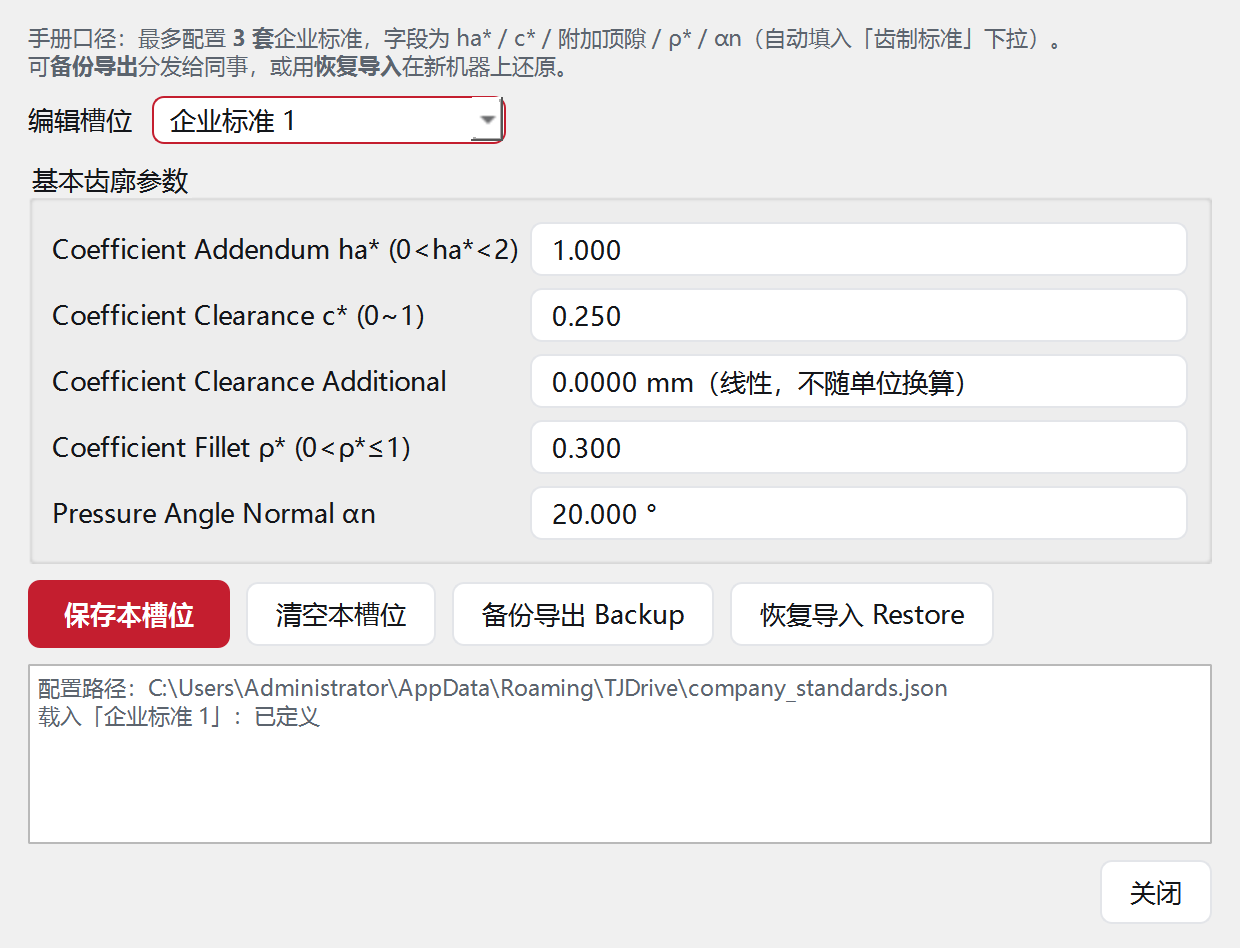
点①栏「齿制标准」下方的 🏢 企业标准 按钮,打开企业标准编辑窗。最多可配 3 套, 每套定义一组基本齿廓参数,配好后会出现在「齿制标准」下拉里(显示为「企业标准 1/2/3」)。
| 字段(界面原文) | 对应中文含义 |
|---|---|
| Coefficient Addendum ha* | 齿顶高系数 ha*(0 < ha* < 2) |
| Coefficient Clearance c* | 顶隙系数 c*(0 ~ 1) |
| Coefficient Clearance Additional | 附加顶隙(mm,线性值,不随单位换算) |
| Coefficient Fillet ρ* | 齿根圆角系数 ρ*(0 < ρ* ≤ 1) |
| Pressure Angle Normal αn | 法向压力角 αn(度) |
底部四个按钮:保存本槽位(写入)、清空本槽位、备份导出 Backup(存成文件分发同事)、 恢复导入 Restore(在新机器上还原)。最下面一行显示配置文件的实际路径,便于备份排查。
③栏最底部是一块深色日志框(图 3-11 中的黑色区域),以及一行状态文字。它们是你排查问题的第一现场:
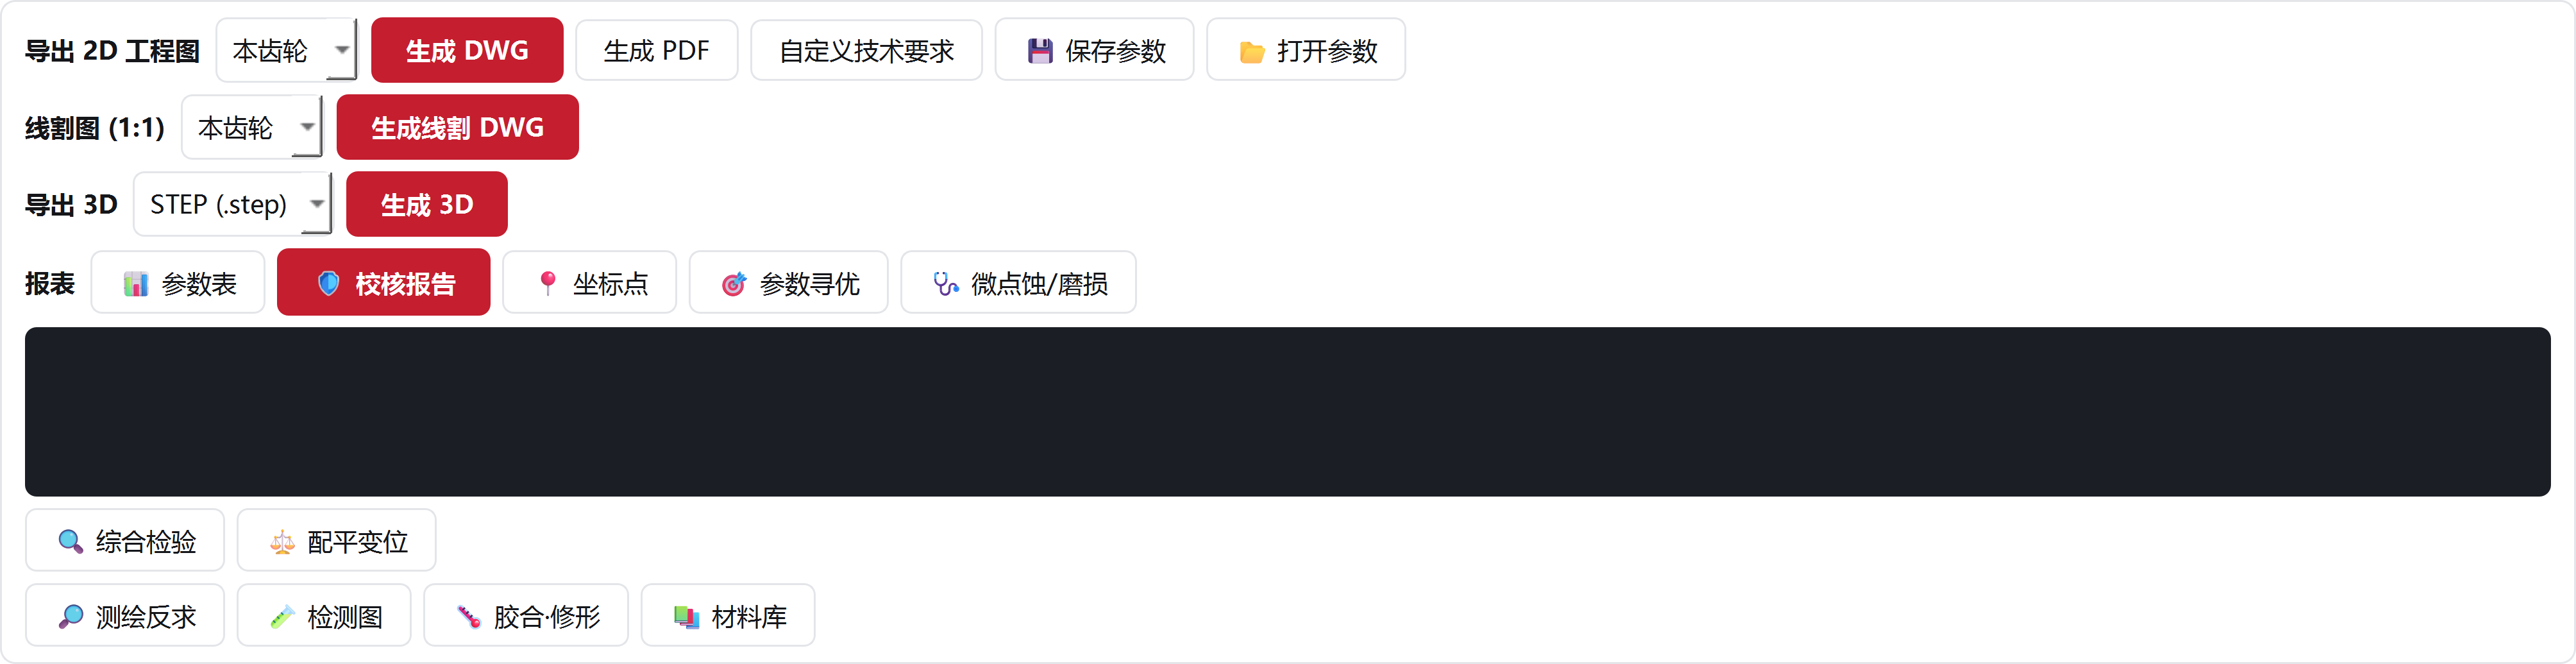
这四行按钮的完整用法见第 5 章;高级工具(参数寻优、微点蚀、综合检验、配平变位、测绘反求、检测图、胶合·修形、材料库)见第 6 章。
这一章把“从打开软件到拿到可交付的图纸”走一遍。用的例子是一对最普通的直齿圆柱齿轮: 模数 2、齿数 20 / 40、齿宽 40、材料 20CrMnTi 渗碳淬火、精度 8 级。走完这一遍, 其余 12 个模块只是参数名不同,流程完全一样。
| 步骤 | 做什么 | 对应位置 |
|---|---|---|
| 1 | 选模块、选设计模式 | 左侧导航 → 「圆柱齿轮设计」;①栏「设计模式」→ 齿轮副(两颗啮合) |
| 2 | 填公用基本参数 | ①栏「公用基本参数」 |
| 3 | 填图纸与工艺 | ①栏「图纸与工艺」 |
| 4 | 填两颗齿轮的参数 | ②栏「齿轮1(主动)」「齿轮2(从动)」 |
| 5 | 看预览、跑仿真确认啮合 | ③栏 2D / 3D / ▶ 仿真 |
| 6 | 看提示、做强度校核 | ③栏设计提示框、🛡 校核报告 |
| 7 | 导出图纸与模型 | ③栏「导出 2D 工程图」「导出 3D」 |
左侧导航里点「圆柱齿轮设计(直齿 / 斜齿 / 双联)」,再把①栏最上面的「设计模式」改成 「齿轮副(两颗啮合)」。改完这一下,②栏会从一列变成两列(齿轮1 / 齿轮2), ③栏的预览也会同时画出两颗齿轮并标出中心距。
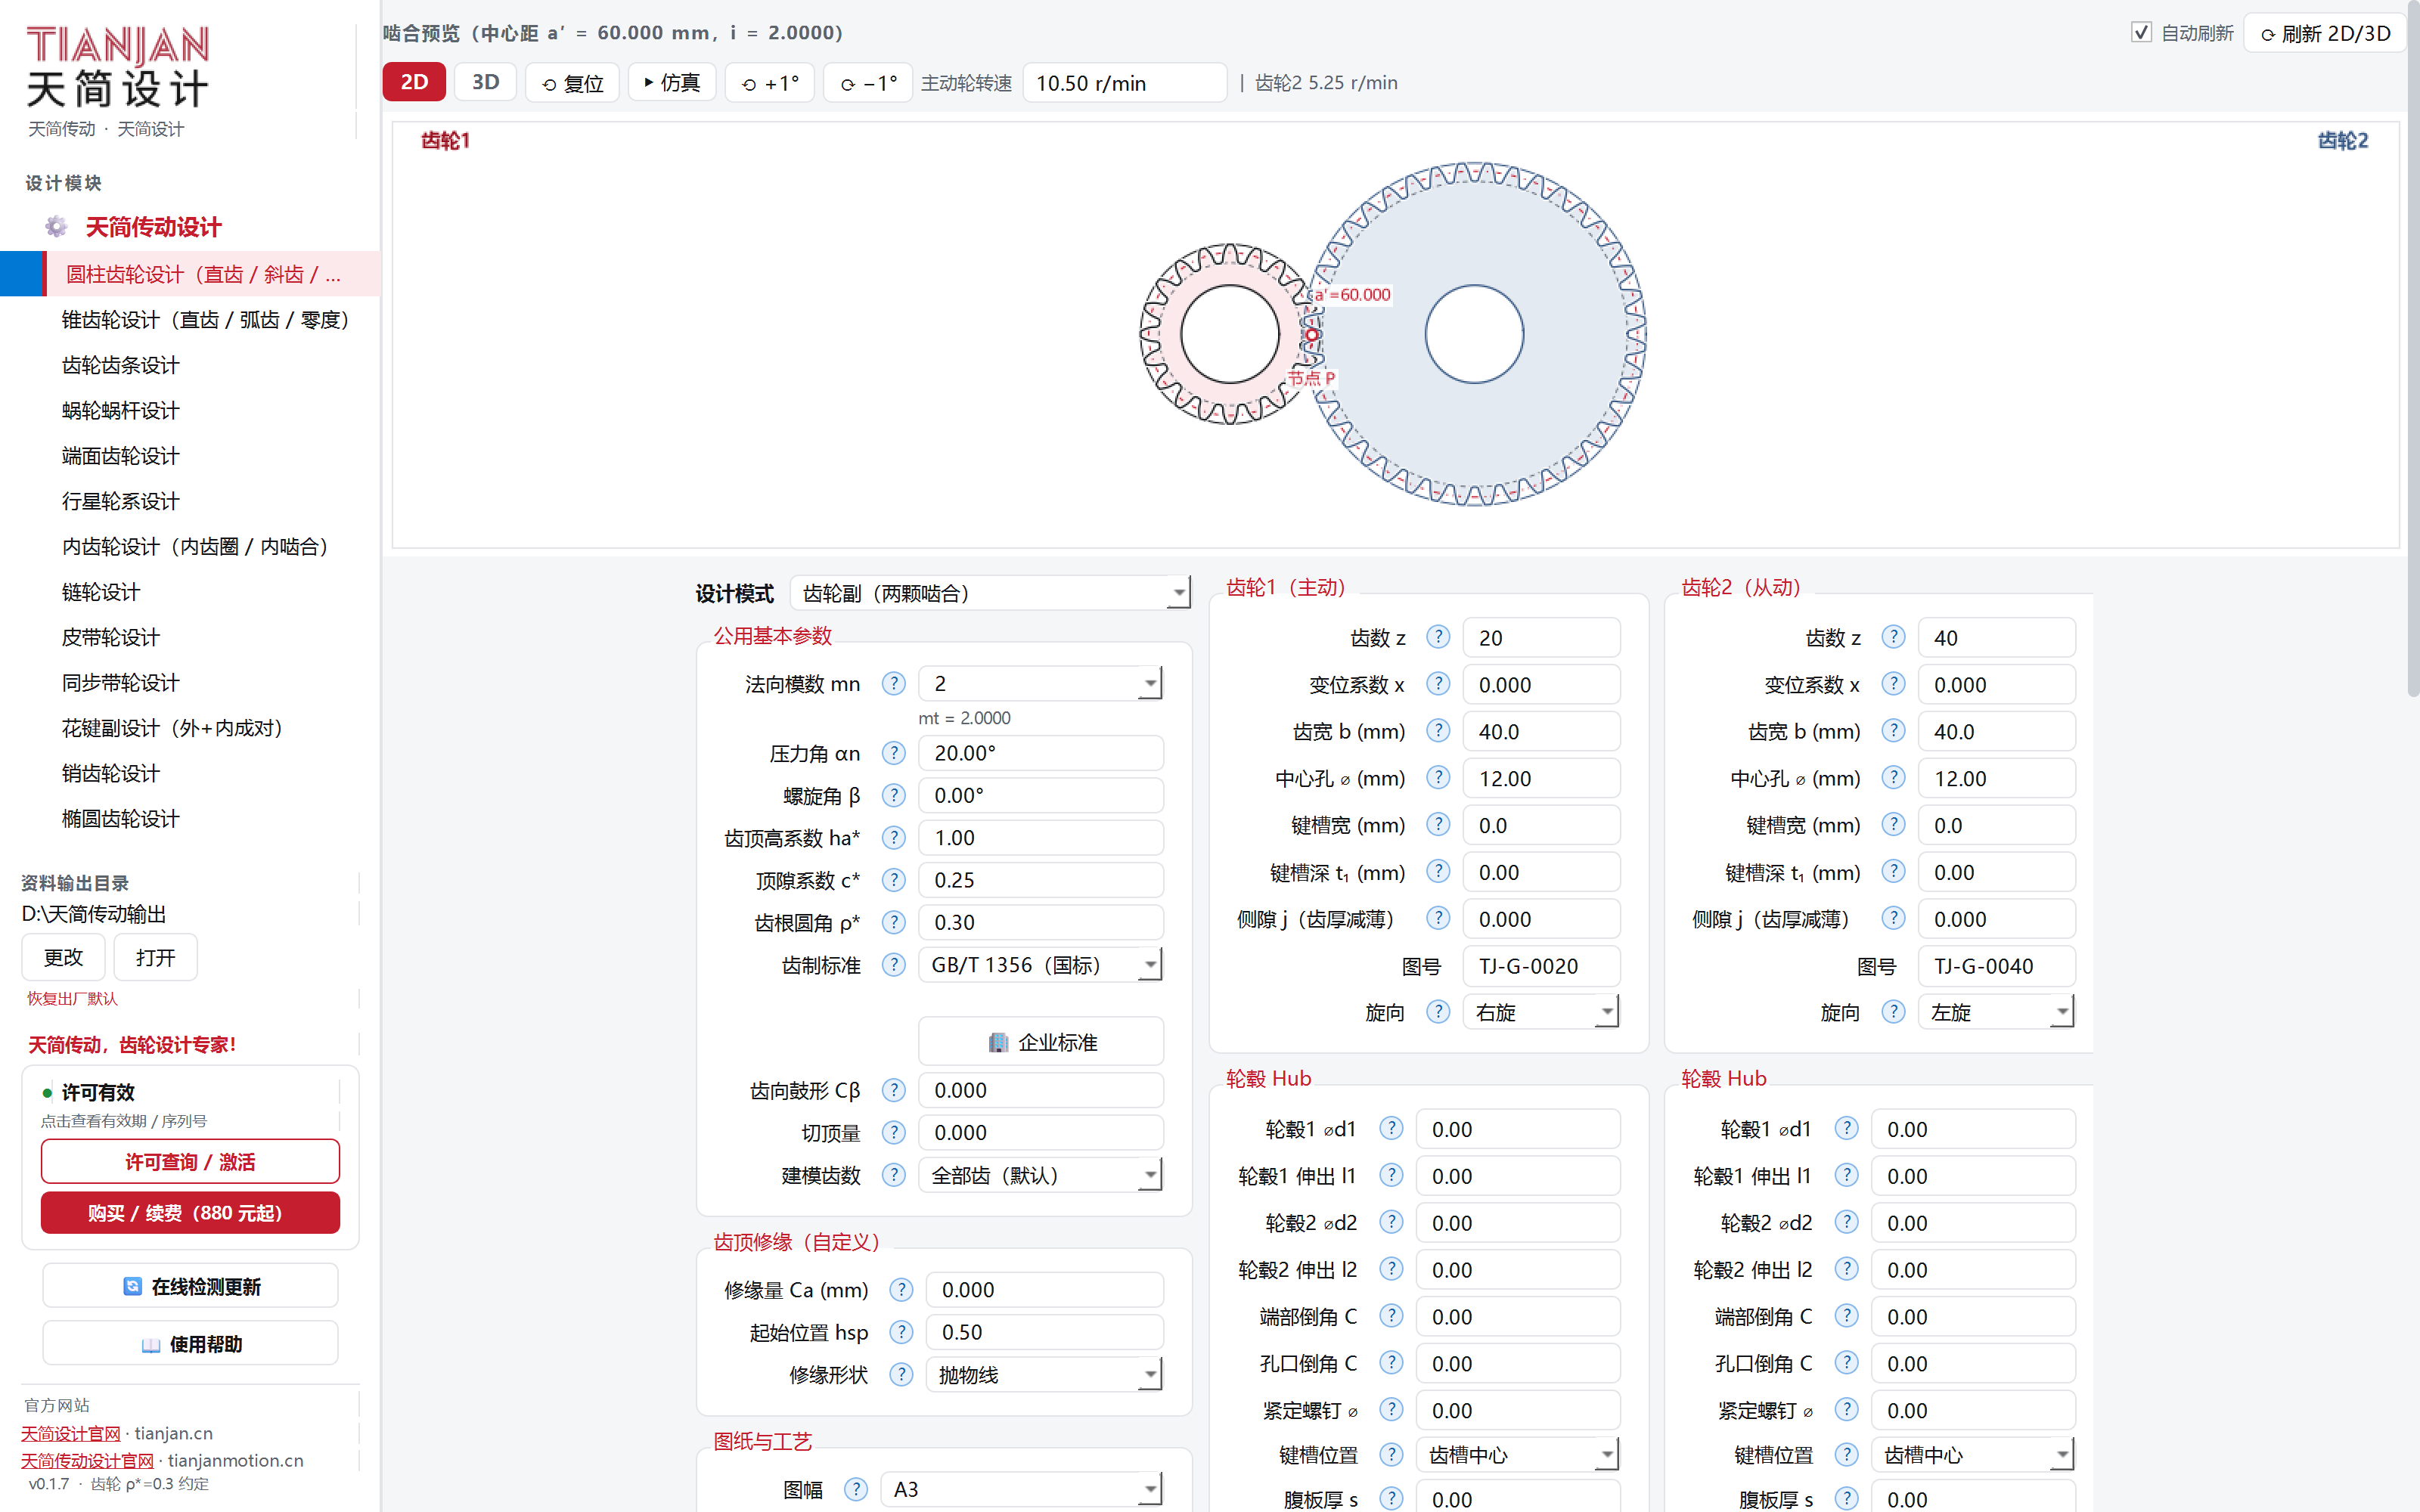
按顺序填,顺序不要打乱(后面的项依赖前面的项):
| 项 | 本例取值 | 说明 |
|---|---|---|
| 法向模数 mn | 2 | 下拉选 2,或直接输入。下方立刻显示 mt = 2.0000(直齿 mt=mn)。 |
| 压力角 αn | 20.00° | 默认值,不用改。 |
| 螺旋角 β | 0.00° | 本例是直齿,保持 0。若要斜齿,这里填角度,再去②栏给旋向。 |
| 齿顶高系数 ha* | 1.00 | 标准齿制。 |
| 顶隙系数 c* | 0.25 | 标准齿制。 |
| 齿根圆角 ρ* | 0.30 | 软件约定值,别改(见 1.4 节)。 |
| 齿制标准 | GB/T 1356(国标) | 选它会把上面三个系数重置为国标预设。 |
| 齿向鼓形 Cβ | 0.000 | 不修形。 |
| 切顶量 | 0.000 | 不切顶。 |
| 建模齿数 | 全部齿(默认) | 要出完整 3D 就保持默认;只要看形状可选“仅前 10 齿”。 |
| 项 | 本例取值 | 说明 |
|---|---|---|
| 图幅 | A3 | 单颗齿轮的零件图,A3 足够。 |
| 精度等级 | 8 | GB/T 10095.1 的 8 级,通用机械常用。 |
| 加工工艺 | 滚齿 | 本例齿面不淬硬,滚齿即可。 |
| 材料 | 20CrMnTi | 渗碳钢,与下面的热处理配套。 |
| 热处理 | 渗碳淬火 58~62HRC | 与材料配套。若选 45 钢配渗碳淬火,软件会在提示里提醒不匹配。 |
| 齿面粗糙度 | Ra 1.6 | 滚齿后常见值;磨齿可给 0.8 或 0.4。 |
| 项 | 齿轮1(主动) | 齿轮2(从动) | 说明 |
|---|---|---|---|
| 齿数 z | 20 | 40 | 传动比 i = 40/20 = 2.0000,与预览标题一致。 |
| 变位系数 x | 0.000 | 0.000 | 标准齿轮。要凑中心距或避免根切再改。 |
| 齿宽 b | 40.0 | 40.0 | 两轮取同宽最简单;实际常用“小轮略宽 2~5mm”。 |
| 中心孔 ⌀ | 12.00 | 12.00 | 按轴径填。 |
| 键槽宽 / 深 t₁ | 0.0 / 0.00 | 0.0 / 0.00 | 本例用紧定螺钉固定,不开键槽。 |
| 侧隙 j | 0.000 | 0.000 | 需要保证侧隙时填,例如 0.05~0.15(按模数与精度取)。 |
| 图号 | TJ-G-0020 | TJ-G-0040 | 会写进标题栏。 |
| 旋向 | 右旋 | 左旋 | 直齿时置灰无效;斜齿时必须互反。 |
填完齿宽 40 后,③栏的派生尺寸会立刻更新。此时把「参数总览」展开,可以逐项核对:
先看 2D:两颗齿轮应当正确啮合,齿与齿槽之间留有一致的侧隙,没有重叠。再看 3D:
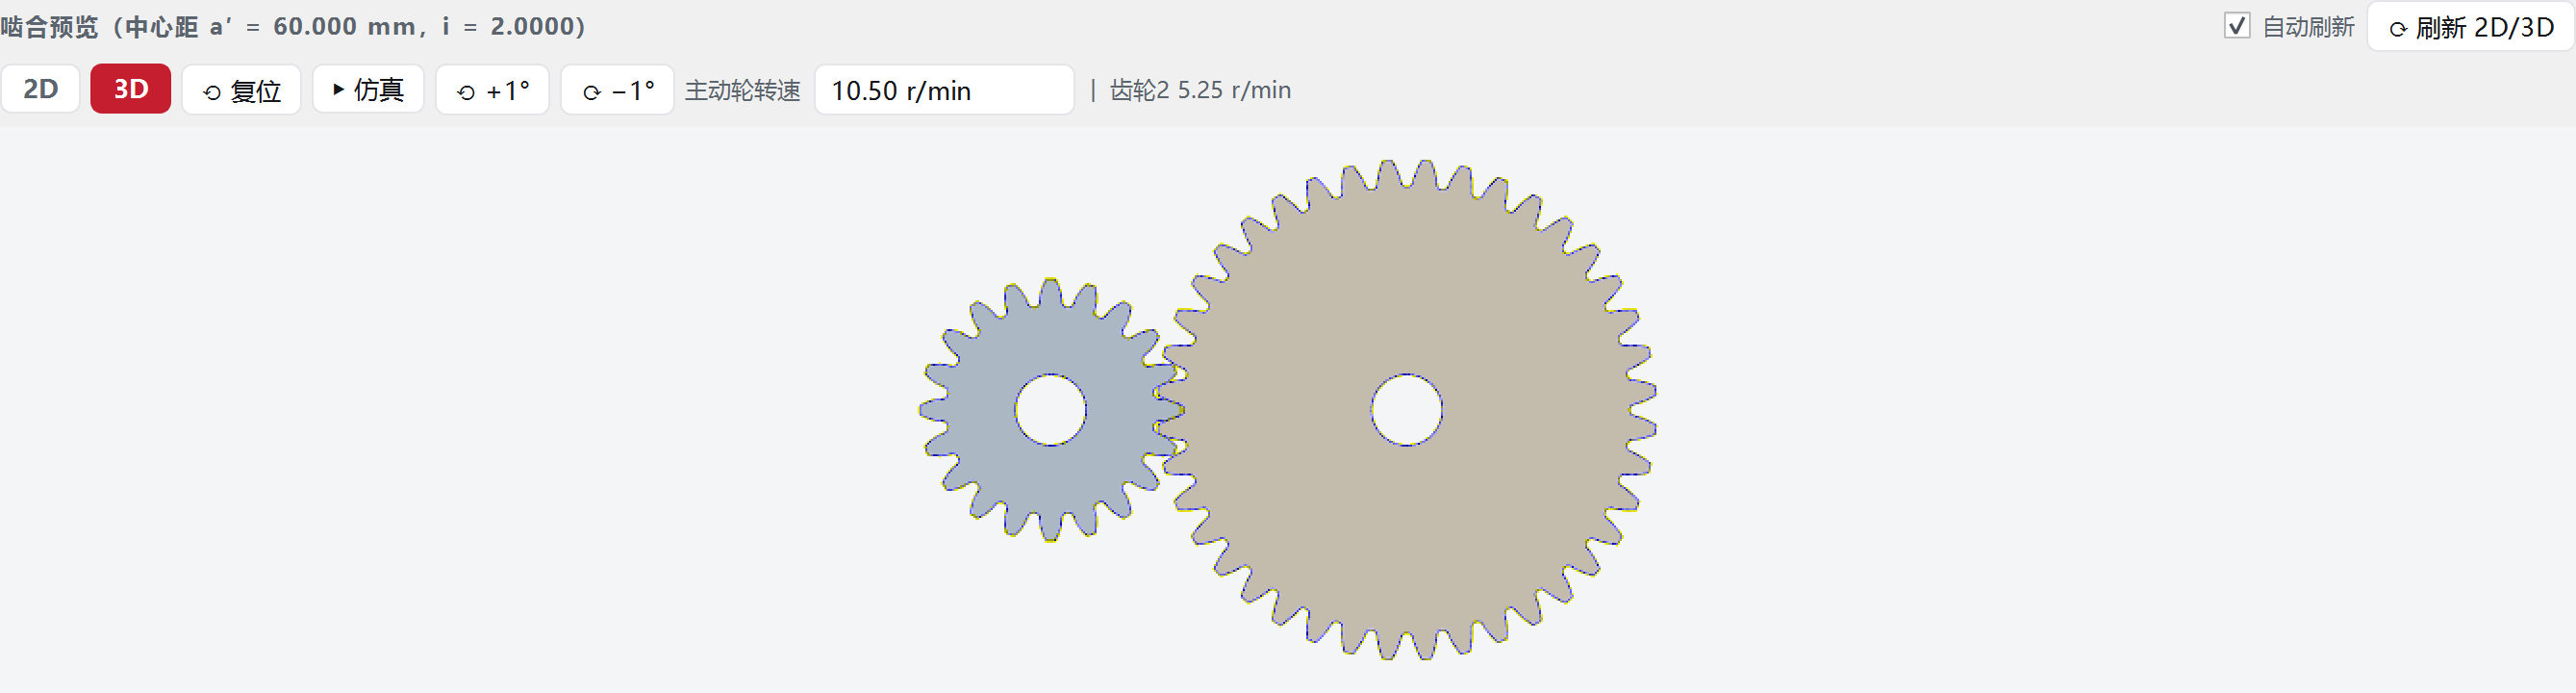
点「▶ 仿真」,两轮会按传动比联动转动。仿真时重点看三件事:
要逐齿检查,用 ⟲ +1° 一下一下点(长按可连续)。比起动画,步进更容易看清齿面接触的位置。
③栏的设计提示框(浅红底)会自动给出风险提示。本例中应当没有根切、齿顶变尖之类的问题; 如果出现了,按提示改参数(通常是加大变位或增加齿数)。
接着点「🛡 校核报告」,在报告窗口里填工况:传递功率、输入转速、设计寿命、工况系数、 支承布置、精度等级、可靠度要求,然后点「重新校核」。本例在 5 kW / 1500 r/min / 20000 h、 均匀平稳工况下的结果是:
| 指标 | 计算值 | 结论 |
|---|---|---|
| 齿面接触安全系数 S_H | 1.29 | 满足(允许最小 1.1) |
| 齿根弯曲安全系数 S_F | 2.23 | 满足(允许最小 1.4) |
| 接触应力 σ_H | 755.9 MPa | 校核合格 |
| 弯曲应力 σ_F | 128.3 / 118.5 MPa |
完整读法与各项含义见 5.7 节。
确认无误后按顺序导出:
每次导出后,③栏运行日志都会写一行实际路径。全部文件都在「资料输出目录」下,按模块分子目录。
③栏下半部分的按钮,全部围绕“把设计变成可交付的文件”。一共七类产出:
| 按钮 | 产出 | 什么时候用 |
|---|---|---|
| 生成 DWG | 真 DWG(不是改名的 DXF),带国标图框与标题栏 | 交加工厂、存档 |
| 生成 PDF | 与 DWG 同源的矢量 PDF,图幅/比例一致 | 外发评审、打印、归档 |
| 生成线割 DWG / 生成线割图 | 1:1、无图框无标注,只留轮廓 | 线切割厂直接开料 |
| 生成 3D(STEP) | 通用三维交换格式 | 装配、干涉检查、3D 打印 |
| 📍 坐标点 | 端面齿形离散点 CSV(Excel)+ DXF 闭合多段线 | 五轴编程、三坐标检测、齿形磨削 |
| 📊 参数表 | 分组参数清单,可导出 EXCEL | 交图前自查、随图归档 |
| 🛡 校核报告 | 强度校核结果与结论,可出 PPT / 计算书 PDF | 方案评审、技术沟通、留档 |
导出区第一行是「导出 2D 工程图」:
| 控件 | 说明 |
|---|---|
| 本齿轮 ▾ | 选择出哪一件的图。齿轮副模式下可分别出「齿轮1」「齿轮2」; 多构件模块(行星、花键、销齿轮等)在这里切换构件。一次只出一件。 |
| 生成 DWG | 生成正式零件图。图幅、标题栏、技术要求、参数表全部按①栏设置。 |
| 生成 PDF | 与 DWG 同源同比例,只是格式不同。不开 CAD 也能看。 |
| 自定义技术要求 | 改图纸右下角的《技术要求》(3.9 节)。 |
| 💾 保存参数 / 📂 打开参数 | 存 / 读 .tjp 参数文件(3.8 节)。 |
线割图是给线切割机床用的:只有轮廓,1:1,没有图框、没有标注、没有标题栏。 机床按它直接走丝,所以任何多余线条都是干扰。
| 模块 | 按钮 | 说明 |
|---|---|---|
| 圆柱齿轮 | 生成线割 DWG | 下拉可选「本齿轮」/「齿轮1」/「齿轮2」 |
| 内齿轮 | 生成线割图 | 内齿圈轮廓 |
| 花键副 | 外花键 线割 / 内花键 线割 | 两个按钮分开出 |
第三行「导出 3D」,格式下拉当前只有 STEP (.step)——这是通用三维交换格式,
SolidWorks、UG、Creo、Inventor、Fusion 360 都能直接打开,不需要本机装任何 CAD。
点「📍 坐标点」导出端面齿形的离散点:
这套点与出图、STEP 完全同源(同一个展成引擎),所以拿去做检测基准是可靠的。
点「📊 参数表」,打开参数表副页。它是一个独立窗口(非模态),可以一边看一边改主界面参数。
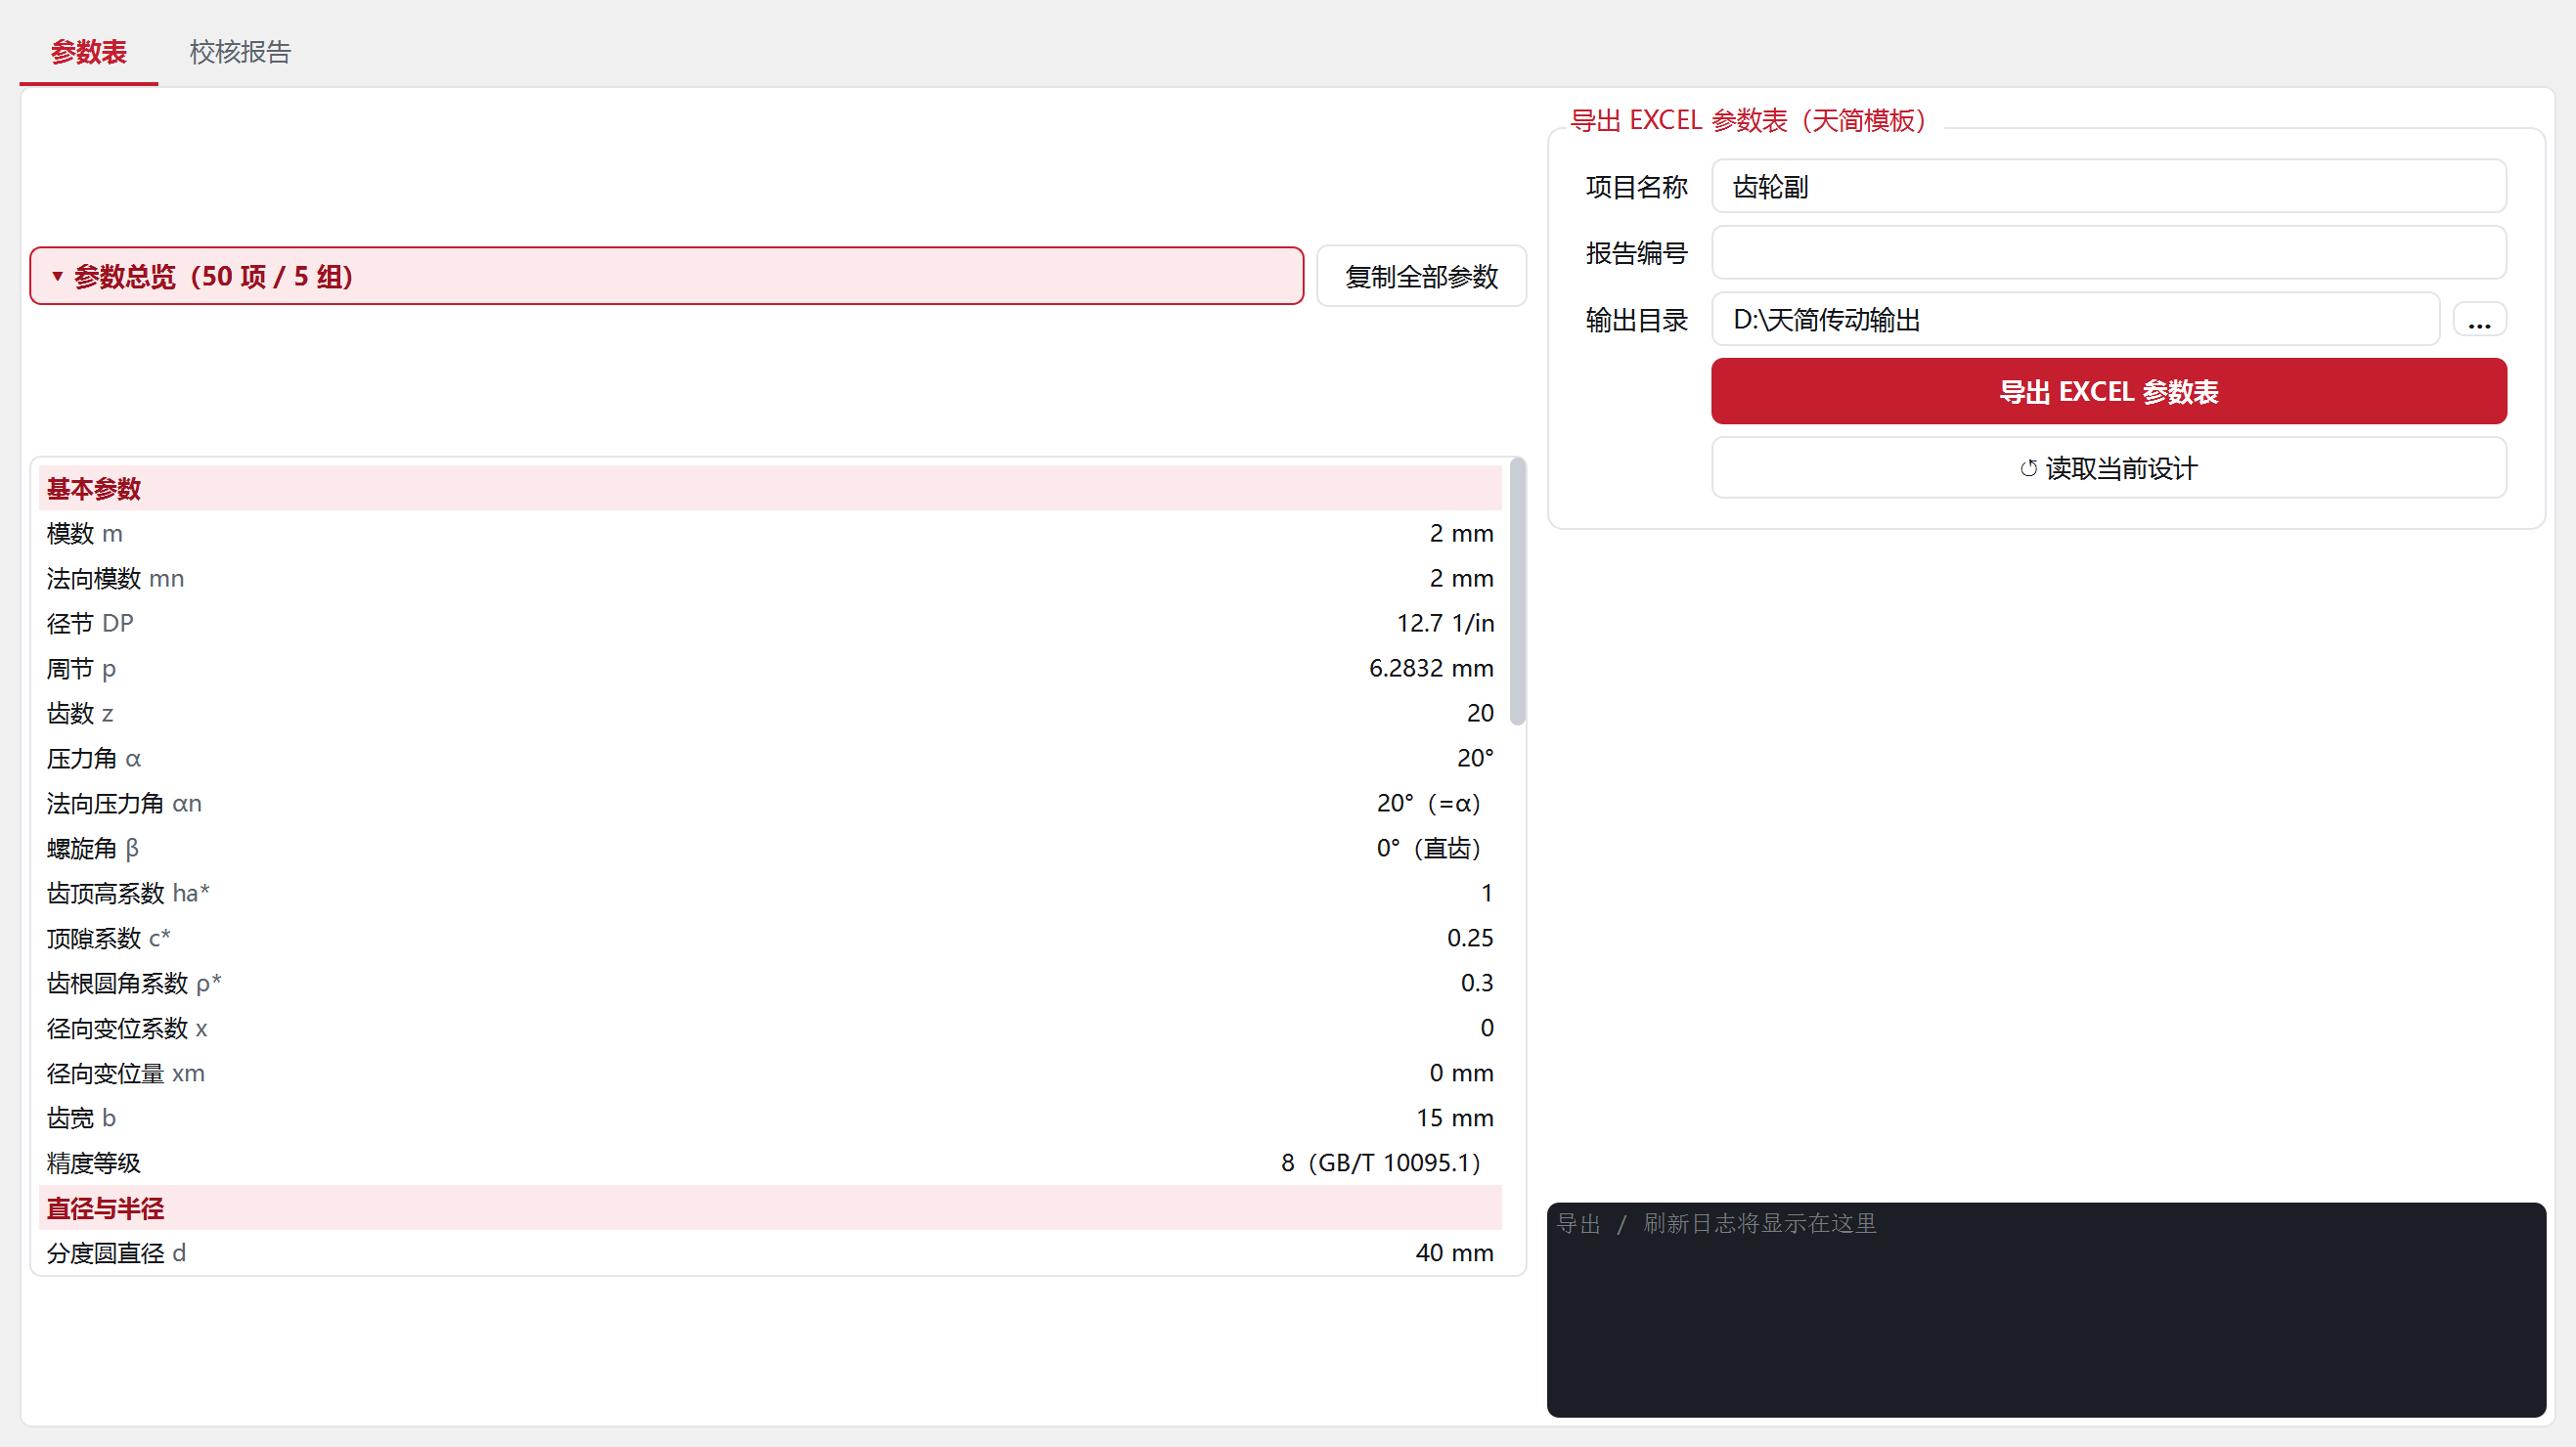
| 区域 | 说明 |
|---|---|
| 顶部页签 | 参数表 / 校核报告,两个副页可随时切换,不用关窗口。 |
| ▸ 参数总览(50 项 / 5 组) | 折叠的分组索引,点开可跳到对应分组。 |
| 复制全部参数 | 把整份参数复制成文本,可直接粘进工单、邮件、微信。 |
| 参数清单 | 按基本参数、直径与半径等分组列出每一项的符号与数值(例:模数 m = 2 mm、径节 DP = 12.7 1/in、 齿数 z = 20、基圆直径 db = 37.5877 mm)。 |
| 导出 EXCEL 参数表 | 右侧:填项目名称、报告编号、输出目录,点「导出 EXCEL 参数表」生成 Excel 版参数表(天简模板)。 |
| 读取当前设计 | 主界面参数改过之后,点它把最新值刷进本窗口。 |
点「🛡 校核报告」(或参数表窗口的「校核报告」页签)。左栏填工况与材料,右栏出结论。
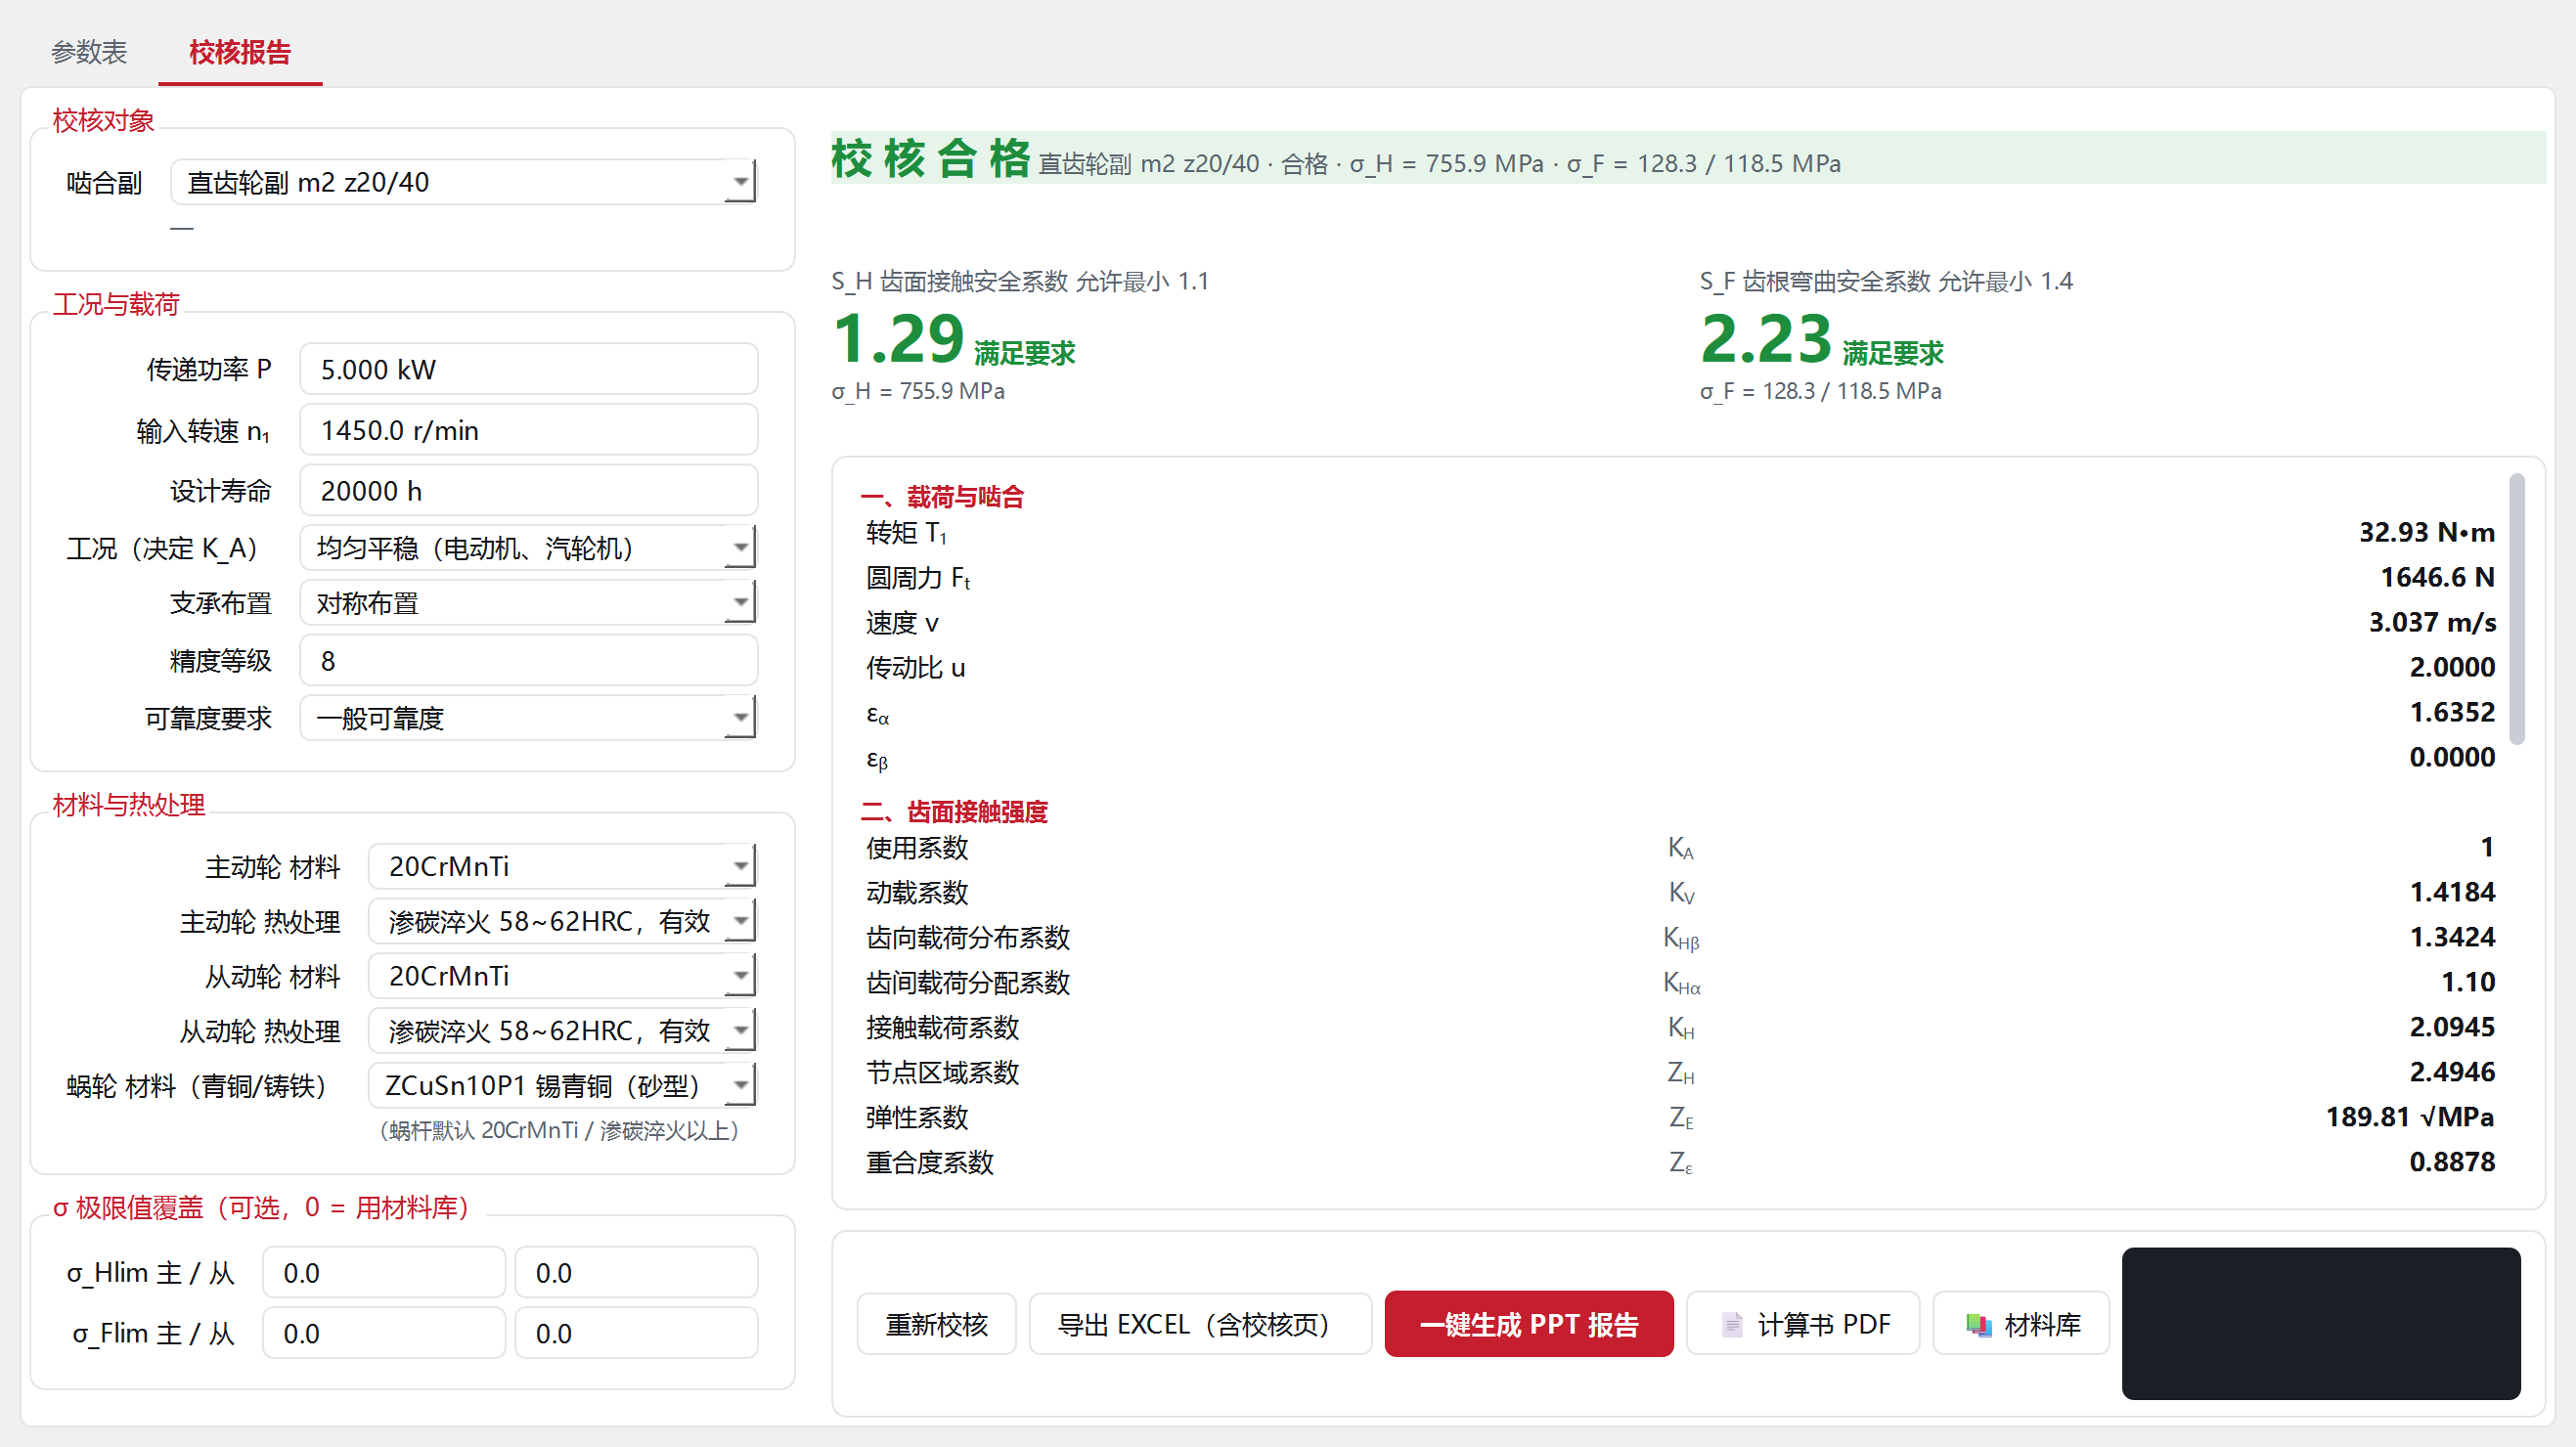
| 区域 / 项 | 说明 |
|---|---|
| 校核对象 → 啮合 | 选择要校核的啮合副(例:直齿轮副 m2 z20/40)。
单齿轮模式没有啮合副,此处会提示“当前设计不支持强度校核”,并给一个「切换到「齿轮副」模式后校核」按钮。 |
| 传递功率 P | kW。默认 5.000。 |
| 输入转速 n₁ | r/min。默认 1450.0。 |
| 设计寿命 | 小时。默认 20000 h。 |
| 工况(决定 K_A) | 按使用场合选,直接决定使用系数 K_A。例:均匀平稳(电动机、汽轮机)。 |
| 支承布置 | 对称布置 / 非对称布置 / 悬臂,影响齿向载荷分布系数 K_Hβ。 |
| 精度等级 | 默认 8,影响动载系数 K_V。 |
| 可靠度要求 | 一般可靠度 / 较高可靠度 / 高可靠度,决定最小安全系数门槛。 |
| 材料与热处理 | 主动轮、从动轮各自的材料与热处理(默认取①栏设置)。蜗轮另有一行“蜗轮材料(青铜/铸铁)”。 |
| σ 极限值覆盖 | 可选。填了就用你给的 σ_Hlim / σ_Flim,不填则按材料库取值。有实测数据时填这里最可靠。 |
| 位置 | 含义 |
|---|---|
| 顶部横幅 | 绿色「校核合格」或红色「校核不合格」,并给出该啮合副的标识与关键应力。 |
| S_H 齿面接触安全系数 | 大字号显示,下方一行「满足要求 / 不满足要求」与允许最小值(默认 1.1)。 |
| S_F 齿根弯曲安全系数 | 同上,允许最小值默认 1.4。 |
| 一、载荷与啮合 | 转矩 T₁、圆周力 F_t、速度 v、传动比 u、重合度 ε_α / ε_β。 |
| 二、齿面接触强度 | 使用系数 K_A、动载系数 K_V、齿向/齿间载荷分布系数、弹性系数 Z_E、节点区域系数 Z_H、重合度系数 Z_ε… |
| 按钮 | 作用 |
|---|---|
| 重新校核 | 按左栏当前输入重算一遍(改了功率/转速/材料后必须点)。 |
| 导出 EXCEL(含校核页) | 把参数表与校核结果一起导出成一个 Excel 工作簿。 |
| 一键生成 PPT 报告 | 生成评审用的 PPT(方案对比、结论页),可直接拿去开会。 |
| 计算书 PDF | 生成可直接打印、盖章归档的强度校核计算书。 |
| 材料库 | 打开材料库(6.1 节),补录材料后回来重算。 |
| 格式 | 用途 | 注意 |
|---|---|---|
| DWG | 正式出图 / 交付 | 含图框、标题栏、标注、参数表、技术要求。线割是另一个文件。 |
| 评审 / 打印 / 归档 | 与 DWG 同源同比例,矢量不失真。不能编辑。 | |
| STEP | 三维交换 | 齿轮副模式导出的是装配体,相位已对齐,可直接量干涉。 |
不同模块能出的文件略有差异,下表与面板上的按钮逐项对应(✔ = 有该按钮)。
| 模块 | DWG | STEP | 线割 | 坐标点 | 参数表/校核 | 其他 | |
|---|---|---|---|---|---|---|---|
| 圆柱齿轮 | ✔ | ✔ | ✔ | ✔ 线割 DWG | ✔ | ✔ | 参数寻优、微点蚀、综合检验、配平变位、测绘反求、检测图、胶合·修形 |
| 锥齿轮 | ✔ | ✔ | ✔ | — | ✔ | ✔ | 生成齿形 DXF |
| 齿轮齿条 | ✔ | ✔ | ✔ | — | ✔ | ✔ | — |
| 蜗轮蜗杆 | ✔ | ✔ | ✔ | — | ✔ | ✔ | — |
| 端面齿轮 | ✔ | ✔ | ✔ | — | ✔ | ✔ | — |
| 行星轮系 | ✔ | ✔ | ✔ | — | ✔ | ✔ | — |
| 内齿轮 | ✔ | ✔ | ✔ | ✔ 生成线割图 | ✔ | ✔ | — |
| 链轮 | ✔ | ✔ | ✔ | — | ✔ | ✔ | — |
| 皮带轮 | ✔ | ✔ | ✔ | — | ✔ | ✔ | — |
| 同步带轮 | ✔ | ✔ | ✔ | — | ✔ | ✔ | — |
| 花键副 | ✔ 外/内各一 | ✔ | ✔ | ✔ 外/内各一 | ✔ | ✔ | 偏差图 DWG |
| 销齿轮 | ✔ 两件套 | ✔ | ✔ 两件 | — | ✔ | ✔ | — |
| 椭圆齿轮 | ✔ 两件套 | ✔ | ✔ 两件 | — | ✔ | ✔ | — |
这一章的八个工具都在圆柱齿轮面板的③栏底部(材料库在①栏材料下拉旁边也有入口)。 它们不改变“画图”这件事,而是帮你把设计做对:找更好的参数、校核更多失效模式、 把实物测绘回来、把成品检测出去。
| 工具 | 一句话说明 | 什么时候用 |
|---|---|---|
| 📚 材料库 | 录入自己的材料牌号与疲劳极限 | 材料不在内置 12 种里 |
| 🎯 参数寻优 | 批量穷举 z / x 组合并按权重打分 | 给定工况找最优参数 |
| 🩺 微点蚀/磨损 | 油膜厚度比 λ 与 Archard 磨损深度 | 高速重载、怕点蚀拉毛 |
| 🔍 综合检验 | Master 齿轮双面啮合试验的 test radius 计算 | 做检验工装、定检测规 |
| ⚖ 配平变位 | 按手册公式把总变位分给小轮/大轮 | 两轮弯曲强度不均衡 |
| 🔎 测绘反求 | 由实测尺寸反推 m / x / β | 有实物没图纸 |
| 🧪 检测图 | 录入实测齿距/齿廓/螺旋线,出偏差图 | 成品检验、出检测报告 |
| 🌡 胶合·修形 | 沿啮合线算滑动速度、比滑与摩擦功率 | 高速齿轮怕胶合 |
内置材料只有 12 种常用牌号。厂里用 38CrMoAl、17CrNiMo6、粉末冶金、工程塑料时,用材料库自己录。
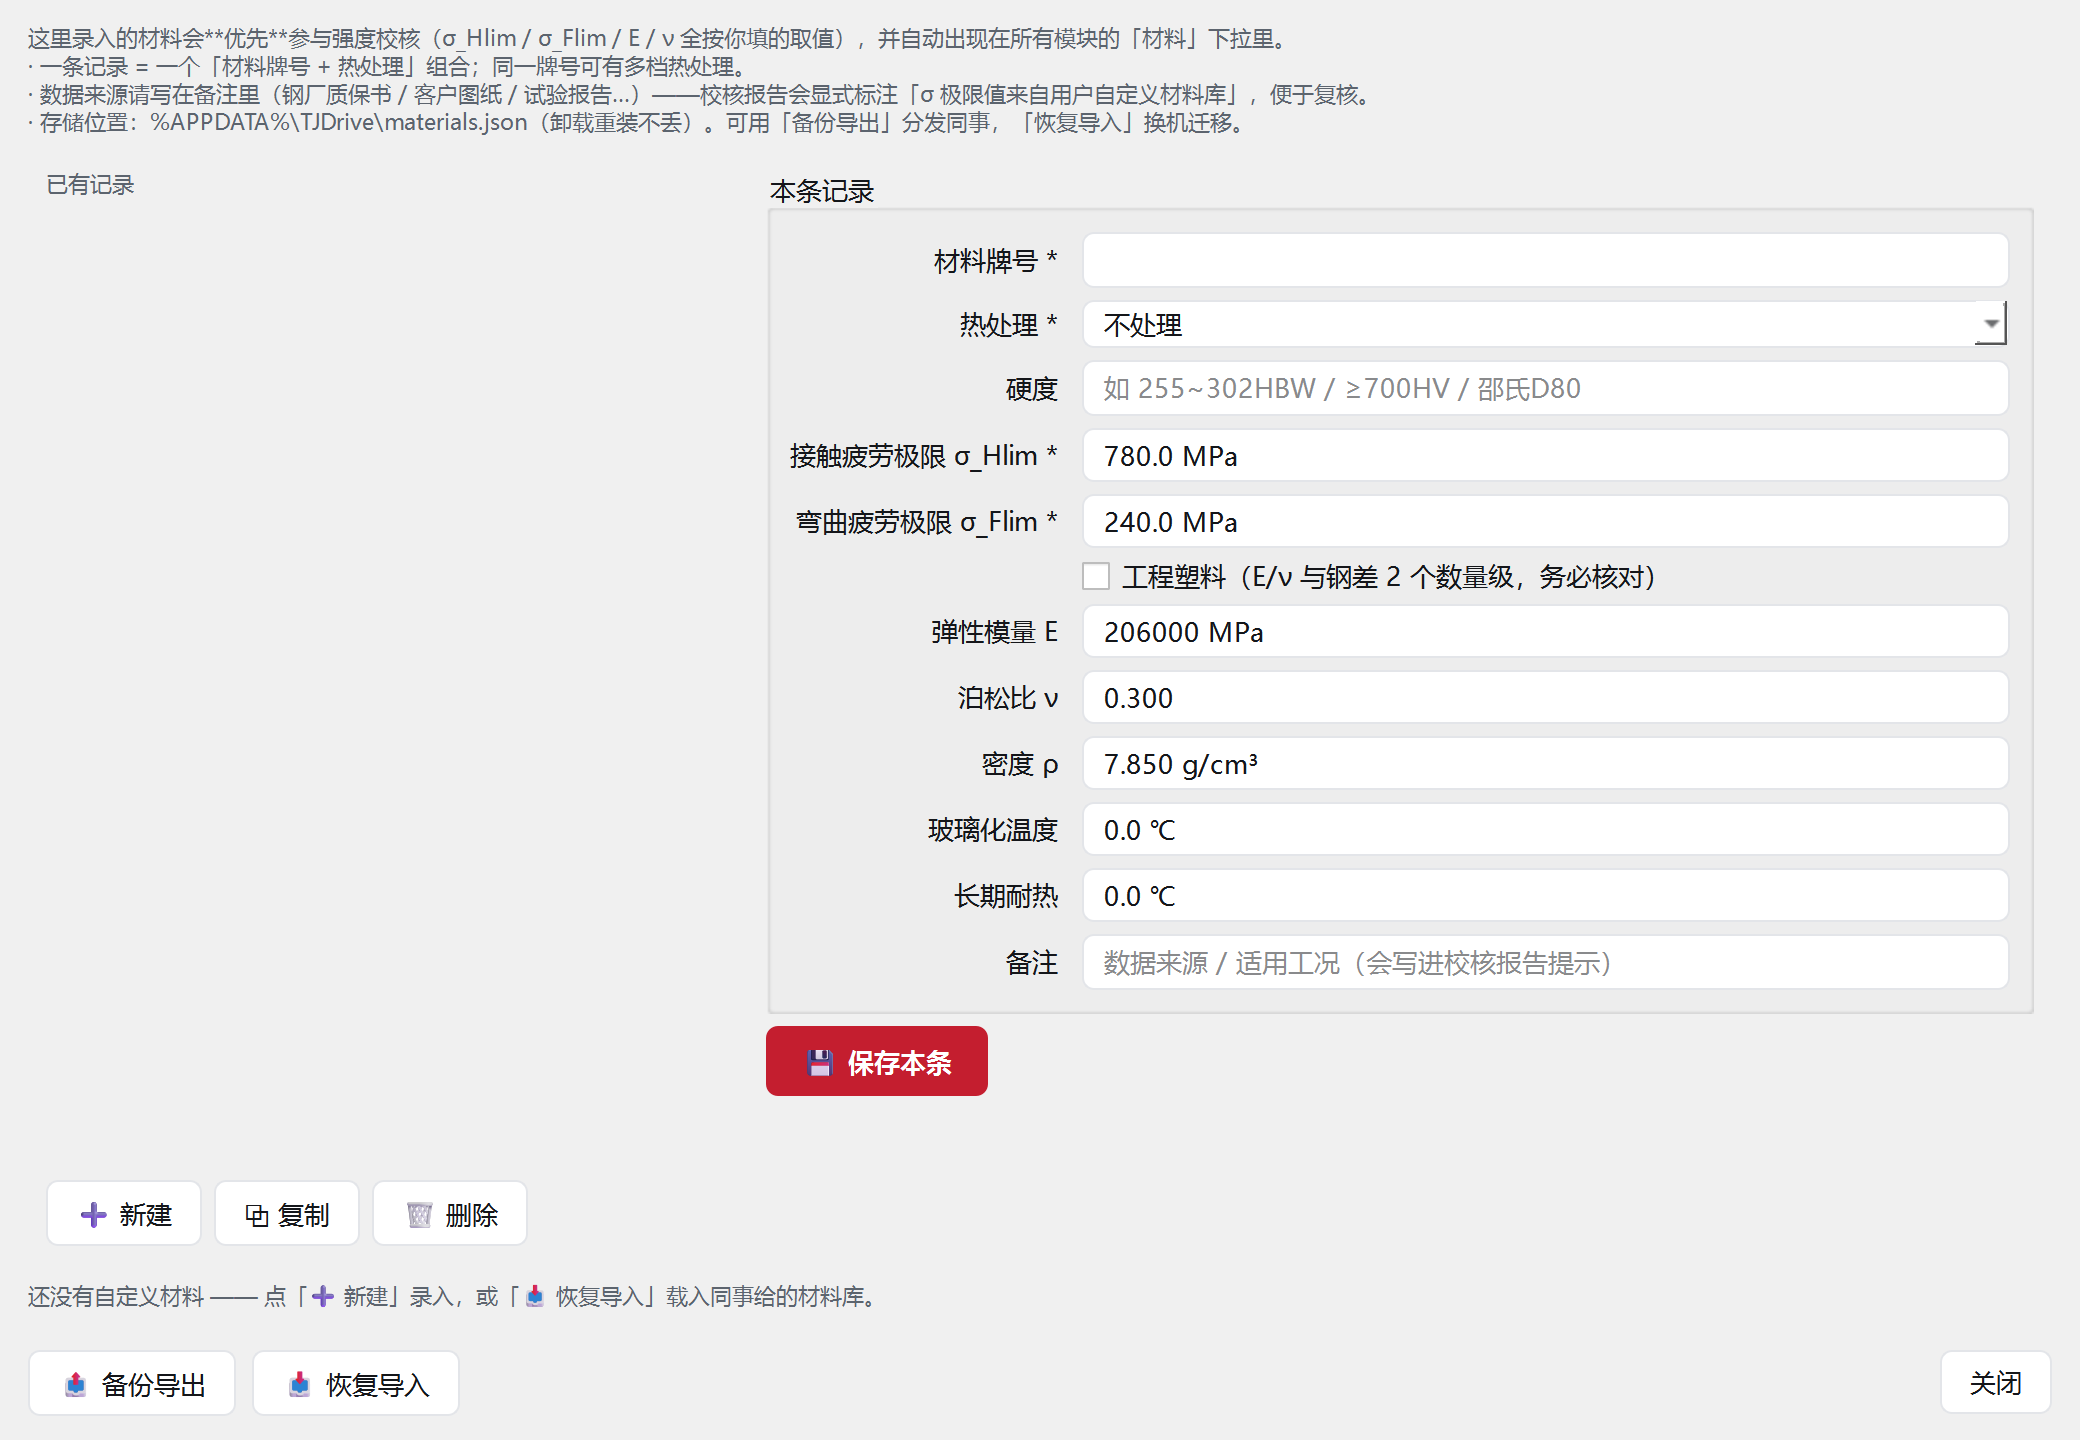
| 字段 | 说明 |
|---|---|
| 材料牌号 * | 必填。下拉里显示的就是这个名字。 |
| 热处理 * | 必填。与牌号一起构成唯一记录。 |
| 硬度 | 自由文本,例:255~302HBW / ≥700HV / 邵氏D80。 |
| 接触疲劳极限 σ_Hlim * | MPa。校核 S_H 的直接依据。 |
| 弯曲疲劳极限 σ_Flim * | MPa。校核 S_F 的直接依据。 |
| 工程塑料 | 勾选后按塑料口径处理(E/ν 与钢差两个数量级,务必核对)。 |
| 弹性模量 E / 泊松比 ν / 密度 ρ | 钢默认 206000 MPa / 0.300 / 7.850 g/cm³。 |
| 玻璃化温度 / 长期耐热 | 塑料件才需要填(℃)。 |
| 备注 | 写数据来源(钢厂质保书、客户图纸、试验报告)——校核报告里会显示这段提示。 |
操作:新建 → 填字段 → 保存本条。已有记录可复制(改两个数就是新型号)或删除。 备份导出把整个库导成文件发给同事,恢复导入在新机器上还原。
给定工况与一个参数范围,软件把范围内所有 z₁ / x₁ / x₂ 组合逐组真算 (同一套几何 + GB/T 3480 强度 + 胶合引擎),再按可调权重打分排序。每行的 S_H / S_F / ξ_max / ε_α 都是引擎真值,可以逐行核对。
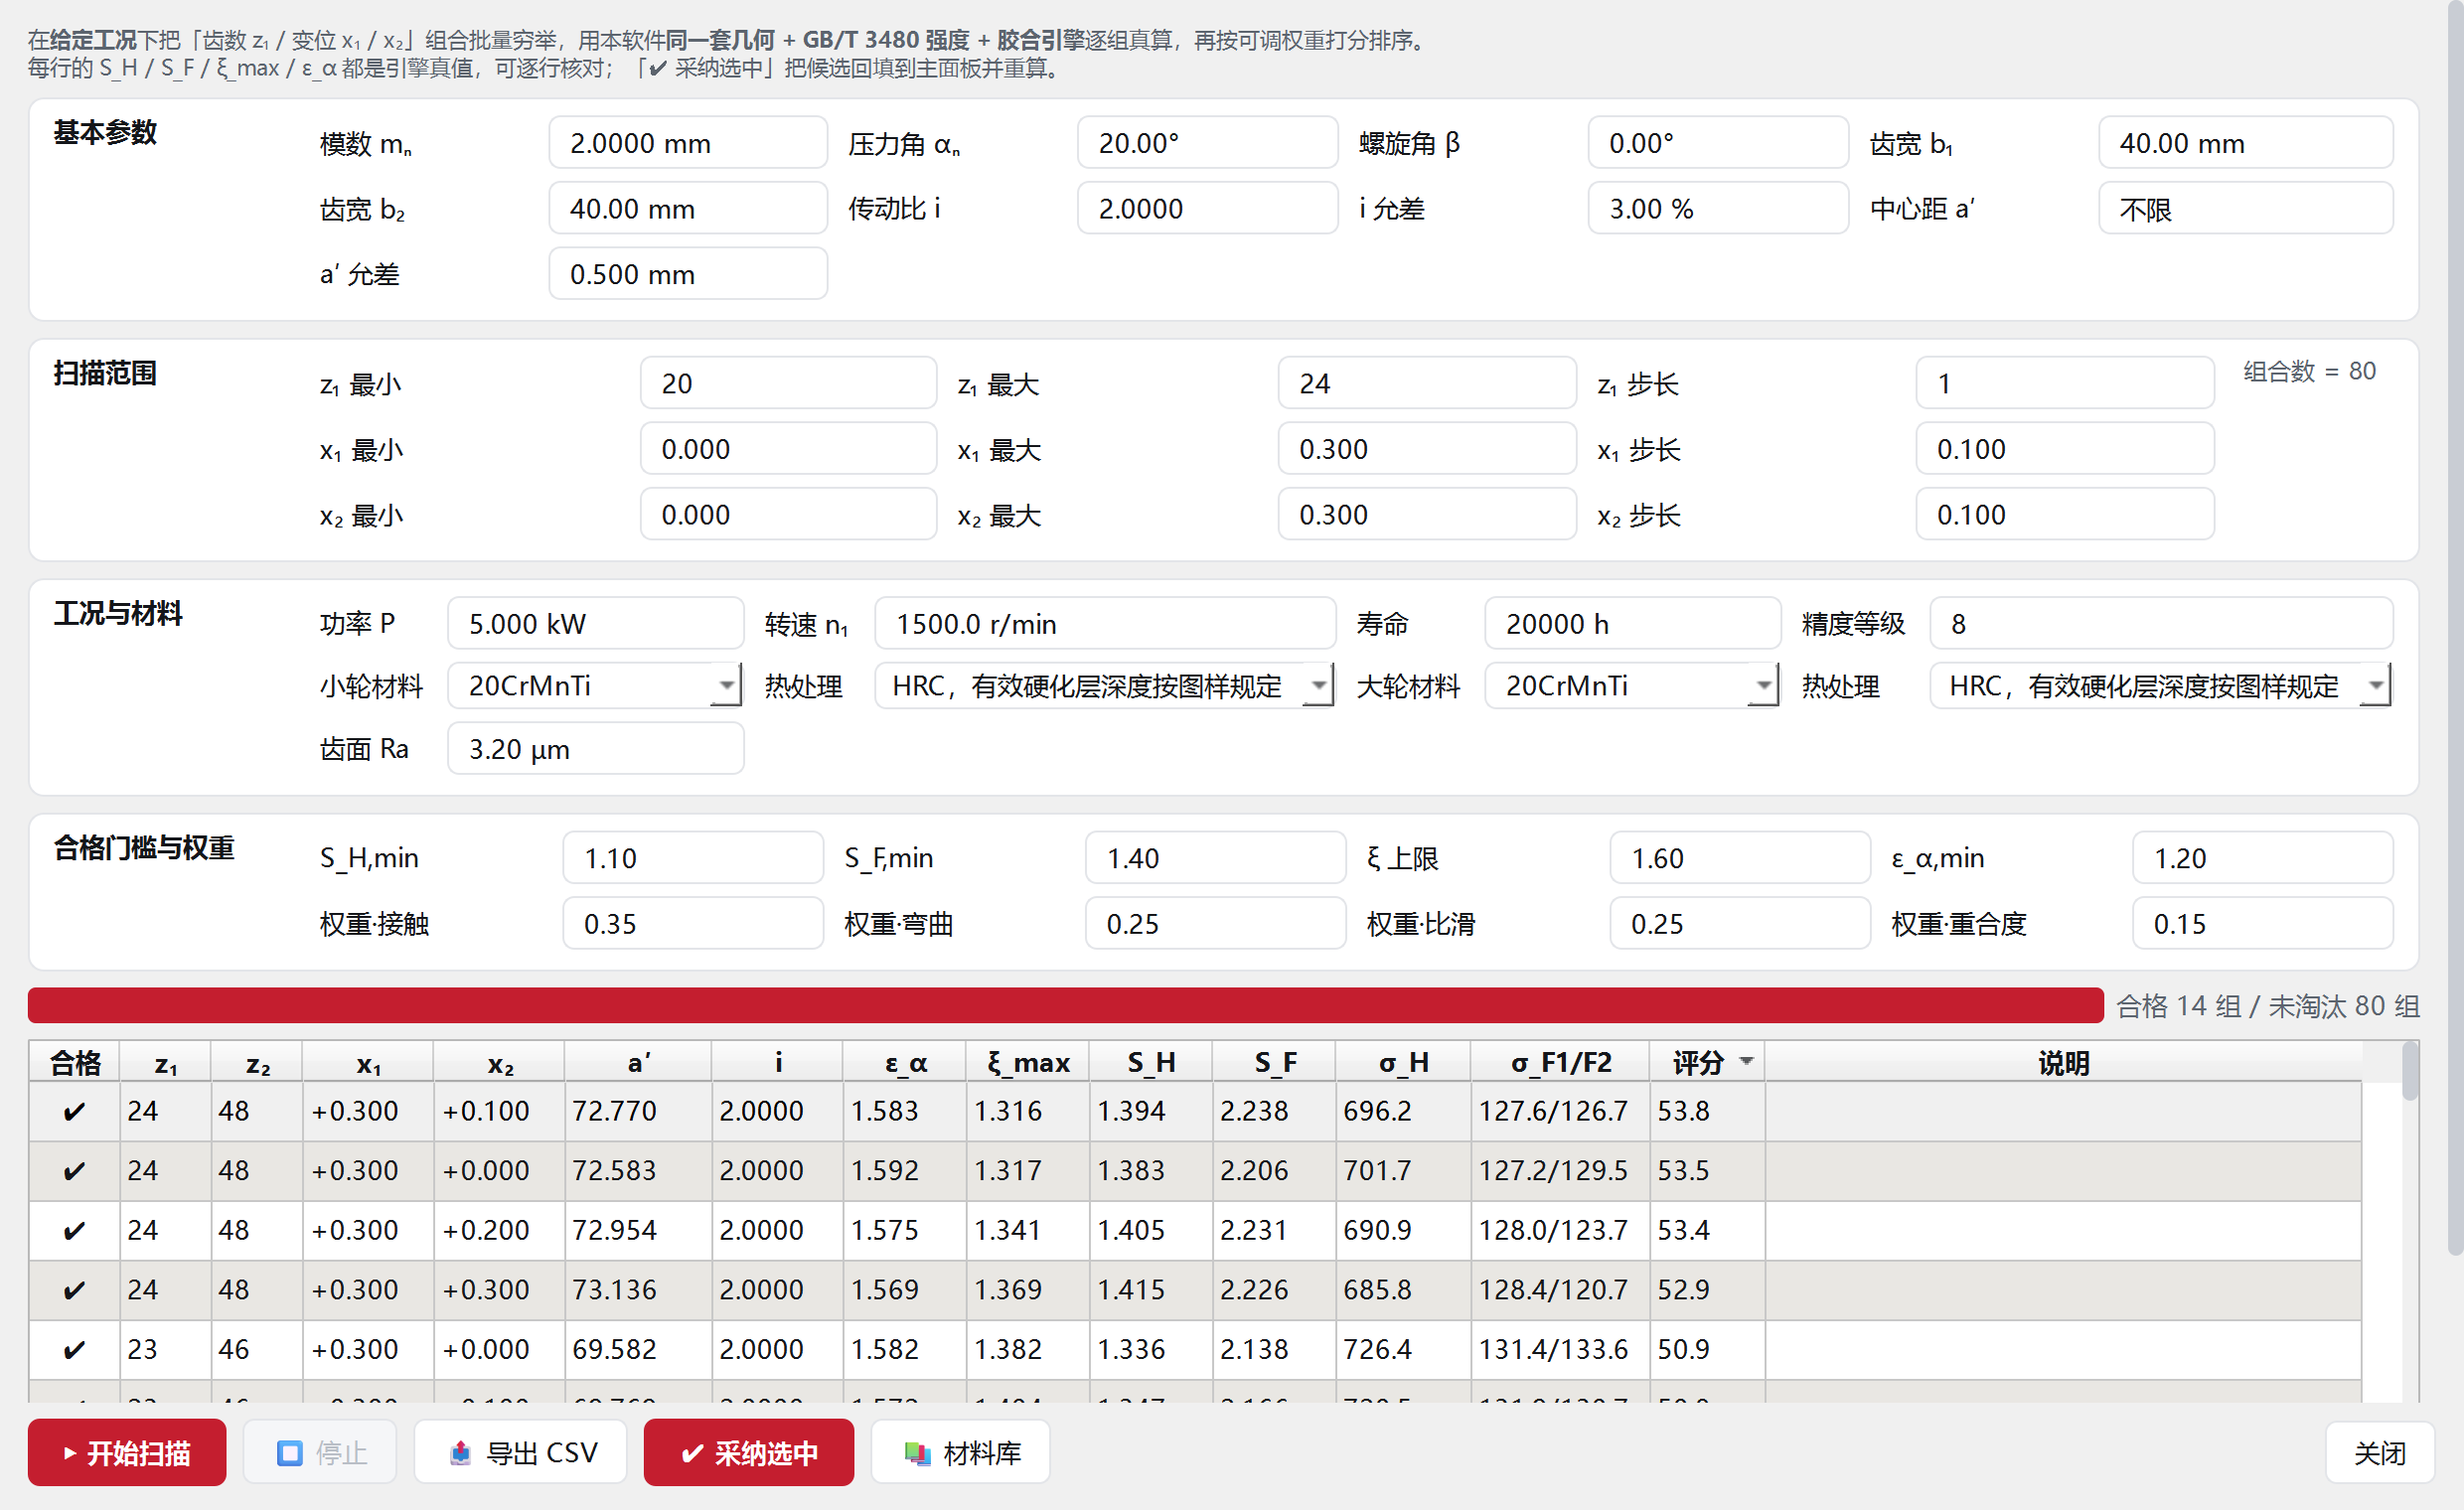
| 区域 | 要填什么 |
|---|---|
| 基本参数 | 模数 mₙ、压力角 αₙ、螺旋角 β、齿宽 b₁ / b₂、传动比 i(可给「i 允差」%)、中心距 a′(可给「a′ 允差」,不填=不限)。 |
| 扫描范围 | z₁ 最小/最大/步长、x₁ 最小/最大/步长、x₂ 最小/最大/步长。 右侧实时显示组合数——组合数上万时建议先缩小范围。 |
| 工况与材料 | 功率 P、转速 n₁、寿命、精度等级、小轮/大轮材料与热处理、齿面 Ra。与校核报告同一套口径。 |
| 合格门槛与权重 | S_H,min(默认 1.10)、S_F,min(1.40)、ξ 上限(1.60)、ε_α,min(1.20); 四项权重:接触 0.35、弯曲 0.25、比滑 0.25、重合度 0.15(合计 1.00)。 |
工程简化评估,用于方案比较(改模数/变位/油品/粗糙度后风险往哪走),不作验收依据。
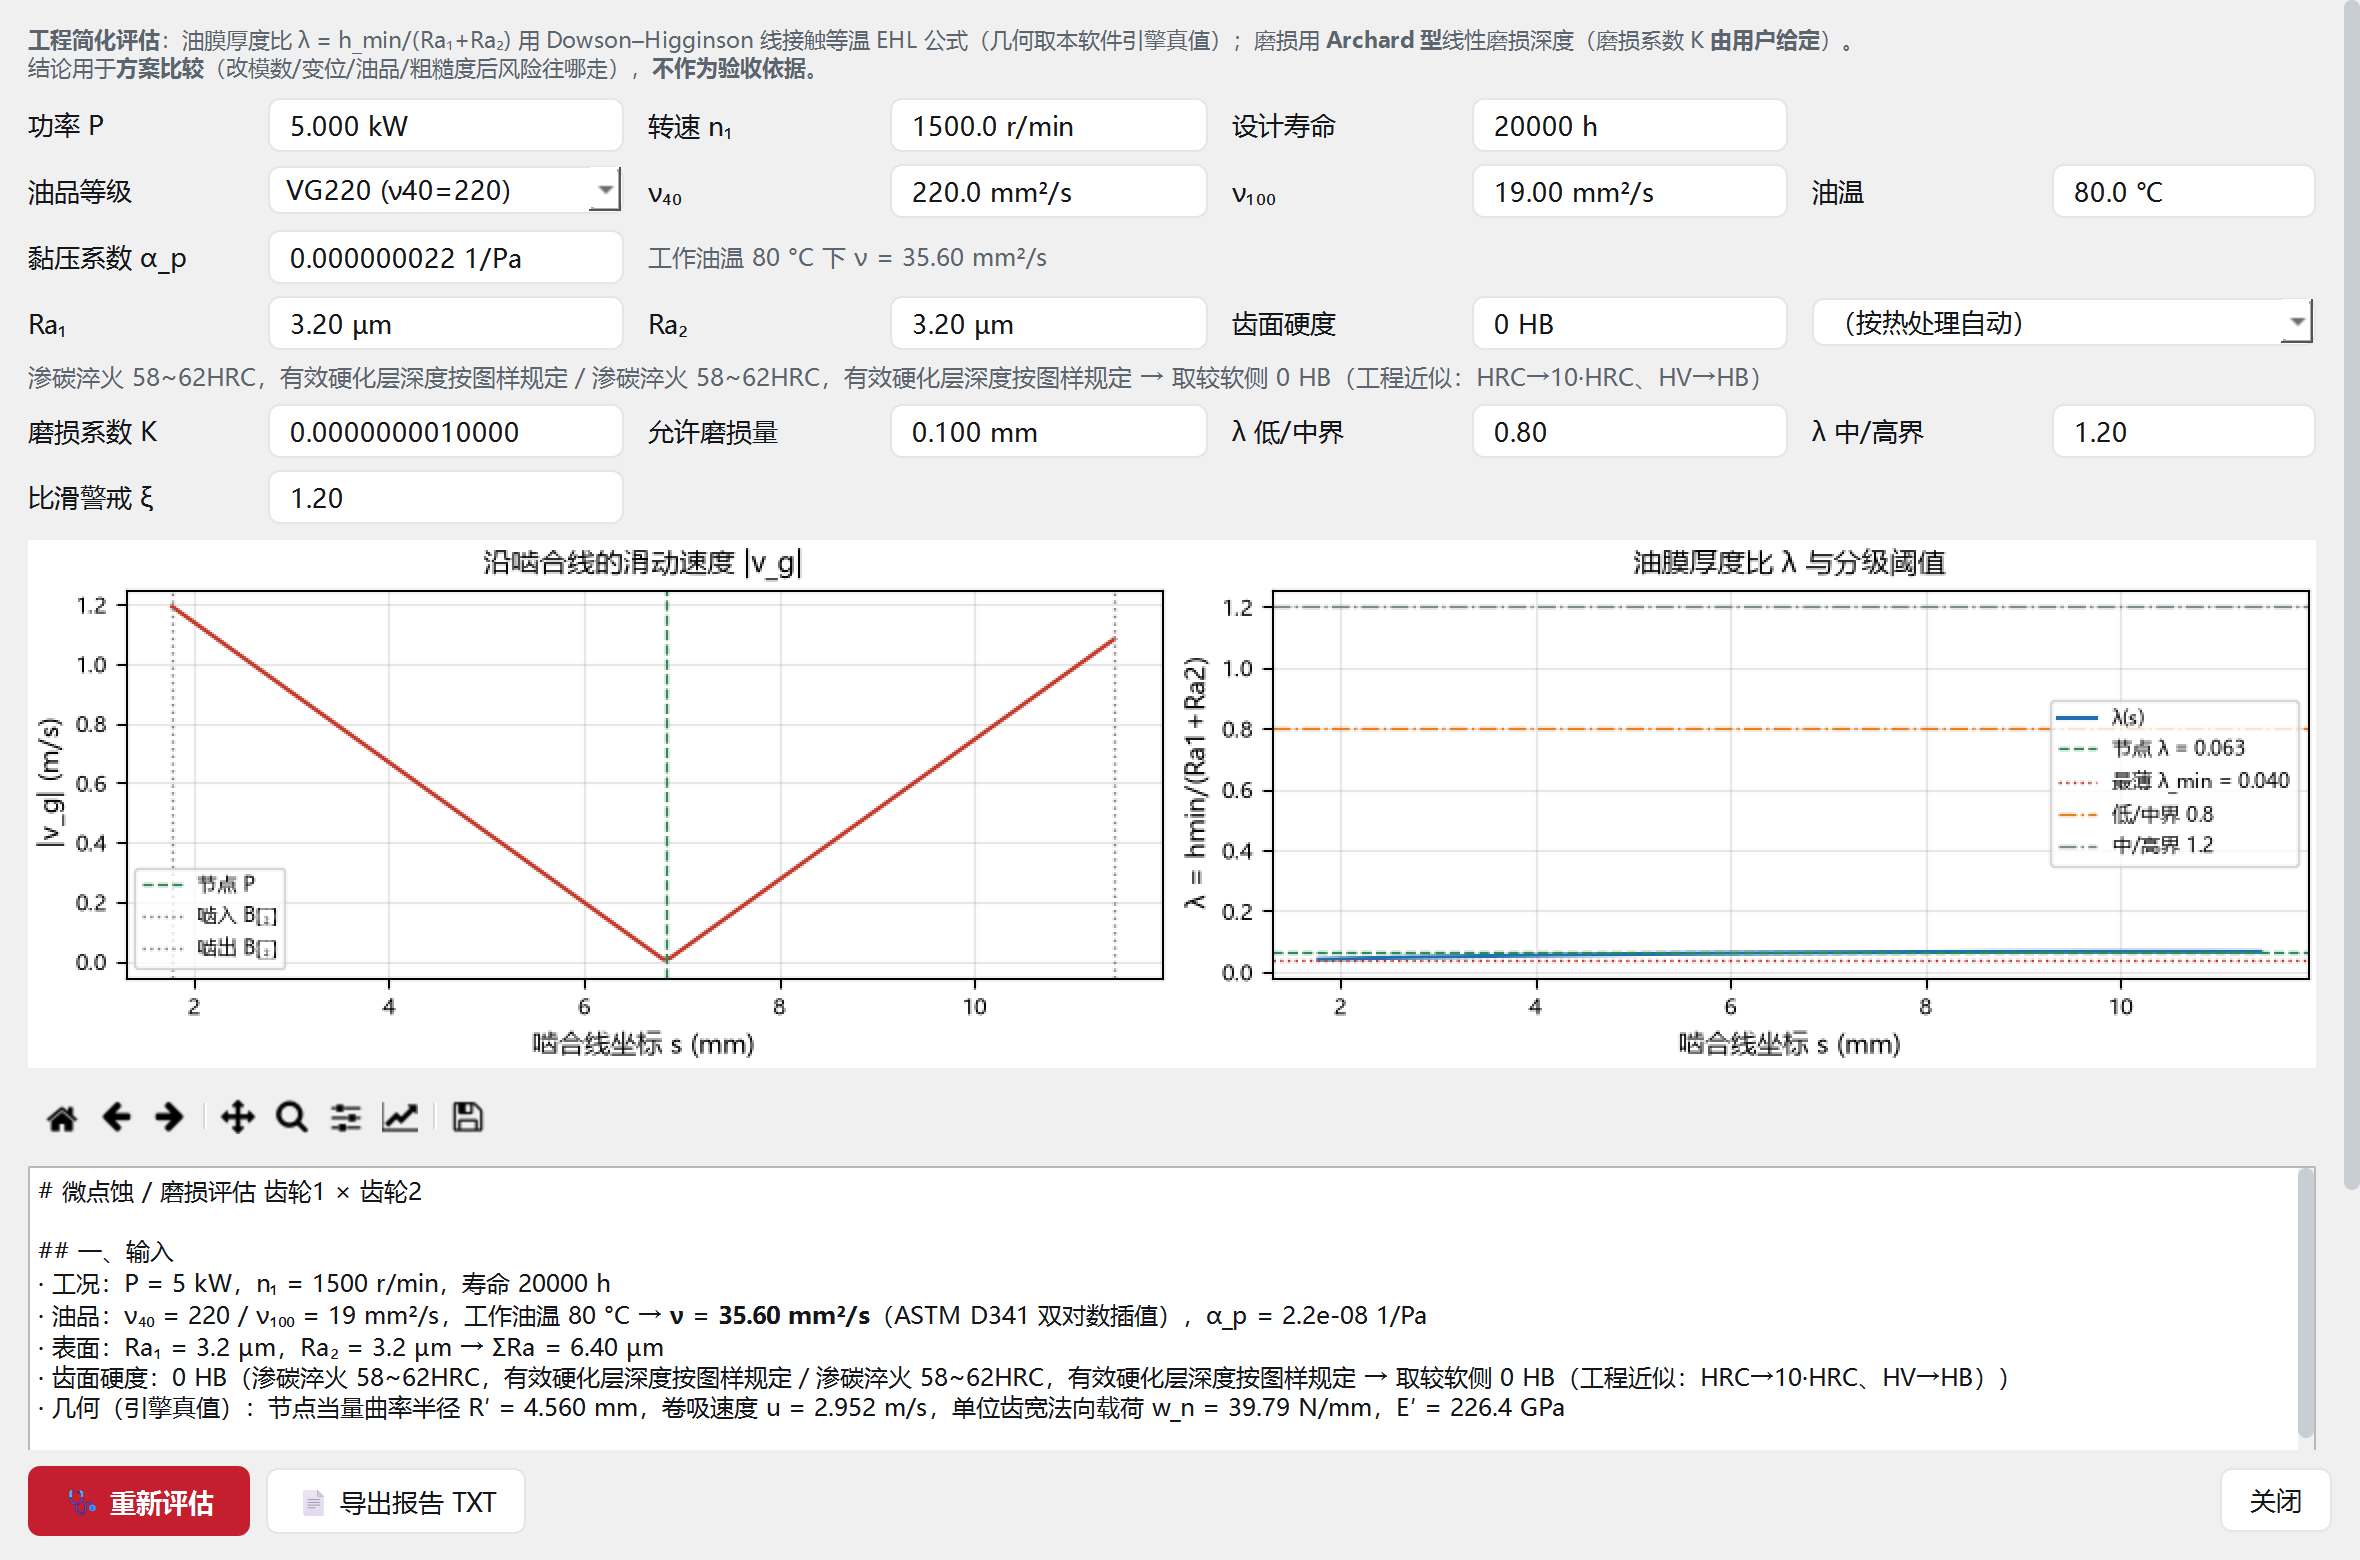
| 输入 | 说明 |
|---|---|
| 功率 P / 转速 n₁ / 设计寿命 | 工况三件套。 |
| 油品等级 | 例 VG220(v40=220)。改它自动带出 v40 / v100。 |
| v40 / v100 | 40℃ 与 100℃ 运动黏度(mm²/s)。 |
| 油温 | 默认 80.0℃。软件按它插值出工作黏度(例:80℃ 下 v = 35.60 mm²/s)。 |
| 黏压系数 α_p | 1/Pa。矿物油约 2.2e−8。 |
| Ra₁ / Ra₂ | 两轮齿面粗糙度(μm),直接进 λ 公式。 |
| 齿面硬度 | 0 HB 表示「按热处理自动」取较软侧。 |
| 磨损系数 K / 允许磨损量 | Archard 模型的 K 与允许磨损深度(mm)。 |
| λ 低/中界、λ 中/高界 | 分级阈值,默认 0.80 / 1.20。λ 越小油膜越薄、微点蚀风险越高。 |
结果读法:
底部两个按钮:重新评估(改了输入重算)、导出报告 TXT(存档或发给客户)。
用于双面啮合综合试验的装置参数计算:Master 齿轮的 test radius + 本齿轮的 test radius = 装置中心距。也可以反过来,按目标 test radius 反算需要多大的变位系数。
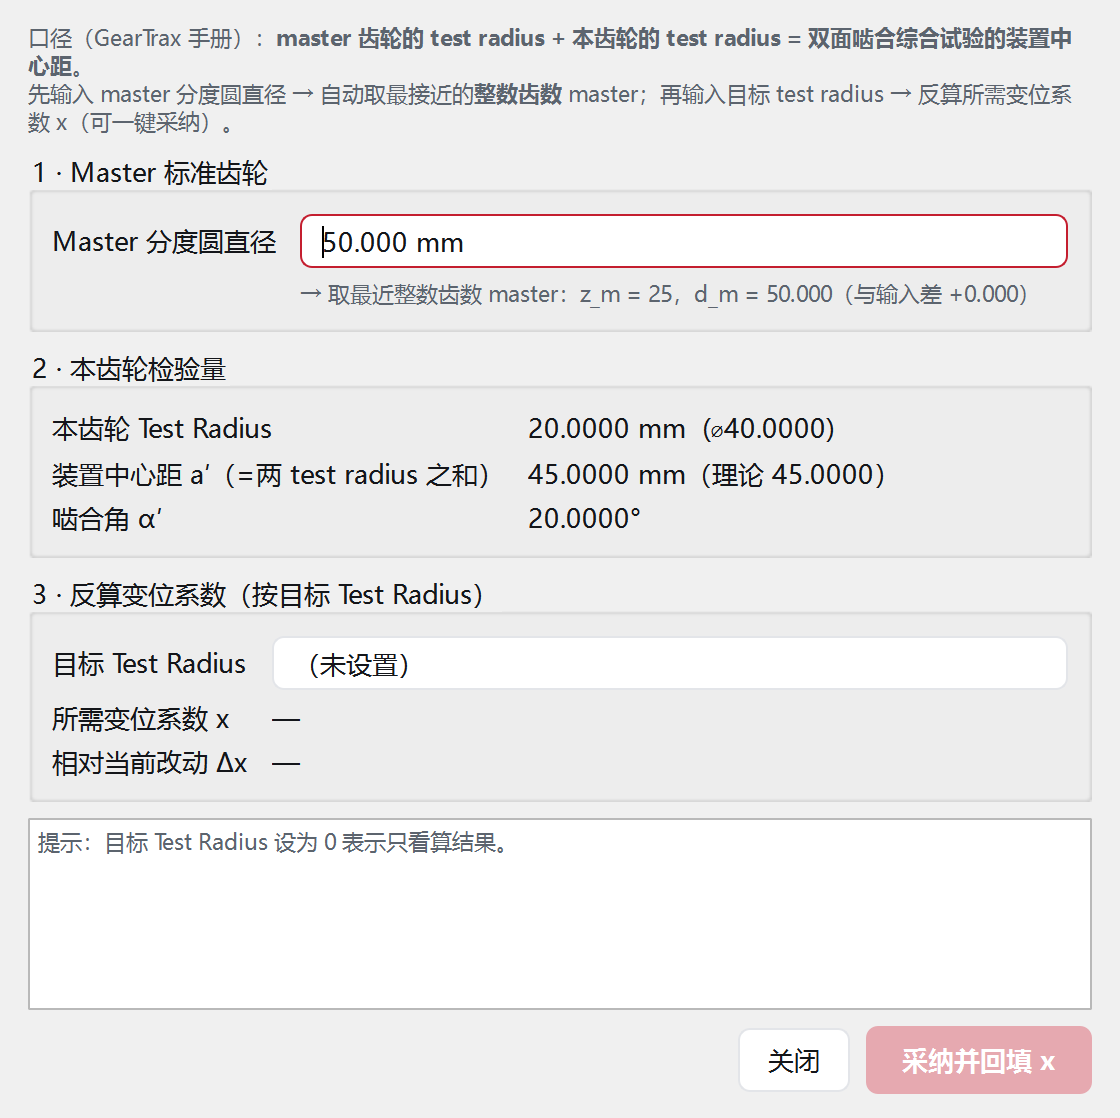
z_m = 25,d_m = 50.000,并显示与输入的差值)。点「采纳并回填 x」把算出的变位写回主面板。
两轮齿数差很多时,小轮容易先断。手册做法是保持总变位不变,把正变位多分一点给小轮, 让两轮的弯曲强度接近。
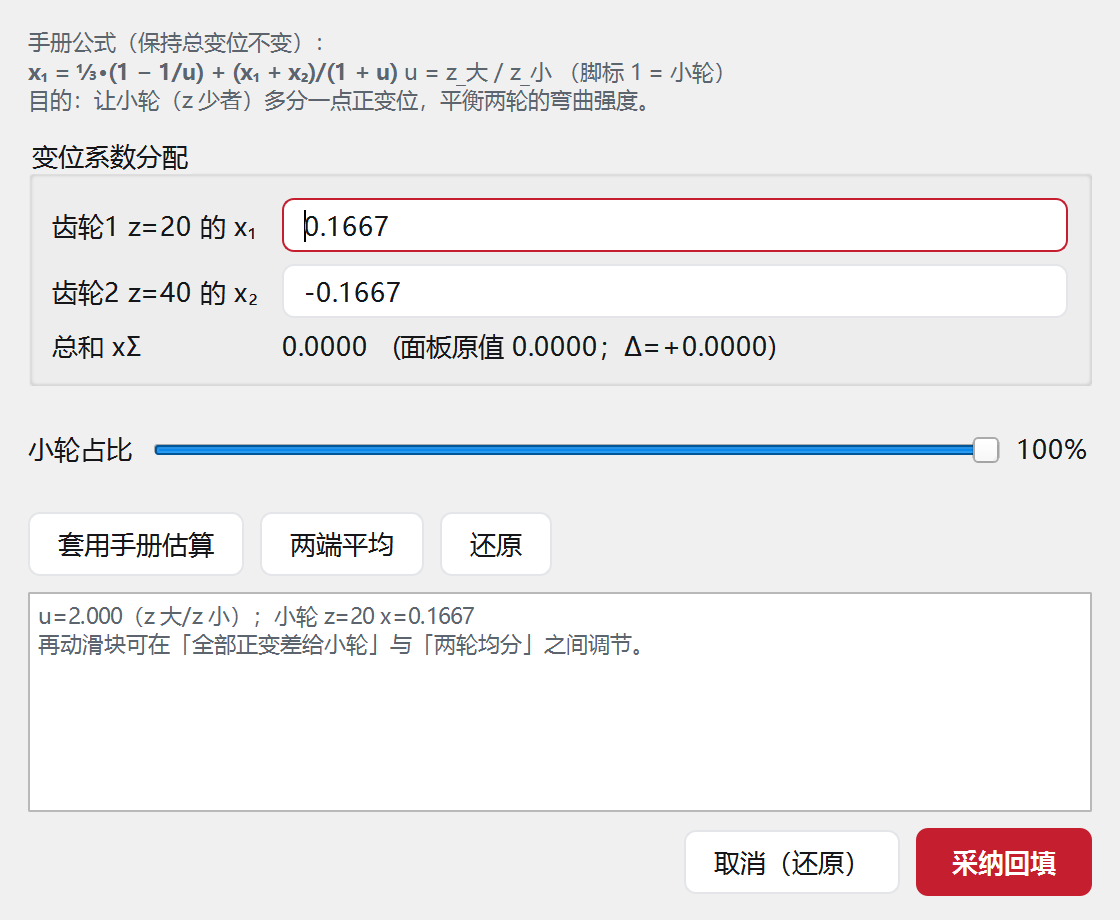
窗口顶部直接写出所用公式:
x₁ = ⅓·(1 − 1/u) + (x₁ + x₂)/(1 + u),其中 u = z大 / z小(脚标 1 = 小轮)
| 控件 | 说明 |
|---|---|
| 齿轮1 / 齿轮2 的 x | 按公式算出的分配结果,可直接改。例:z=20 / 40 时 x₁ = 0.1667、x₂ = −0.1667。 |
| 总和 xΣ | 两轮变位之和,并显示与面板原值的差 Δ。手册公式保持 Δ=0。 |
| 小轮占比(滑块) | 100% = 全部正变差给小轮;50% = 两轮均分。中间任意位置都可取。 |
| 套用手册估算 | 按公式重置分配。 |
| 两端平均 | 两轮各取一半。 |
| 还原 | 恢复成打开窗口时的原始值。 |
| 采纳回填 | 把当前 x₁ / x₂ 写回主面板。 |
手里只有一个实物齿轮、没有图纸时用。把量到的尺寸填进去,软件反推模数、变位系数、螺旋角, 并用全部实测值交叉验证,给出残差。
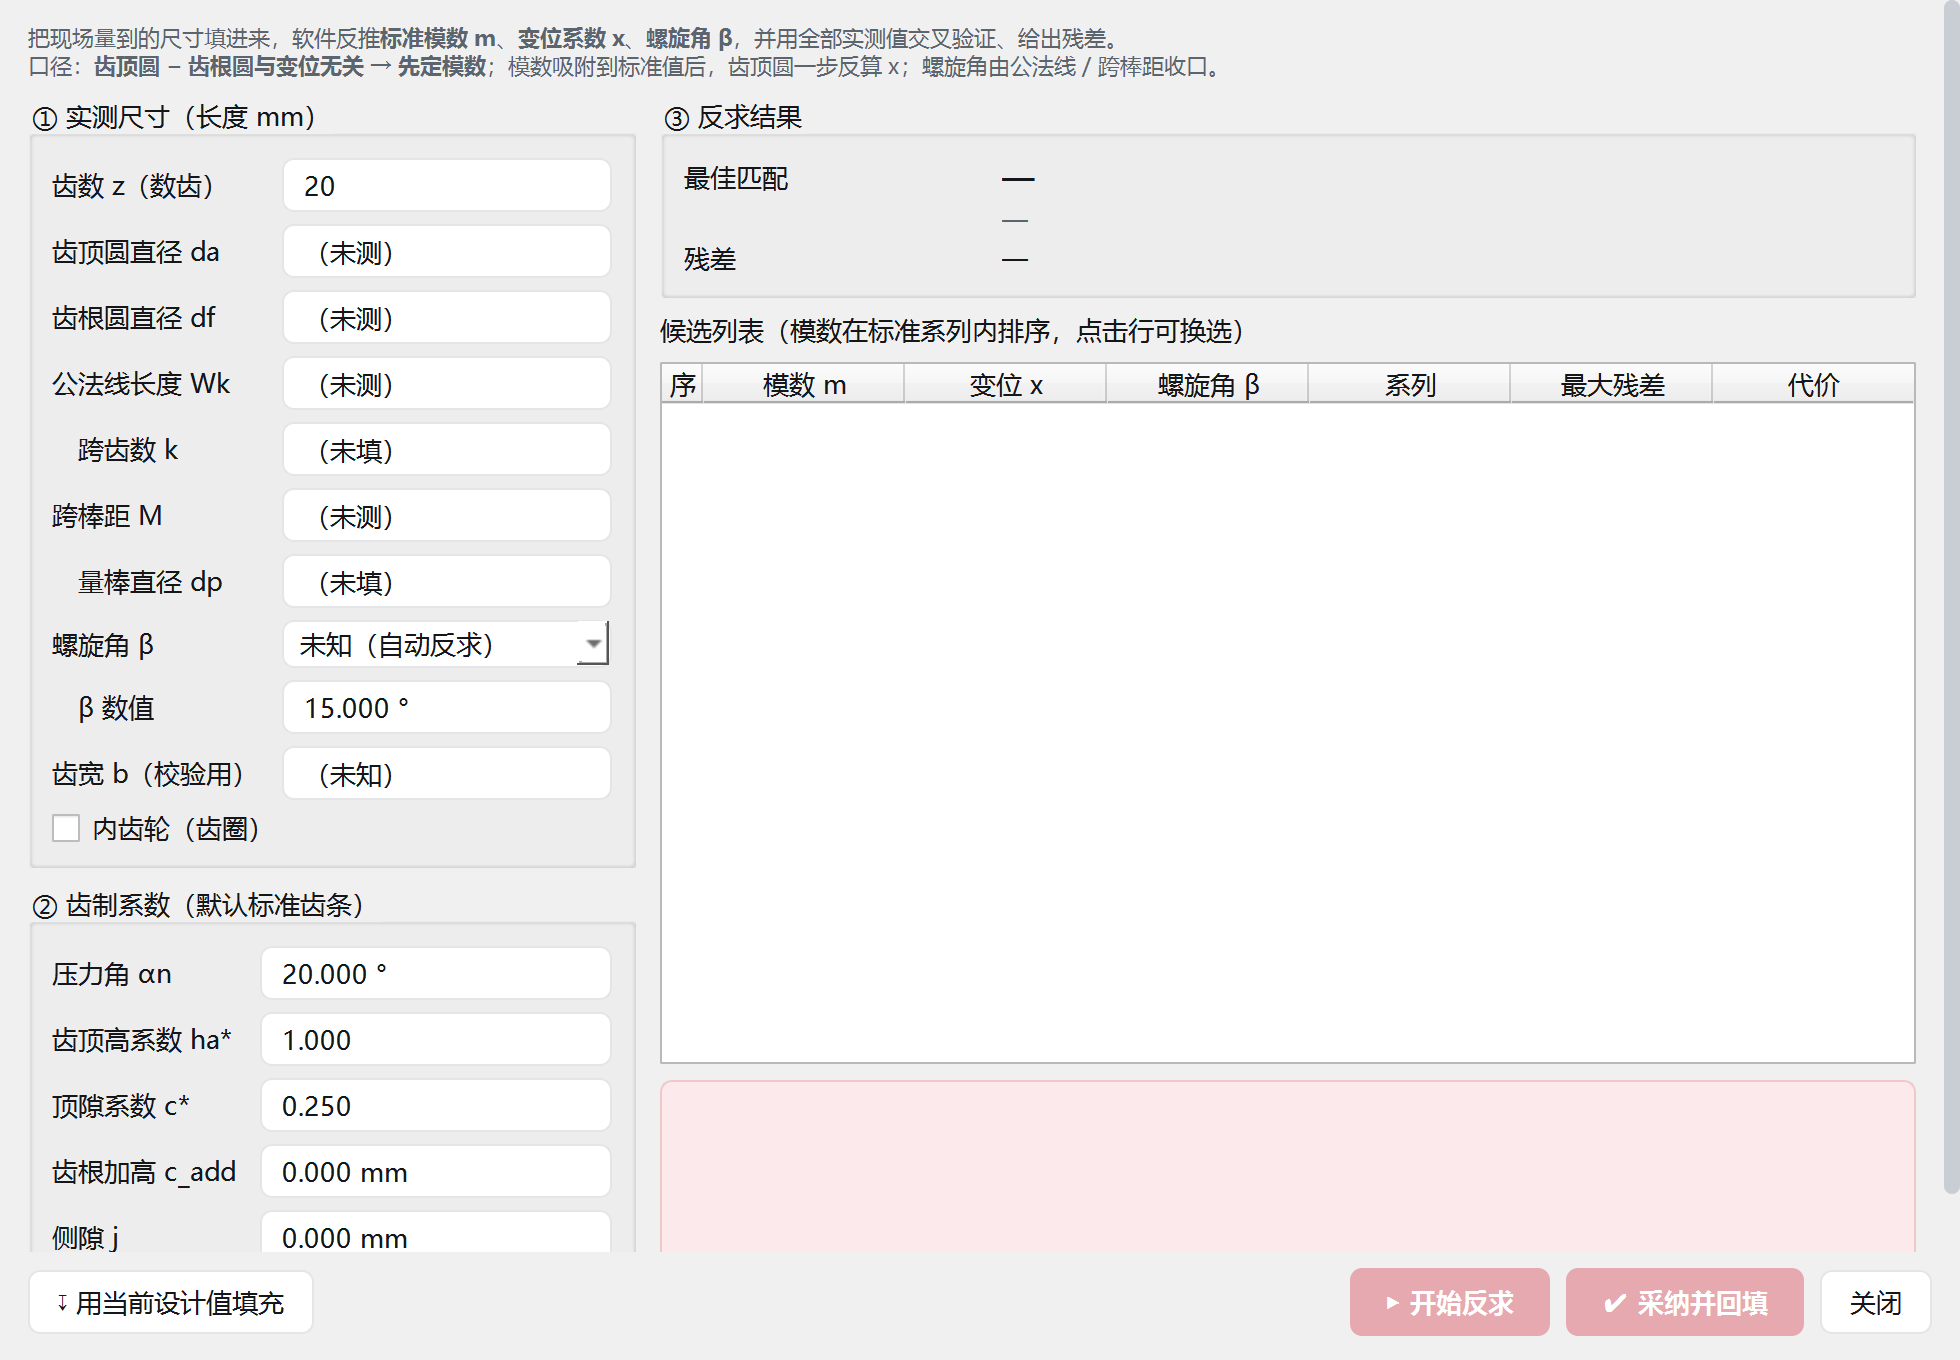
| ① 实测尺寸 | 怎么量 / 说明 |
|---|---|
| 齿数 z | 数一遍,最可靠。 |
| 齿顶圆直径 da | 卡尺量外径。磨损齿轮要量未磨损处。 |
| 齿根圆直径 df | 量齿根(可用量棒辅助)。 |
| 公法线长度 Wk / 跨齿数 k | 公法线千分尺测。k 按齿数查表或由软件建议。 |
| 跨棒距 M / 量棒直径 dp | 内齿或不便量公法线时用。 |
| 螺旋角 β | 下拉可选「未知(自动反求)」,也可给具体值。 |
| 齿宽 b(校验用) | 可选,用于校验。 |
| 内齿轮(齿圈) | 量的是内齿圈时勾上。 |
② 齿制系数:压力角 αn、齿顶高系数 ha*、顶隙系数 c*、齿根加高 c_add、侧隙 j。 不知道就保持默认标准齿条。
③ 反求结果:上方给出「最佳匹配」与「残差」,下方候选列表按模数在标准系列内排序, 列出 模数 m / 变位 x / 螺旋角 β / 系列 / 最大残差 / 代价。点行可换选,再点 「✔ 采纳并回填」写回主面板。
按 GB/T 10095.1 的评定口径做「设计 → 检测」闭环:把三坐标/齿轮测量机测出来的数据录进来, 软件按你图纸上的公差判定合格与否,并画出偏差图。
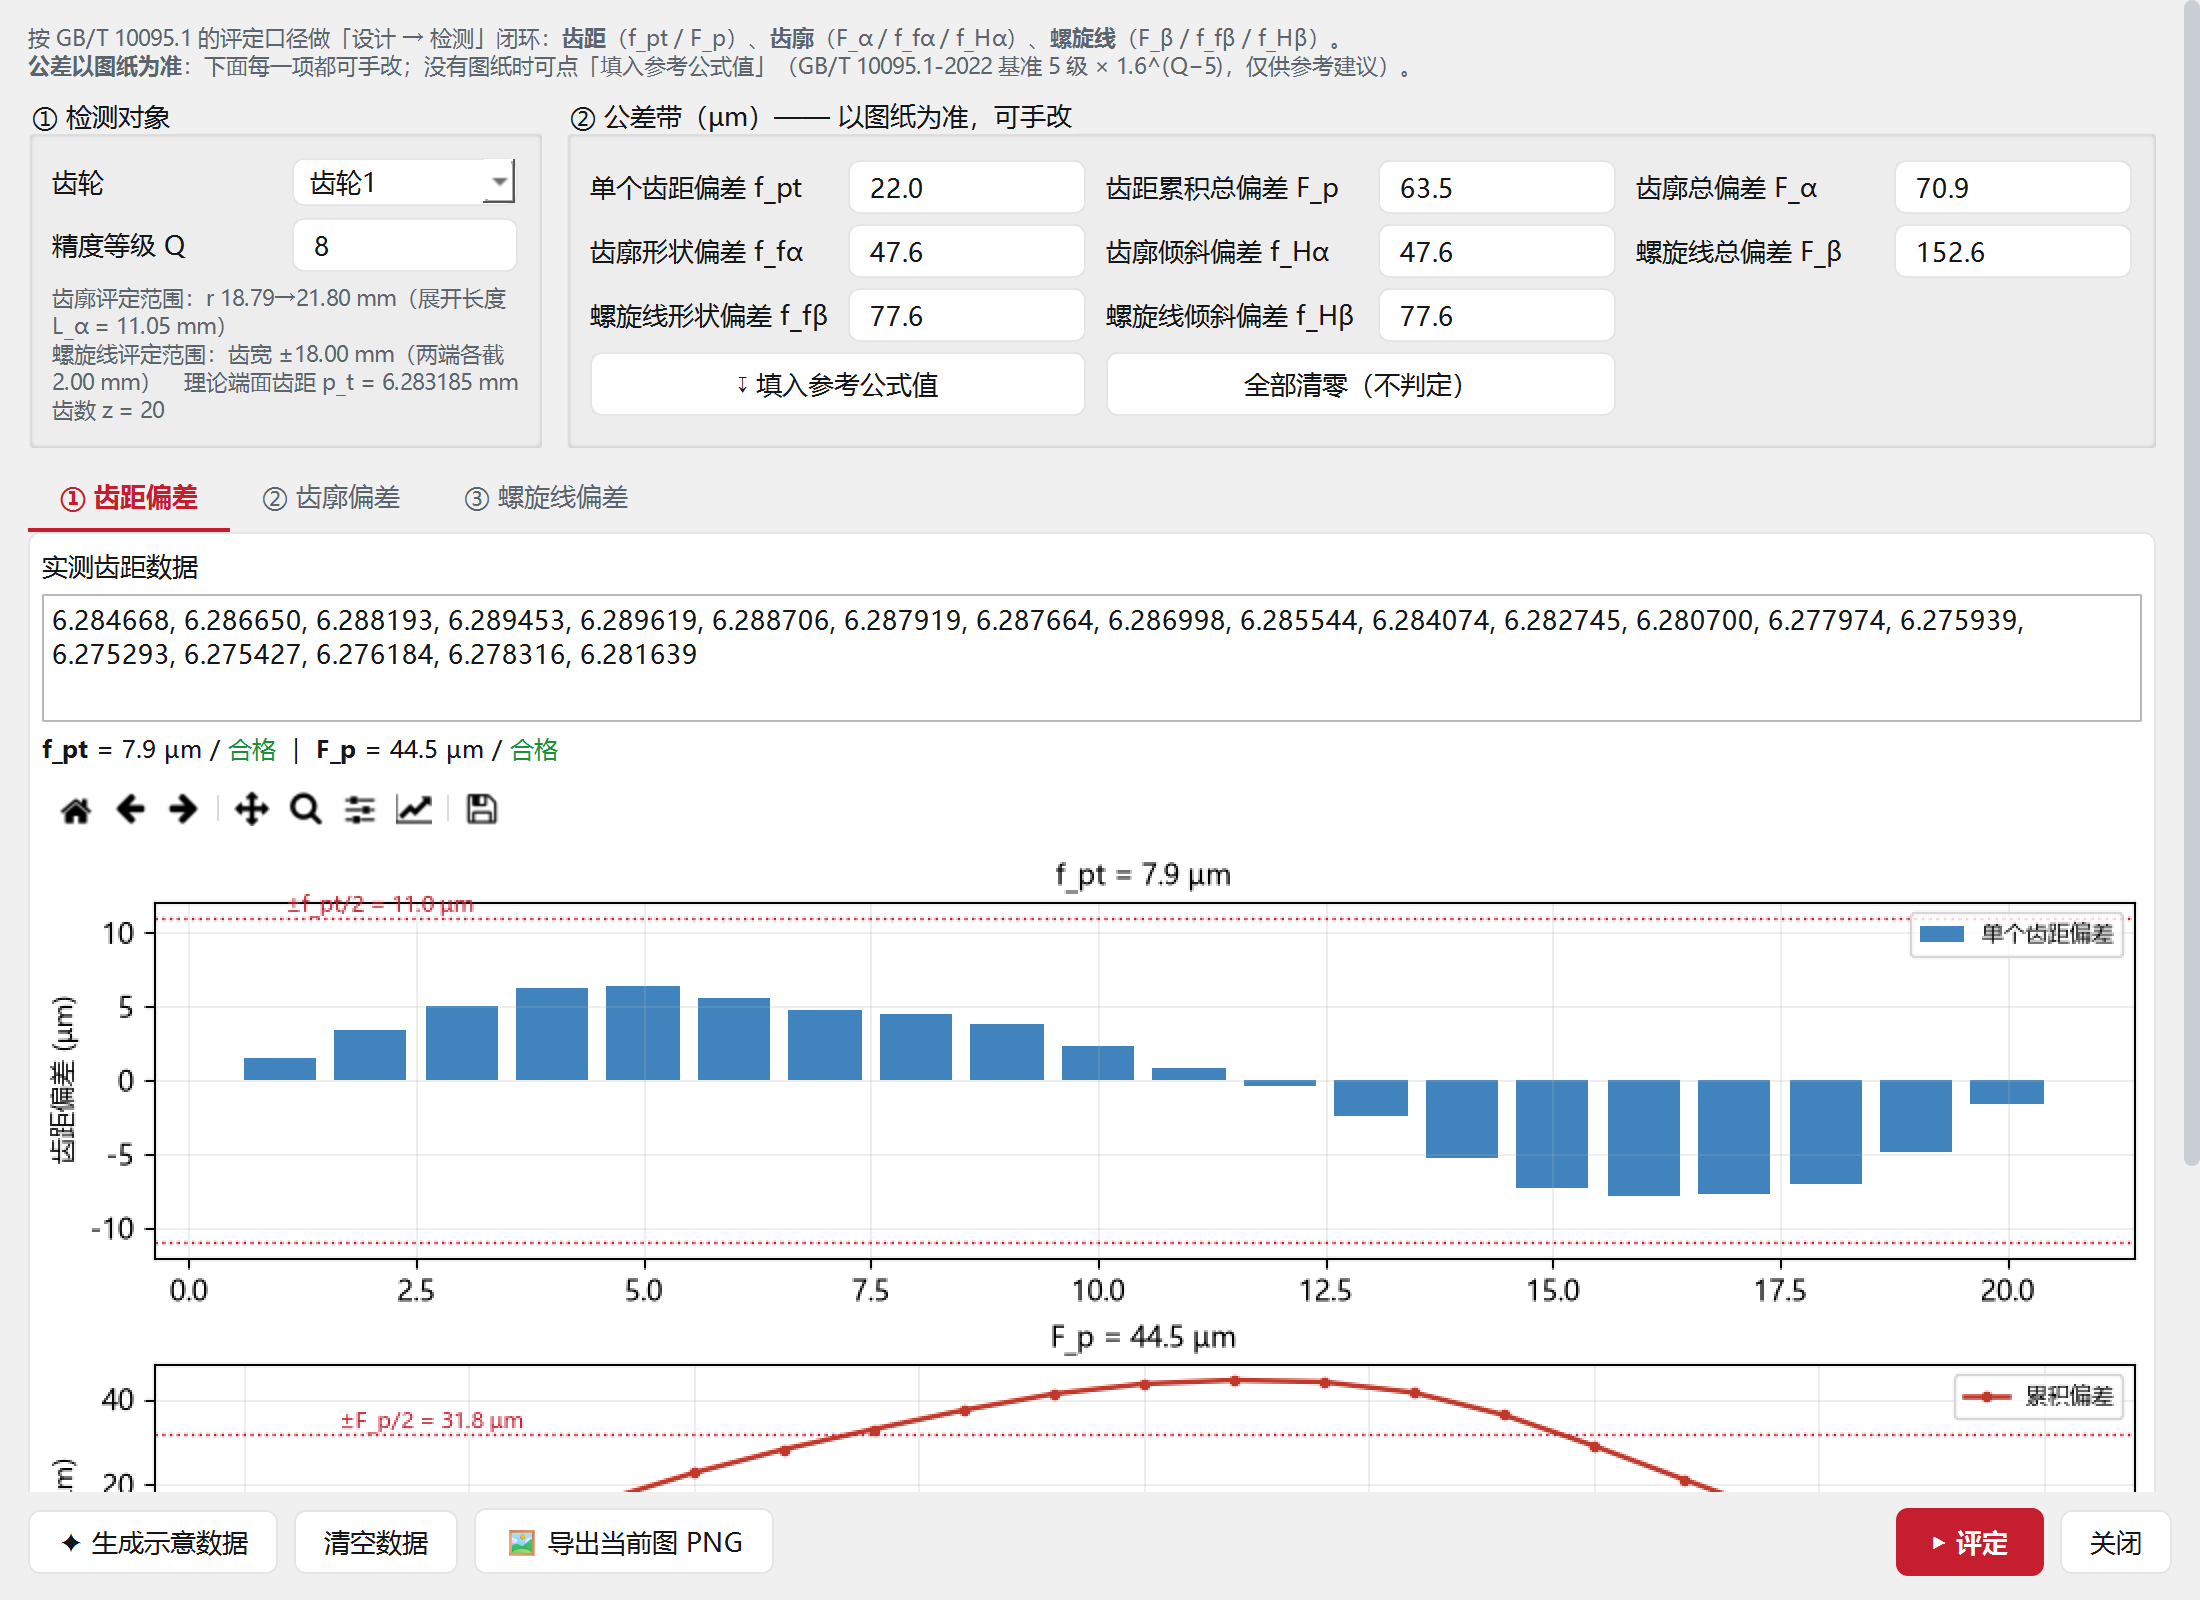
| 区域 | 说明 |
|---|---|
| ① 检测对象 | 选齿轮(本齿轮 / 齿轮1…)与精度等级 Q(例 8)。 下方自动显示齿距评定范围(例 r 18.79~21.80 mm,展开长度 L_α = 11.05 mm)、 螺旋线评定范围(齿宽 ±6.00 mm,两端各裁 1.50 mm)、理论端面齿距 p_t = 6.283185 mm。 |
| ② 公差带(μm) | 8 项:单个齿距偏差 f_pt、齿距累积总偏差 F_p、齿廓总偏差 F_α、齿廓形状偏差 f_fα、 齿廓倾斜偏差 f_Hα、螺旋线总偏差 F_β、螺旋线形状偏差 f_fβ、螺旋线倾斜偏差 f_Hβ。 以图纸为准,可逐项手改;没有图纸时点「填入参考公式值」(GB/T 10095.1-2022 标准 5 级 × 1.6^(Q−5))。 |
| ③ 三个页签 | ① 齿距偏差 ② 齿廓偏差 ③ 螺旋线偏差。分别录对应的实测数据。 |
| 实测数据框 | 按齿序排列,逗号/空格/换行分隔,个数应等于齿数(例“共 20 个”)。 |
操作顺序:录数据(或点「生成示意数据」先看效果)→ 点「▶ 评定」 →
结果行显示 f_pt = 7.9 μm / 合格 | F_p = 44.5 μm / 合格,下方出现两张图:
单个齿距偏差柱状图(含 ±f_pt 公差带)与累积偏差曲线(含 ±F_p/2 公差带)。
「导出当前图 PNG」把偏差图存成图片,可直接贴进检测报告;「清空数据」重新录。
胶合由滑动速度 + 齿面载荷 + 接触应力共同驱动。本页沿啮合线给出精确的滑动速度与比滑, 再折算单位齿宽摩擦功率,并按可调阈值分级。
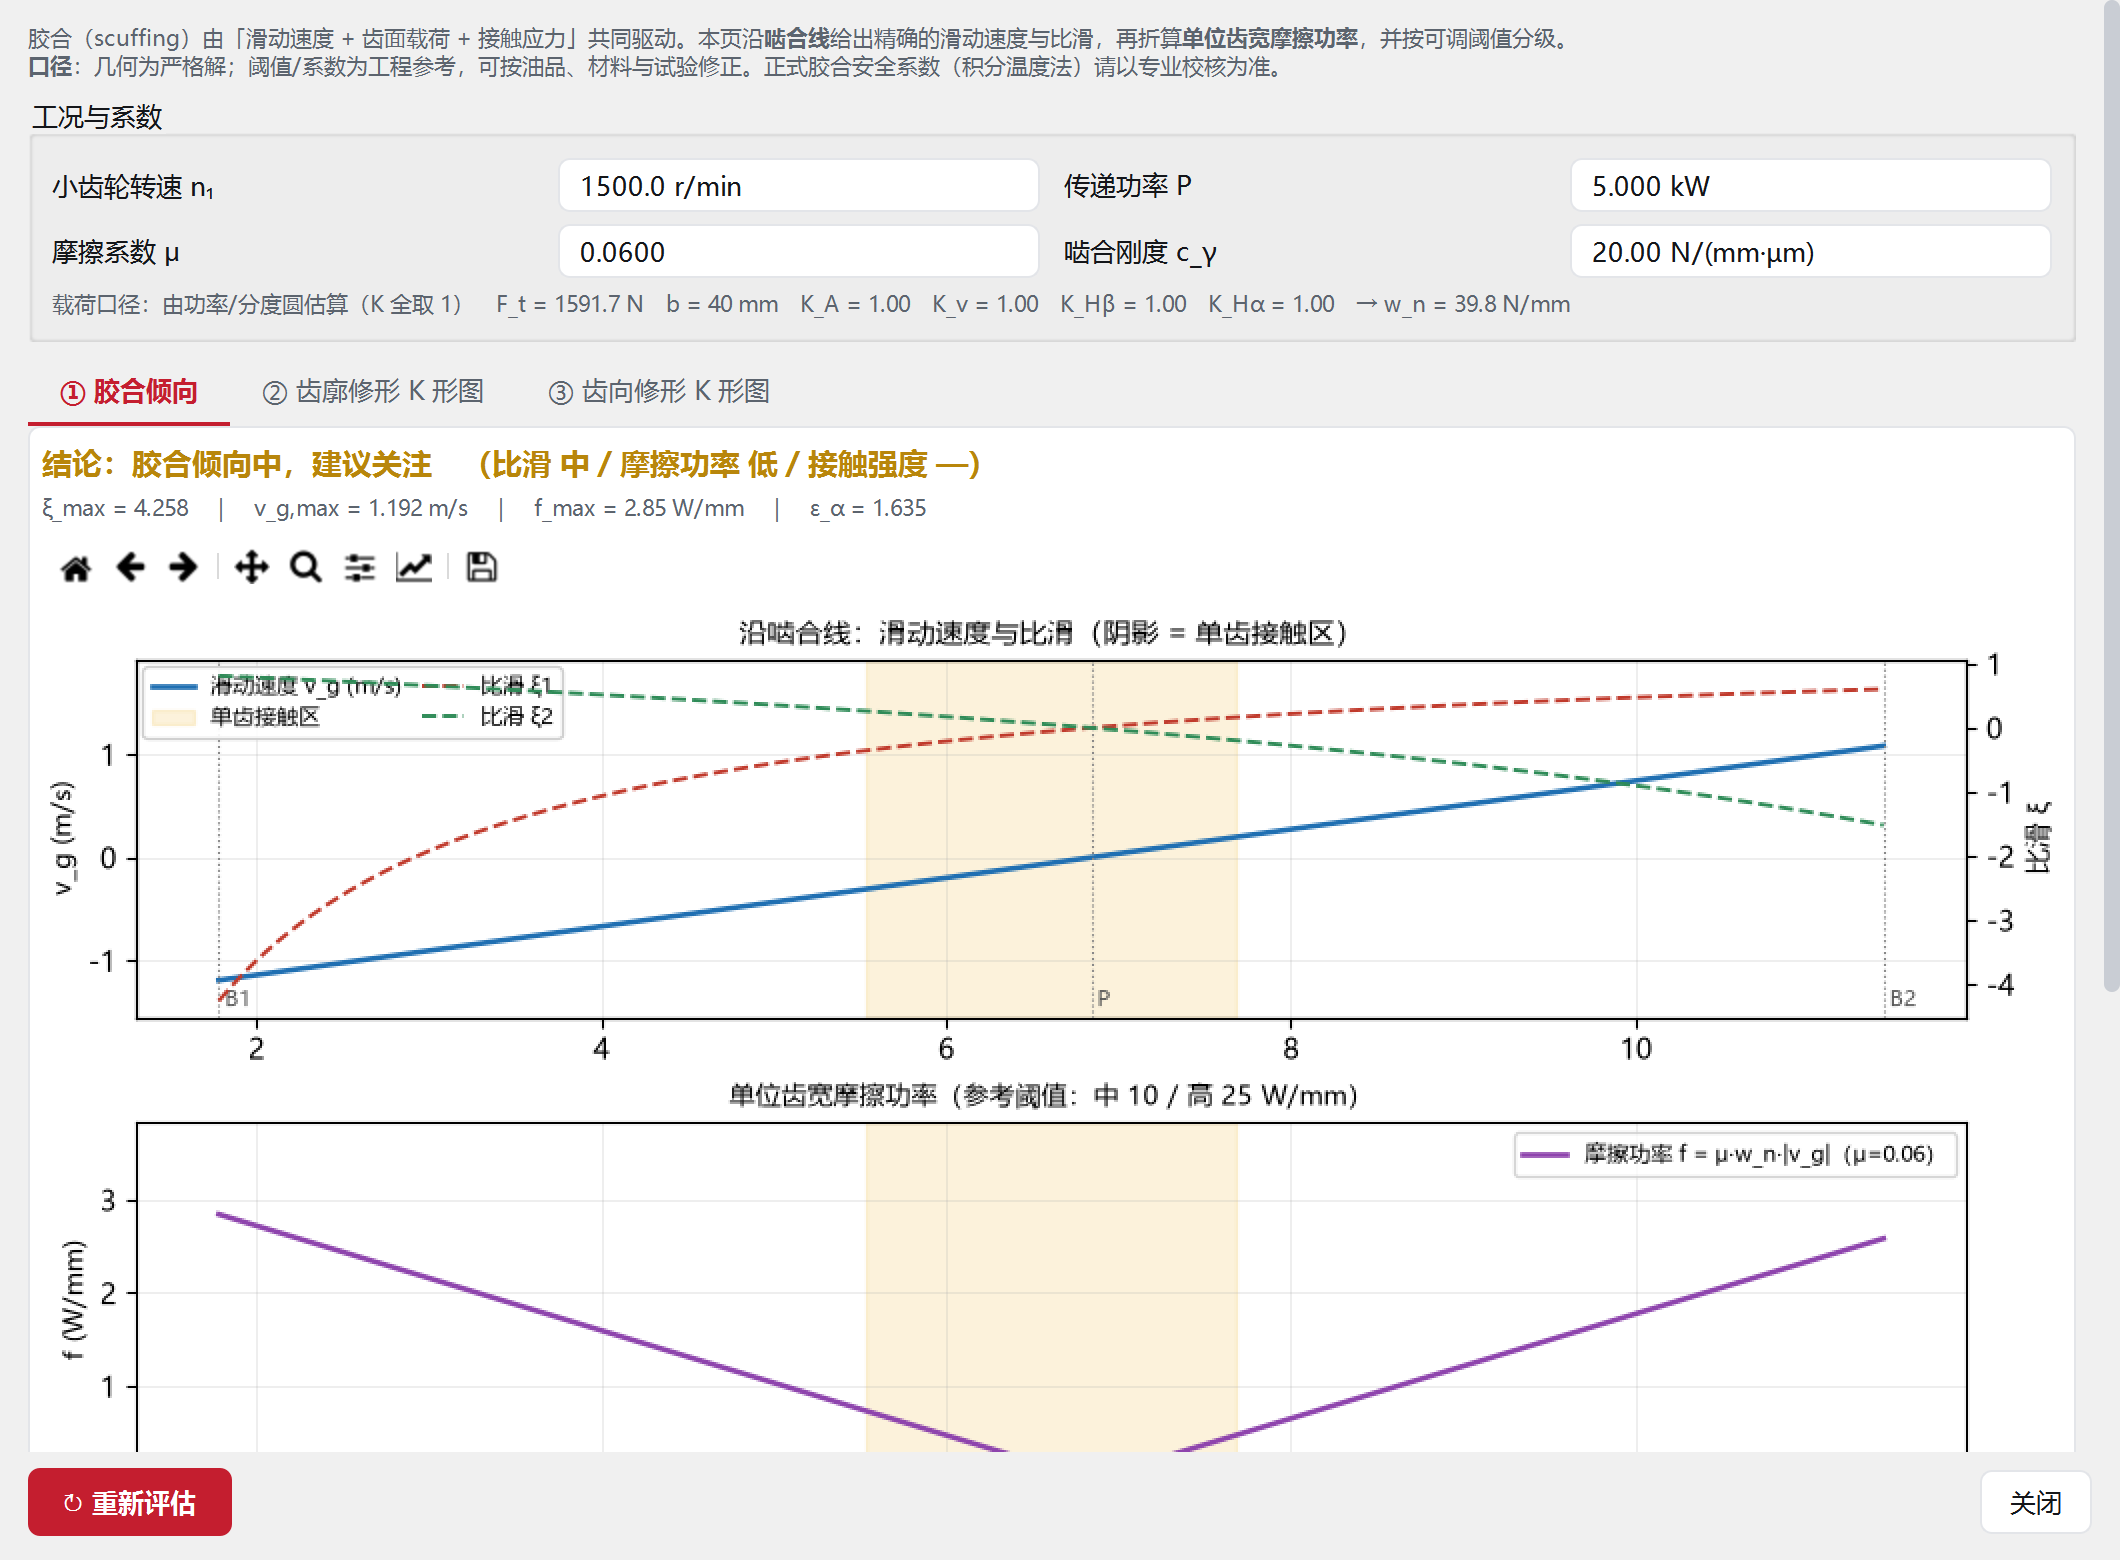
| 输入 | 说明 |
|---|---|
| 小齿轮转速 n₁ | r/min。 |
| 传递功率 P | kW。 |
| 摩擦系数 μ | 默认 0.0600。跑合后一般 0.05~0.08。 |
| 啮合刚度 c_γ | N/(mm·μm),默认 20.00。 |
结果条会直接给结论,例如:「胶合倾向中,建议关注(比滑 中 / 摩擦功率 低 / 接触强度 一)」, 并列出 ξ_max = 4.258、v_g,max = 1.192 m/s、f_max = 2.85 W/mm、ε_α = 1.635。
另外两个页签② 齿廓修形 K 形图、③ 齿向修形 K 形图给出修形量的图形表达, 可直接对照磨齿机的修形参数填。
每个模块都按同一套格式讲:用途 → 界面 → 专属参数 → 可导出文件 → 使用要点。 通用的东西(模数、压力角、材料、图幅、预览、导出)第 3~5 章已经讲过,这里只讲这个模块独有的部分。
用途:最常用的定传动比齿轮。同一个面板覆盖三种形态:单齿轮、齿轮副、双联齿轮; 直齿与斜齿靠①栏「螺旋角 β」切换(β=0 直齿,β>0 斜齿)。
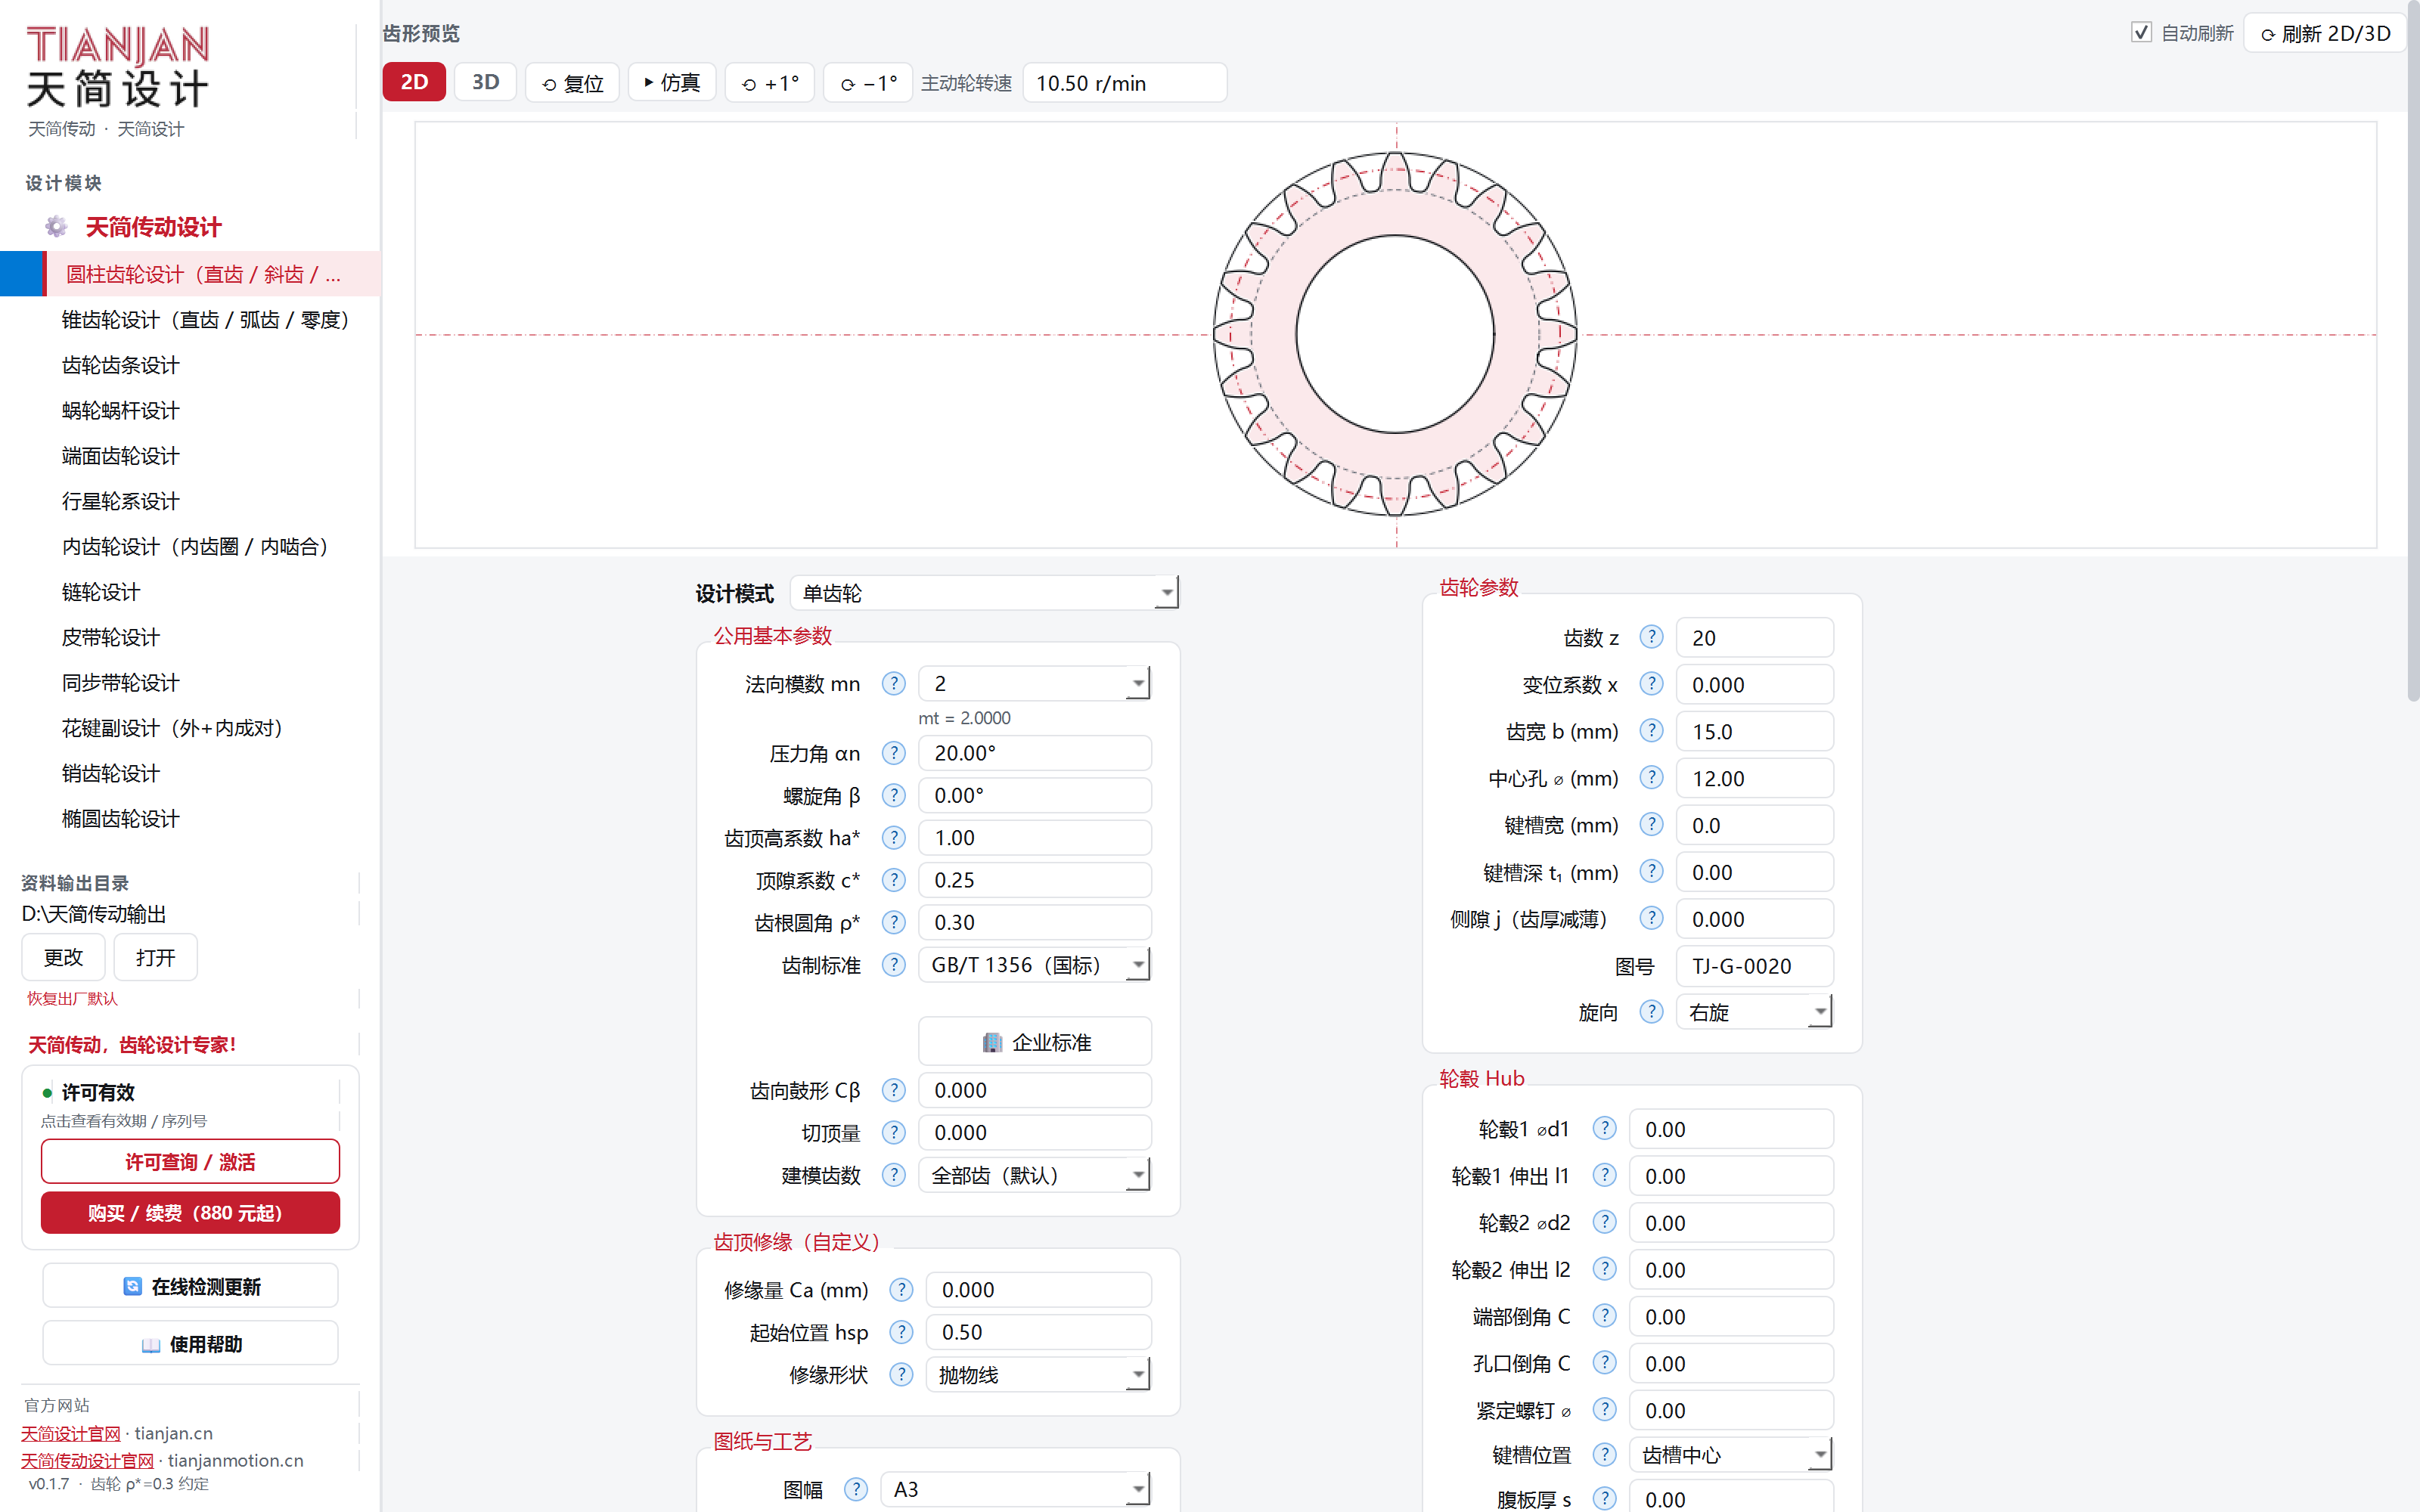
| 模式 | ②栏变化 | 额外参数 |
|---|---|---|
| 单齿轮 | 一列「齿轮参数」+ 一块「轮毂 Hub」 | 无 |
| 齿轮副(两颗啮合) | 两列「齿轮1(主动)」「齿轮2(从动)」,各带自己的轮毂 | ①栏多出「啮合计算(自动)」结果 |
| 双联齿轮(同轴两联) | 两列「联1(主动)」「联2(从动)」 | ①栏出现「双联公用(同轴)」与「侧隙 j」 |
| 参数 | 说明 |
|---|---|
| 联间间隔(隔套宽) | 两联之间的轴向间距。 |
| 间隔段外径 ⌀ | 间隔段(中间那一段)的外径,通常小于齿根圆。 |
| 中心孔 ⌀(共用) | 两联同轴一体,共用同一个轴孔。 |
| 键槽宽(共用)/ 键槽深 t₁(共用) | 共用键槽。 |
| 每联的 模数 mn / 齿数 z / 压力角 αn / 螺旋角 β / 旋向 / 变位系数 x / 齿宽 b / 齿顶修缘 Ca / 图号 | 两联各自独立。双联齿轮的典型用法正是“两联模数/齿数不同”。 |
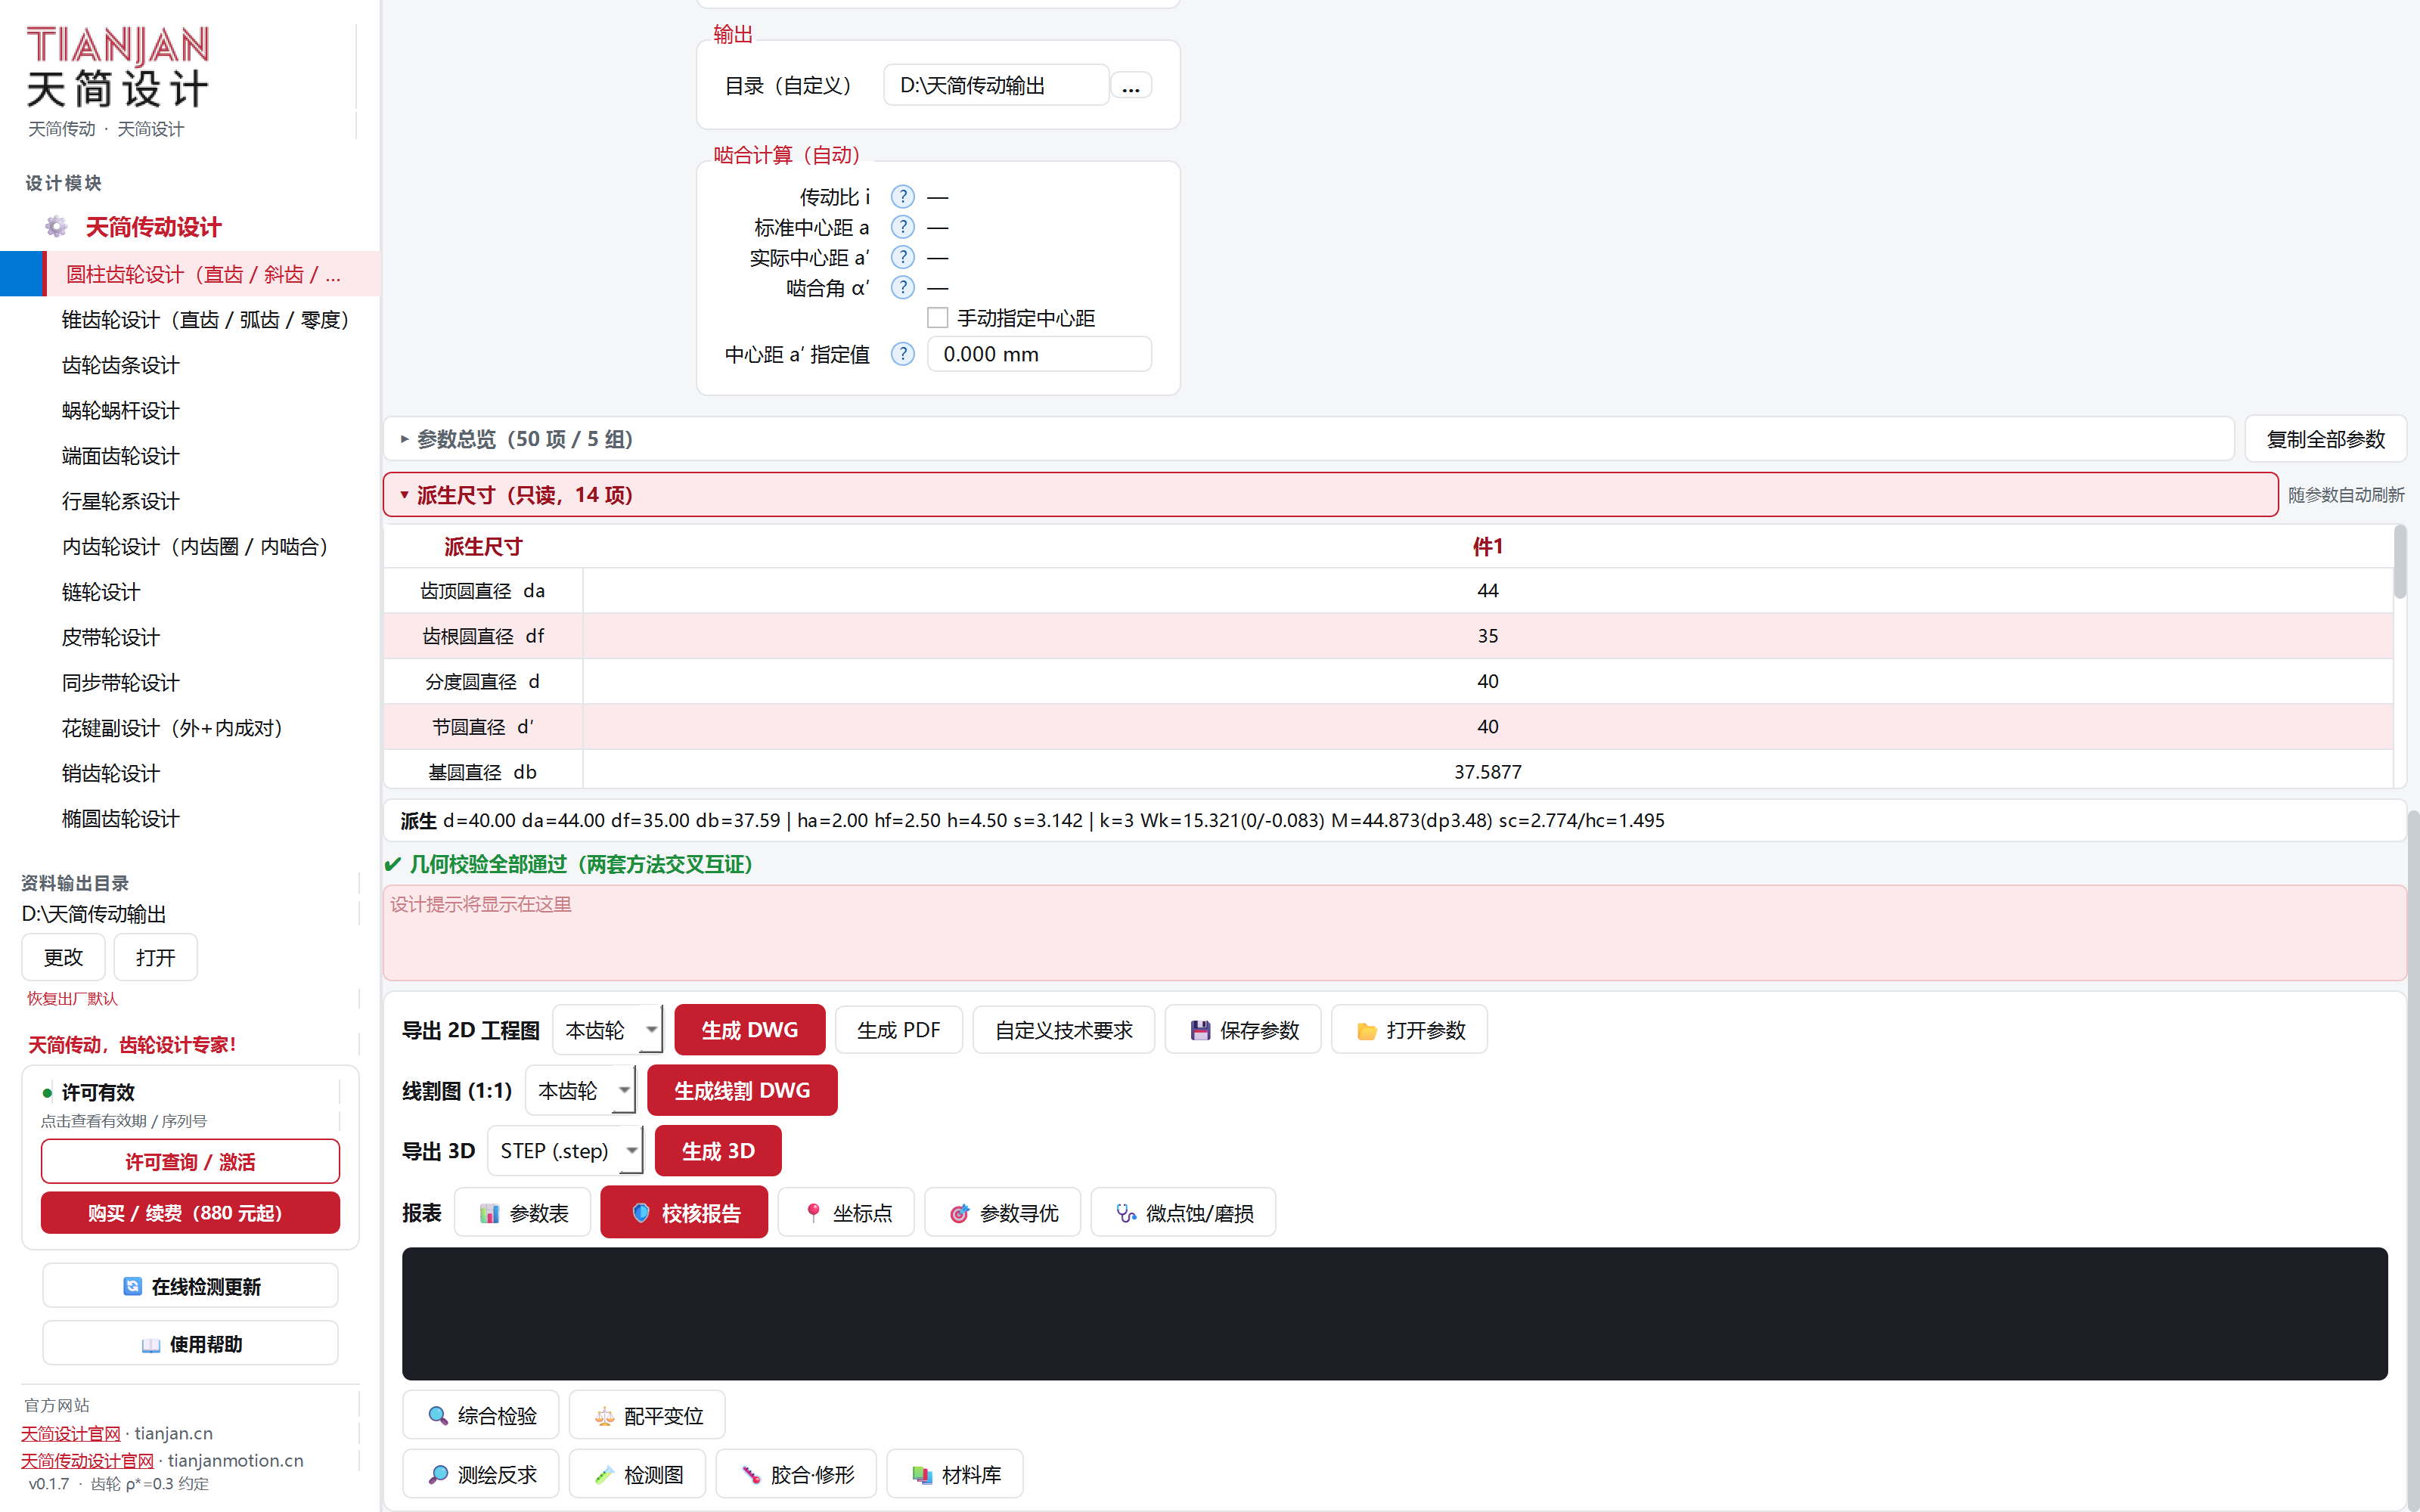
可导出:DWG、PDF、线割 DWG(1:1)、STEP、坐标点、参数表、校核报告, 另有参数寻优、微点蚀/磨损、综合检验、配平变位、测绘反求、检测图、胶合·修形、材料库。
用途:相交轴传动(轴交角可 90° 也可任意)。支持直齿锥齿轮、螺旋锥齿轮(弧齿)、零度锥齿轮, 制造方法可选格里森制、DIN 3971、米克朗系统等。
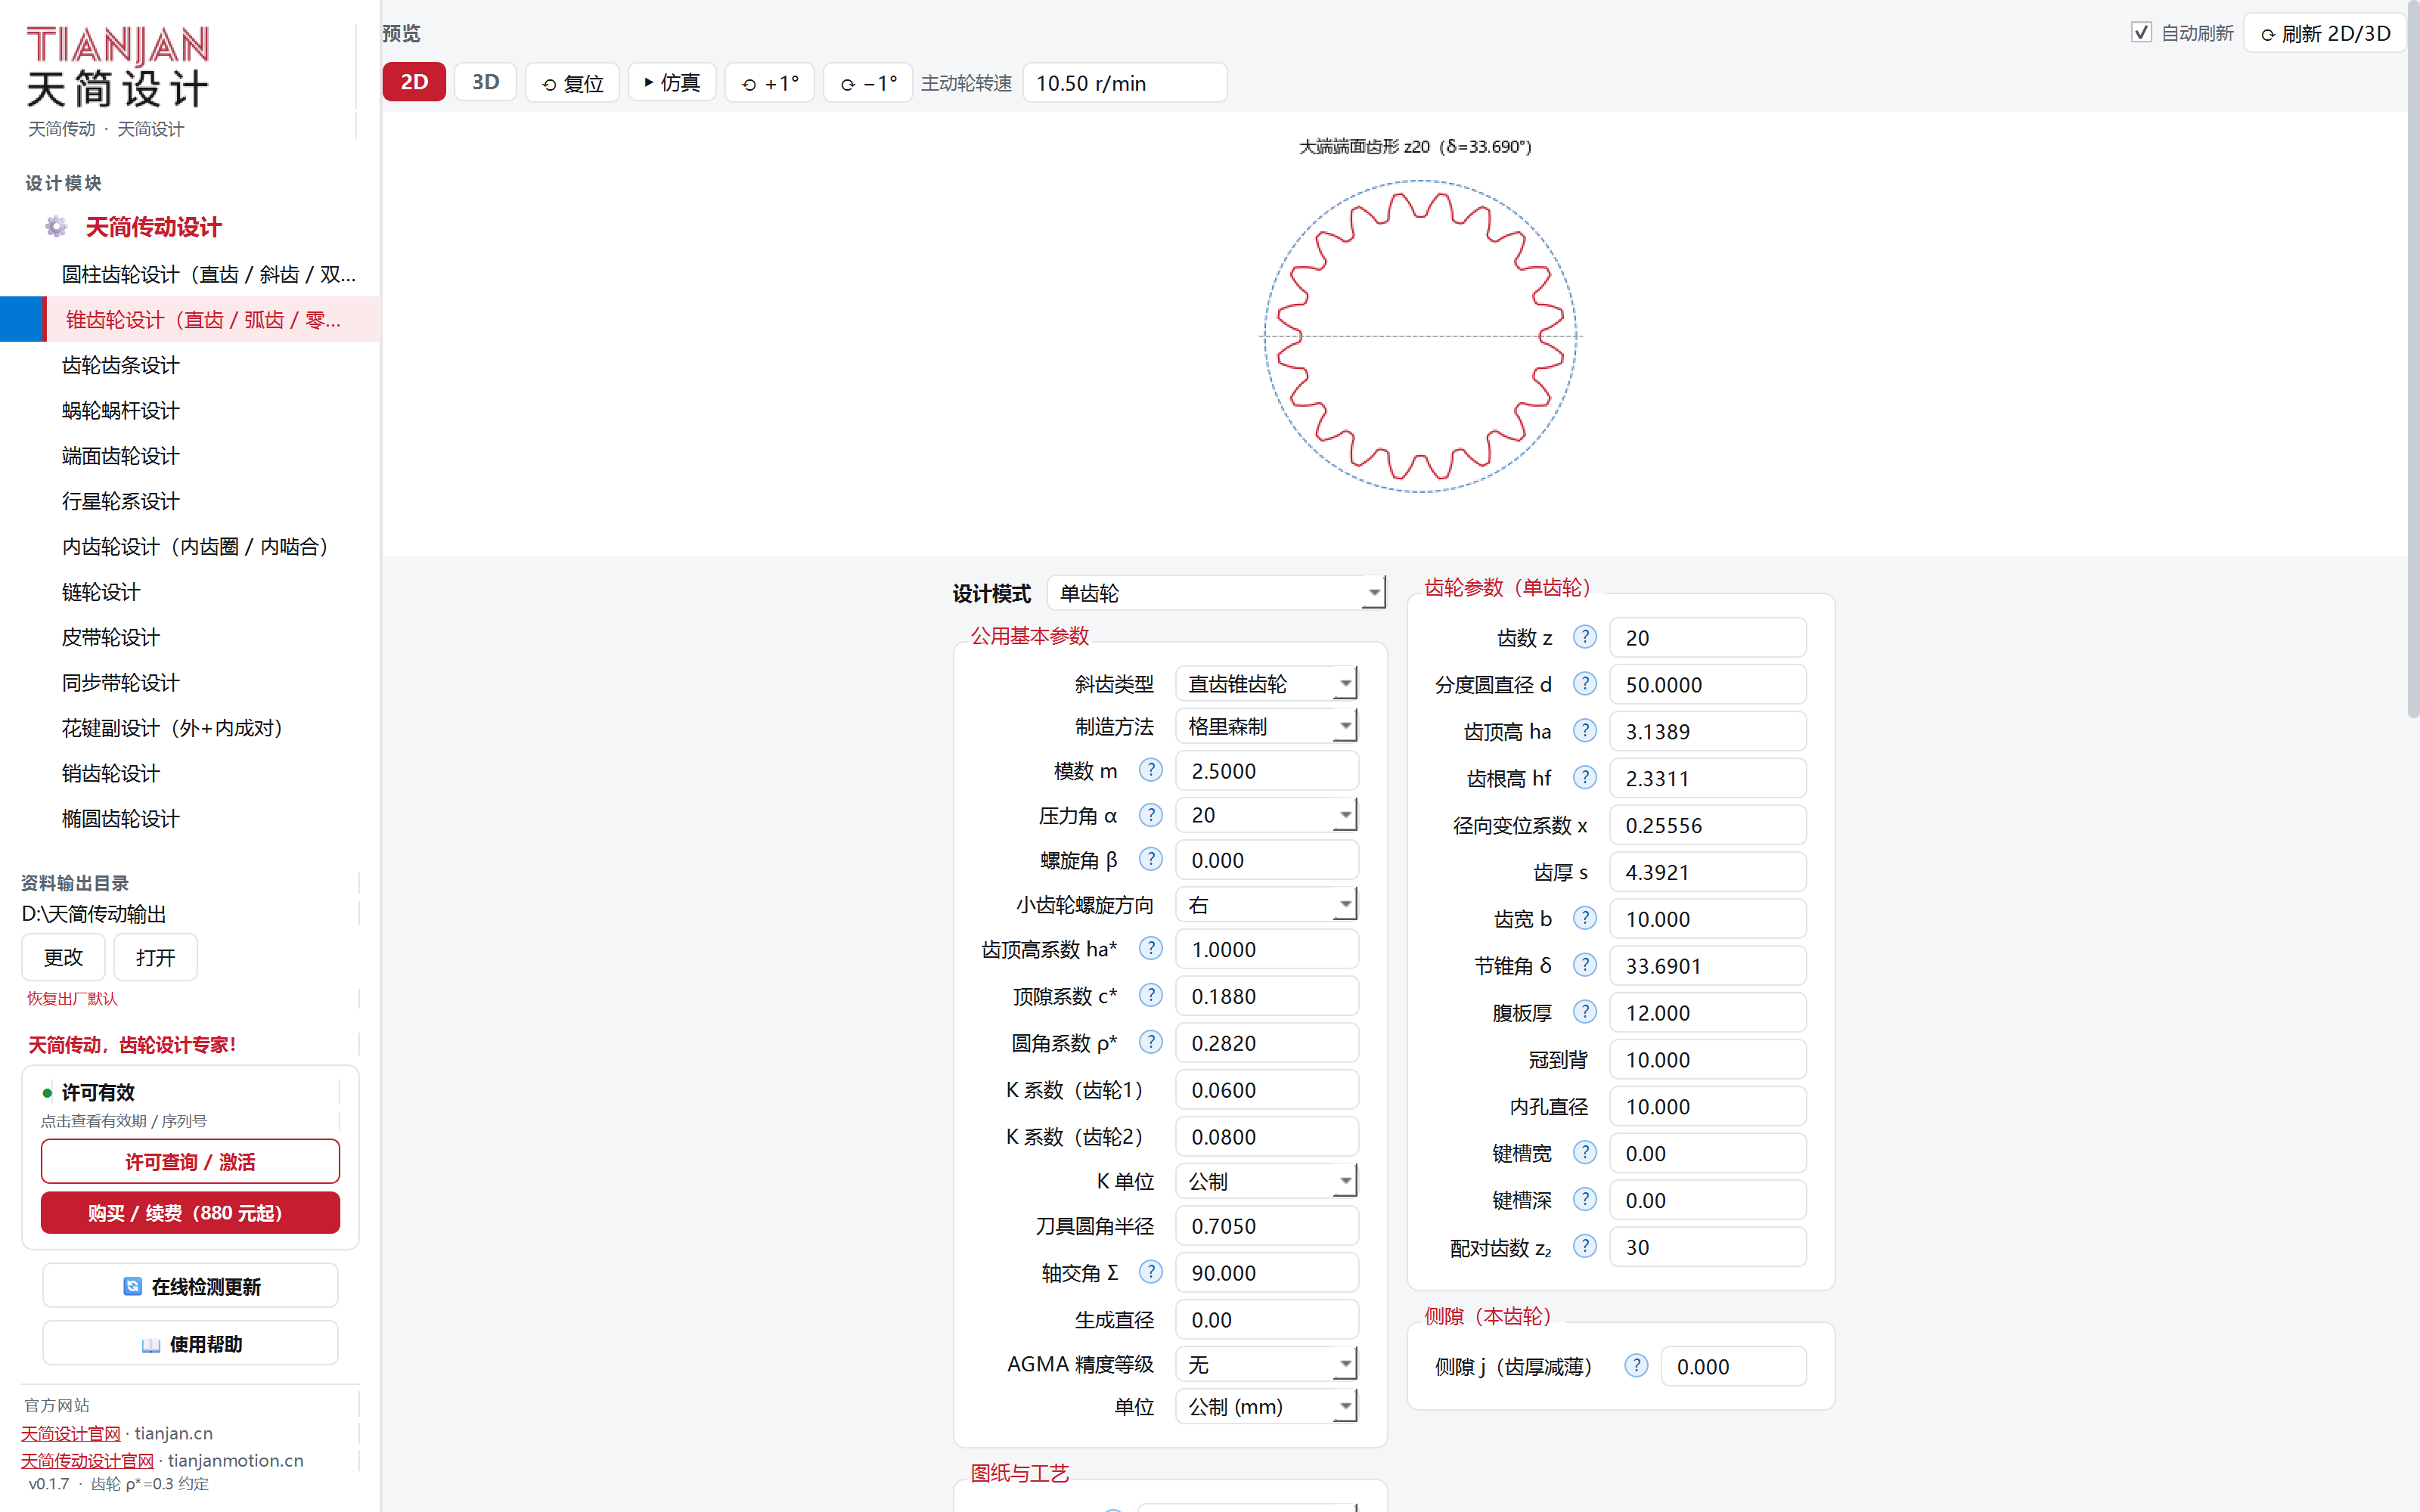
| 参数 | 说明 |
|---|---|
| 斜齿类型 | 直齿锥齿轮 / 螺旋锥齿轮 / 零度锥齿轮 / Camnetics TruSpiral |
| 制造方法 | 格里森制(默认)/ DIN 3971 / 非标准 / 自由成形 / 米克朗系统。
直接决定齿制系数与齿形生成方式。 |
| 模数 m | 本例 2.5。锥齿轮用大端模数。 |
| 压力角 α | 下拉 14.5 / 17.5 / 20 / 22.5 / 25(默认 20)。 |
| 螺旋角 β | 直齿填 0;弧齿填中点螺旋角。 |
| 小齿轮螺旋方向 | 右 / 左。弧齿与零度齿必填。 |
| 齿顶高系数 ha* / 顶隙系数 c* / 圆角系数 ρ* | 本例 1.0000 / 0.1880 / 0.2820(锥齿制的 c*、ρ* 与圆柱不同,按制造方法带出)。 |
| K 系数(齿轮1 / 齿轮2) | 锥距方向的齿厚分配系数,随制造方法带出(本例 0.0600 / 0.0800)。 |
| K 单位 | 公制 / 英制。 |
| 刀具圆角半径 | 本例 0.7050 mm。影响齿根过渡曲线。 |
| 轴交角 Σ | 默认 90.000°,可任意。 |
| 生成直径 | 0 = 按几何自动;填值可限制建模范围。 |
| AGMA 精度等级 | 无(默认)或 3~13。填了会在图纸上标 AGMA 精度。 |
| 单位 | 公制 (mm) / 英制 (in)。切换后所有尺寸按英制重算。 |
齿数 z、分度圆直径 d、齿顶高 ha、齿根高 hf、径向变位系数 x、齿厚 s、齿宽 b、节锥角 δ、 腹板厚、冠到背、内孔直径、键槽宽、键槽深、配对齿数 z₂。
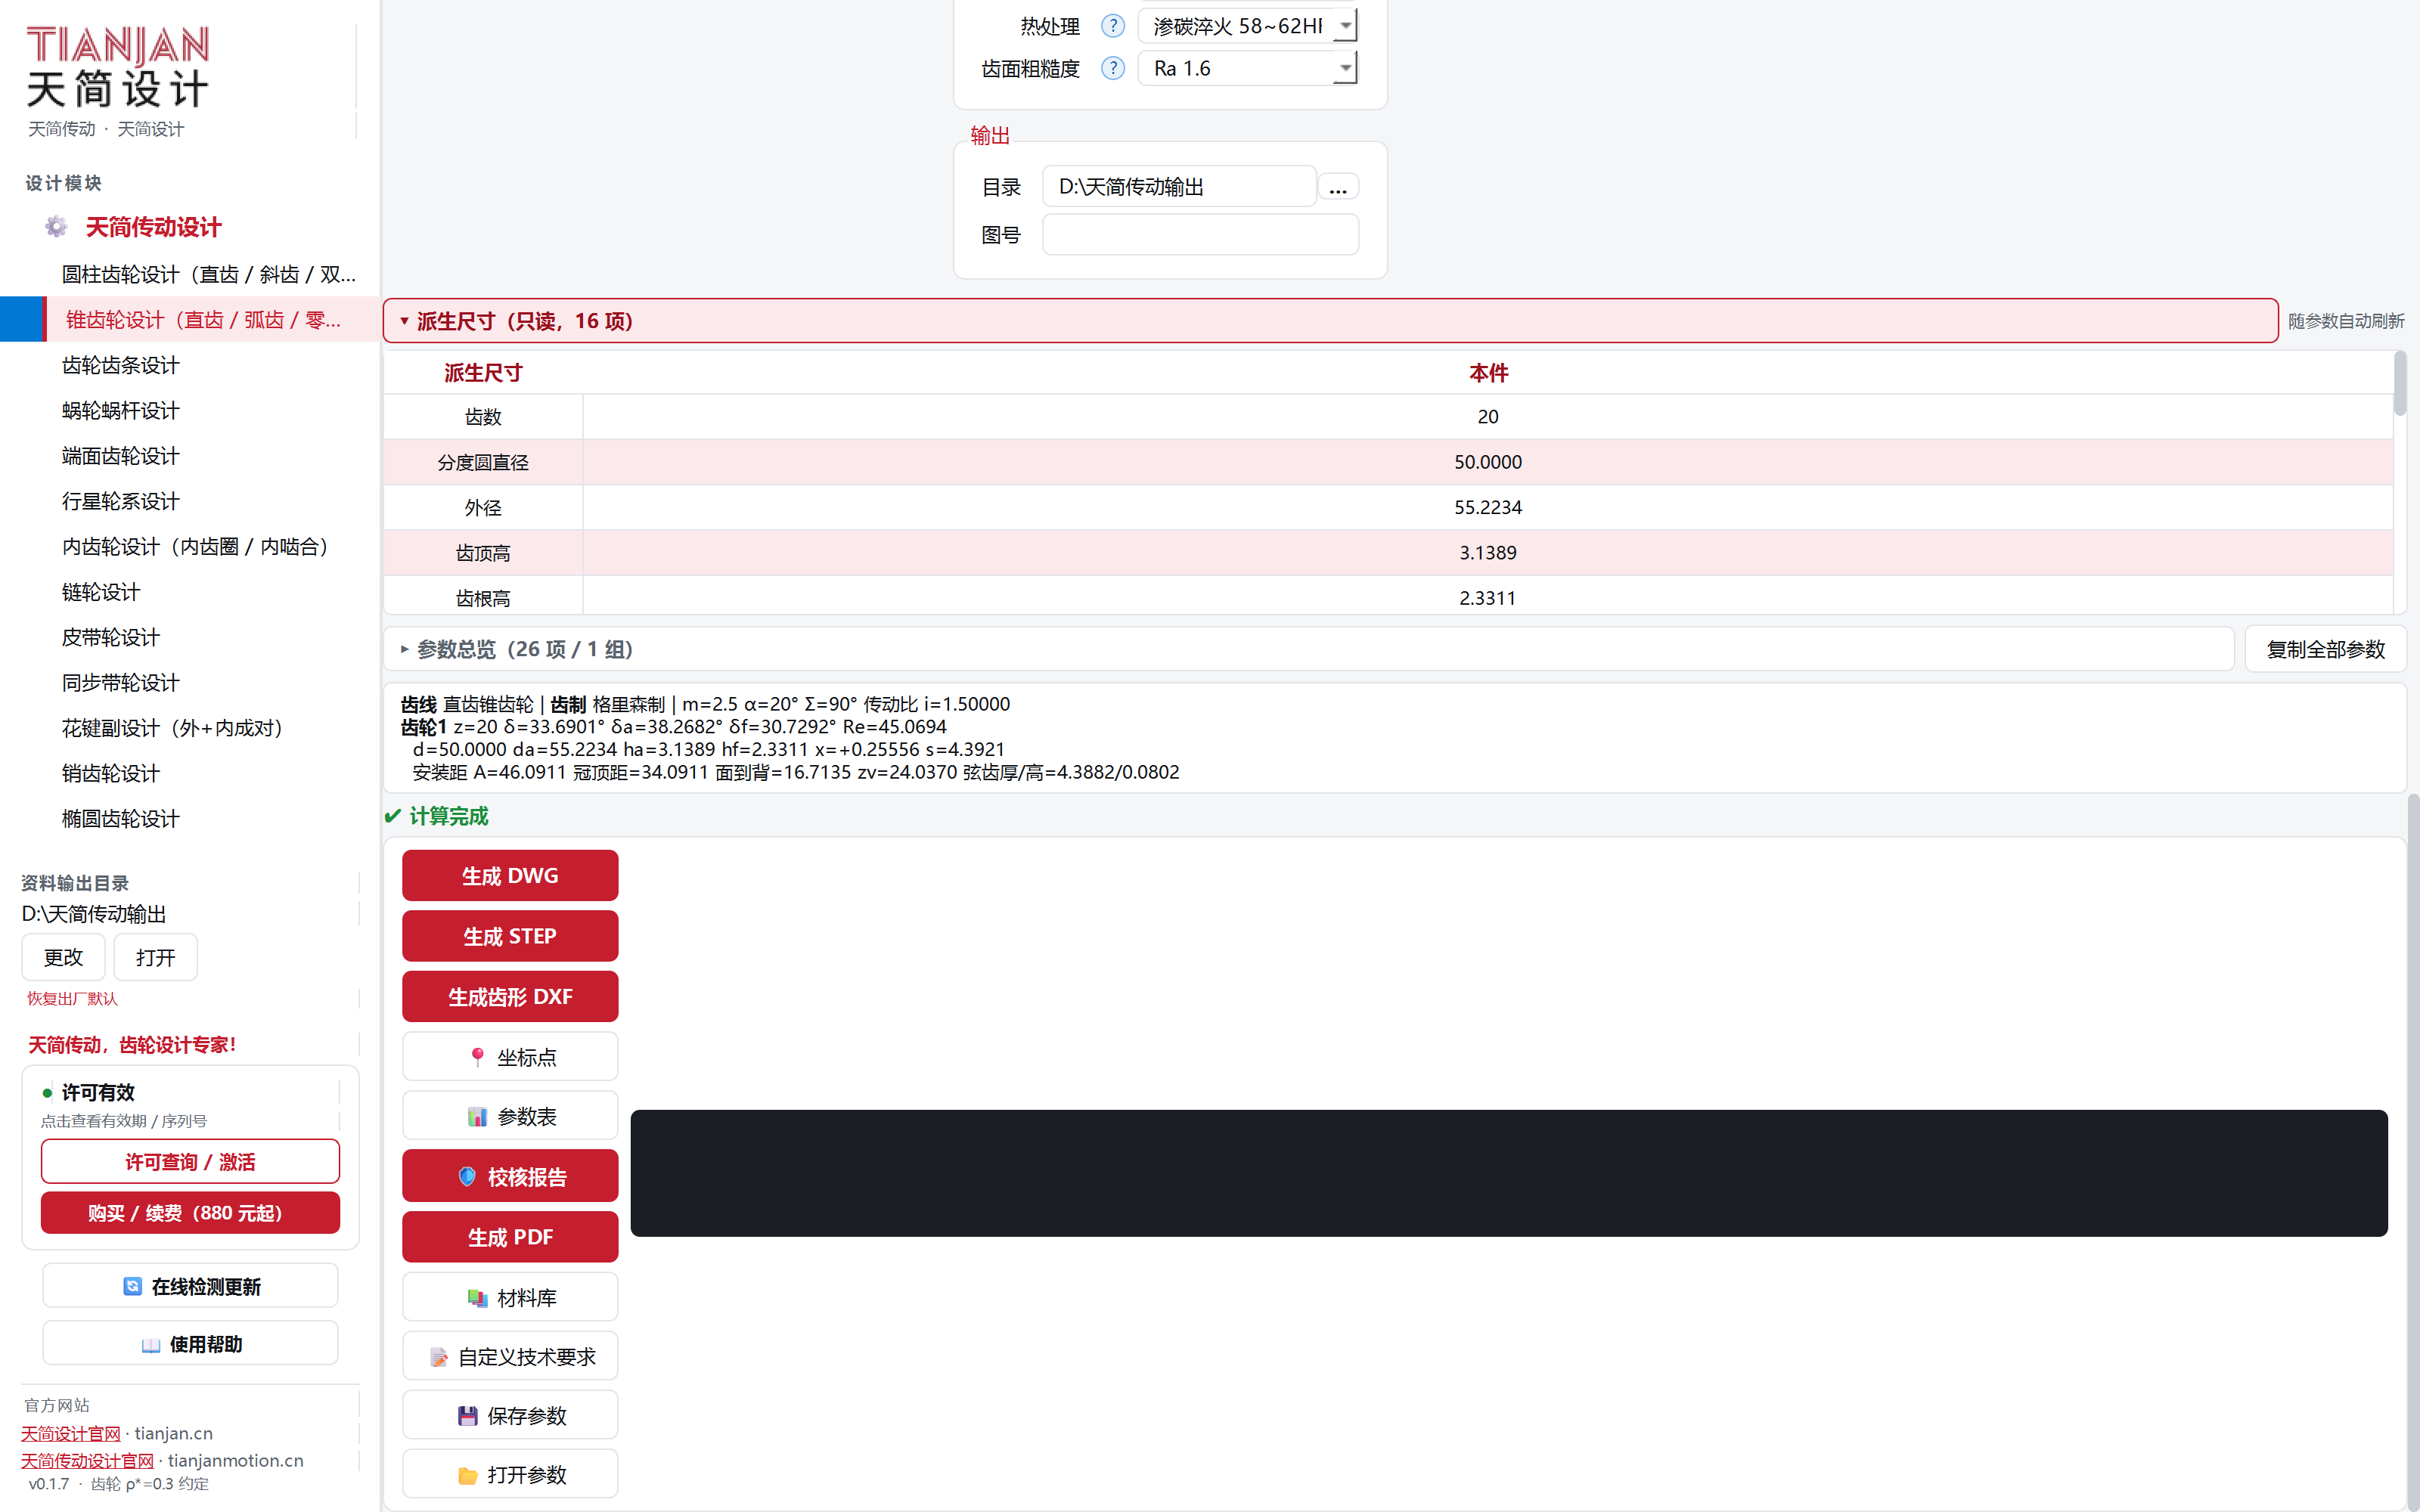
可导出:DWG、STEP、生成齿形 DXF(锥齿特有)、PDF、坐标点、参数表、校核报告、材料库。
用途:旋转运动 ↔ 直线运动。可只出齿条,也可出「齿条 + 小齿轮」一副。
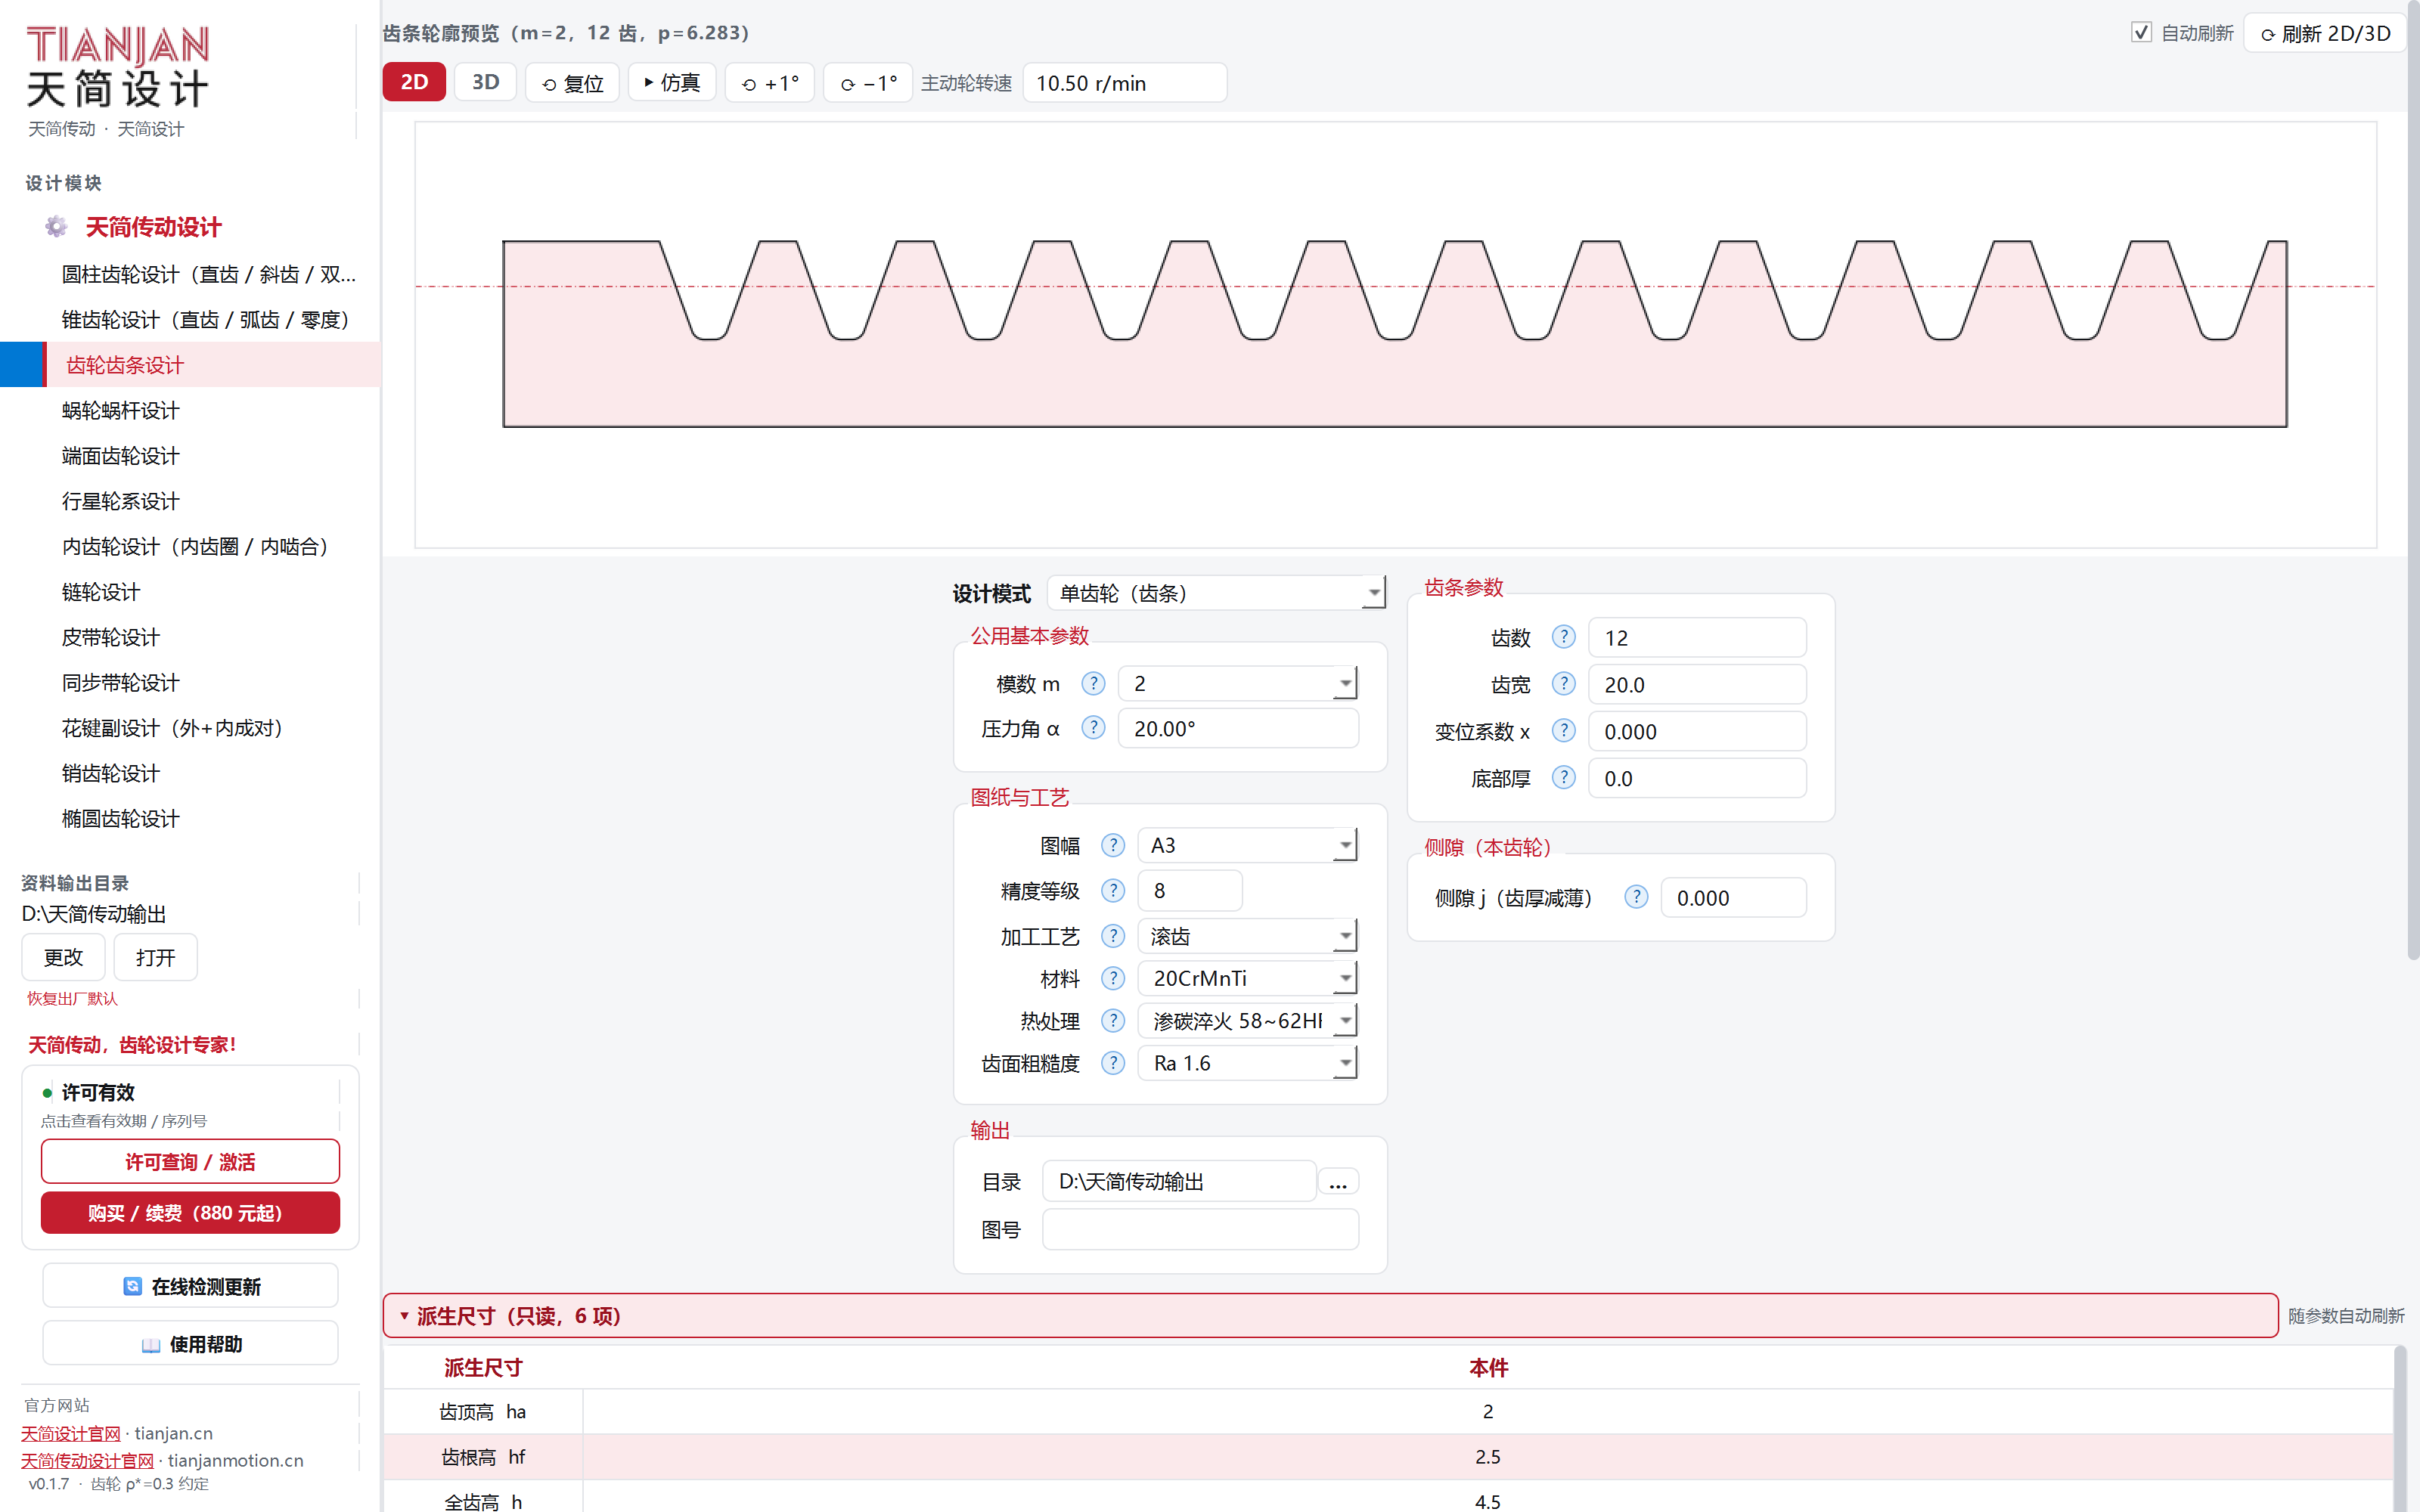
| 分组 | 参数 |
|---|---|
| 公用基本参数 | 模数 m、压力角 α(齿条与齿轮共用同一套齿制)。 |
| 齿条参数 | 齿数(= 齿条上有多少个齿,决定齿条长度)、齿宽、变位系数 x、底部厚(齿根以下的本体厚度)。 |
| 小齿轮 | 齿数 z、变位系数 x₁、齿宽 b、中心孔 ⌀、键槽宽、键槽深 t₁。 |
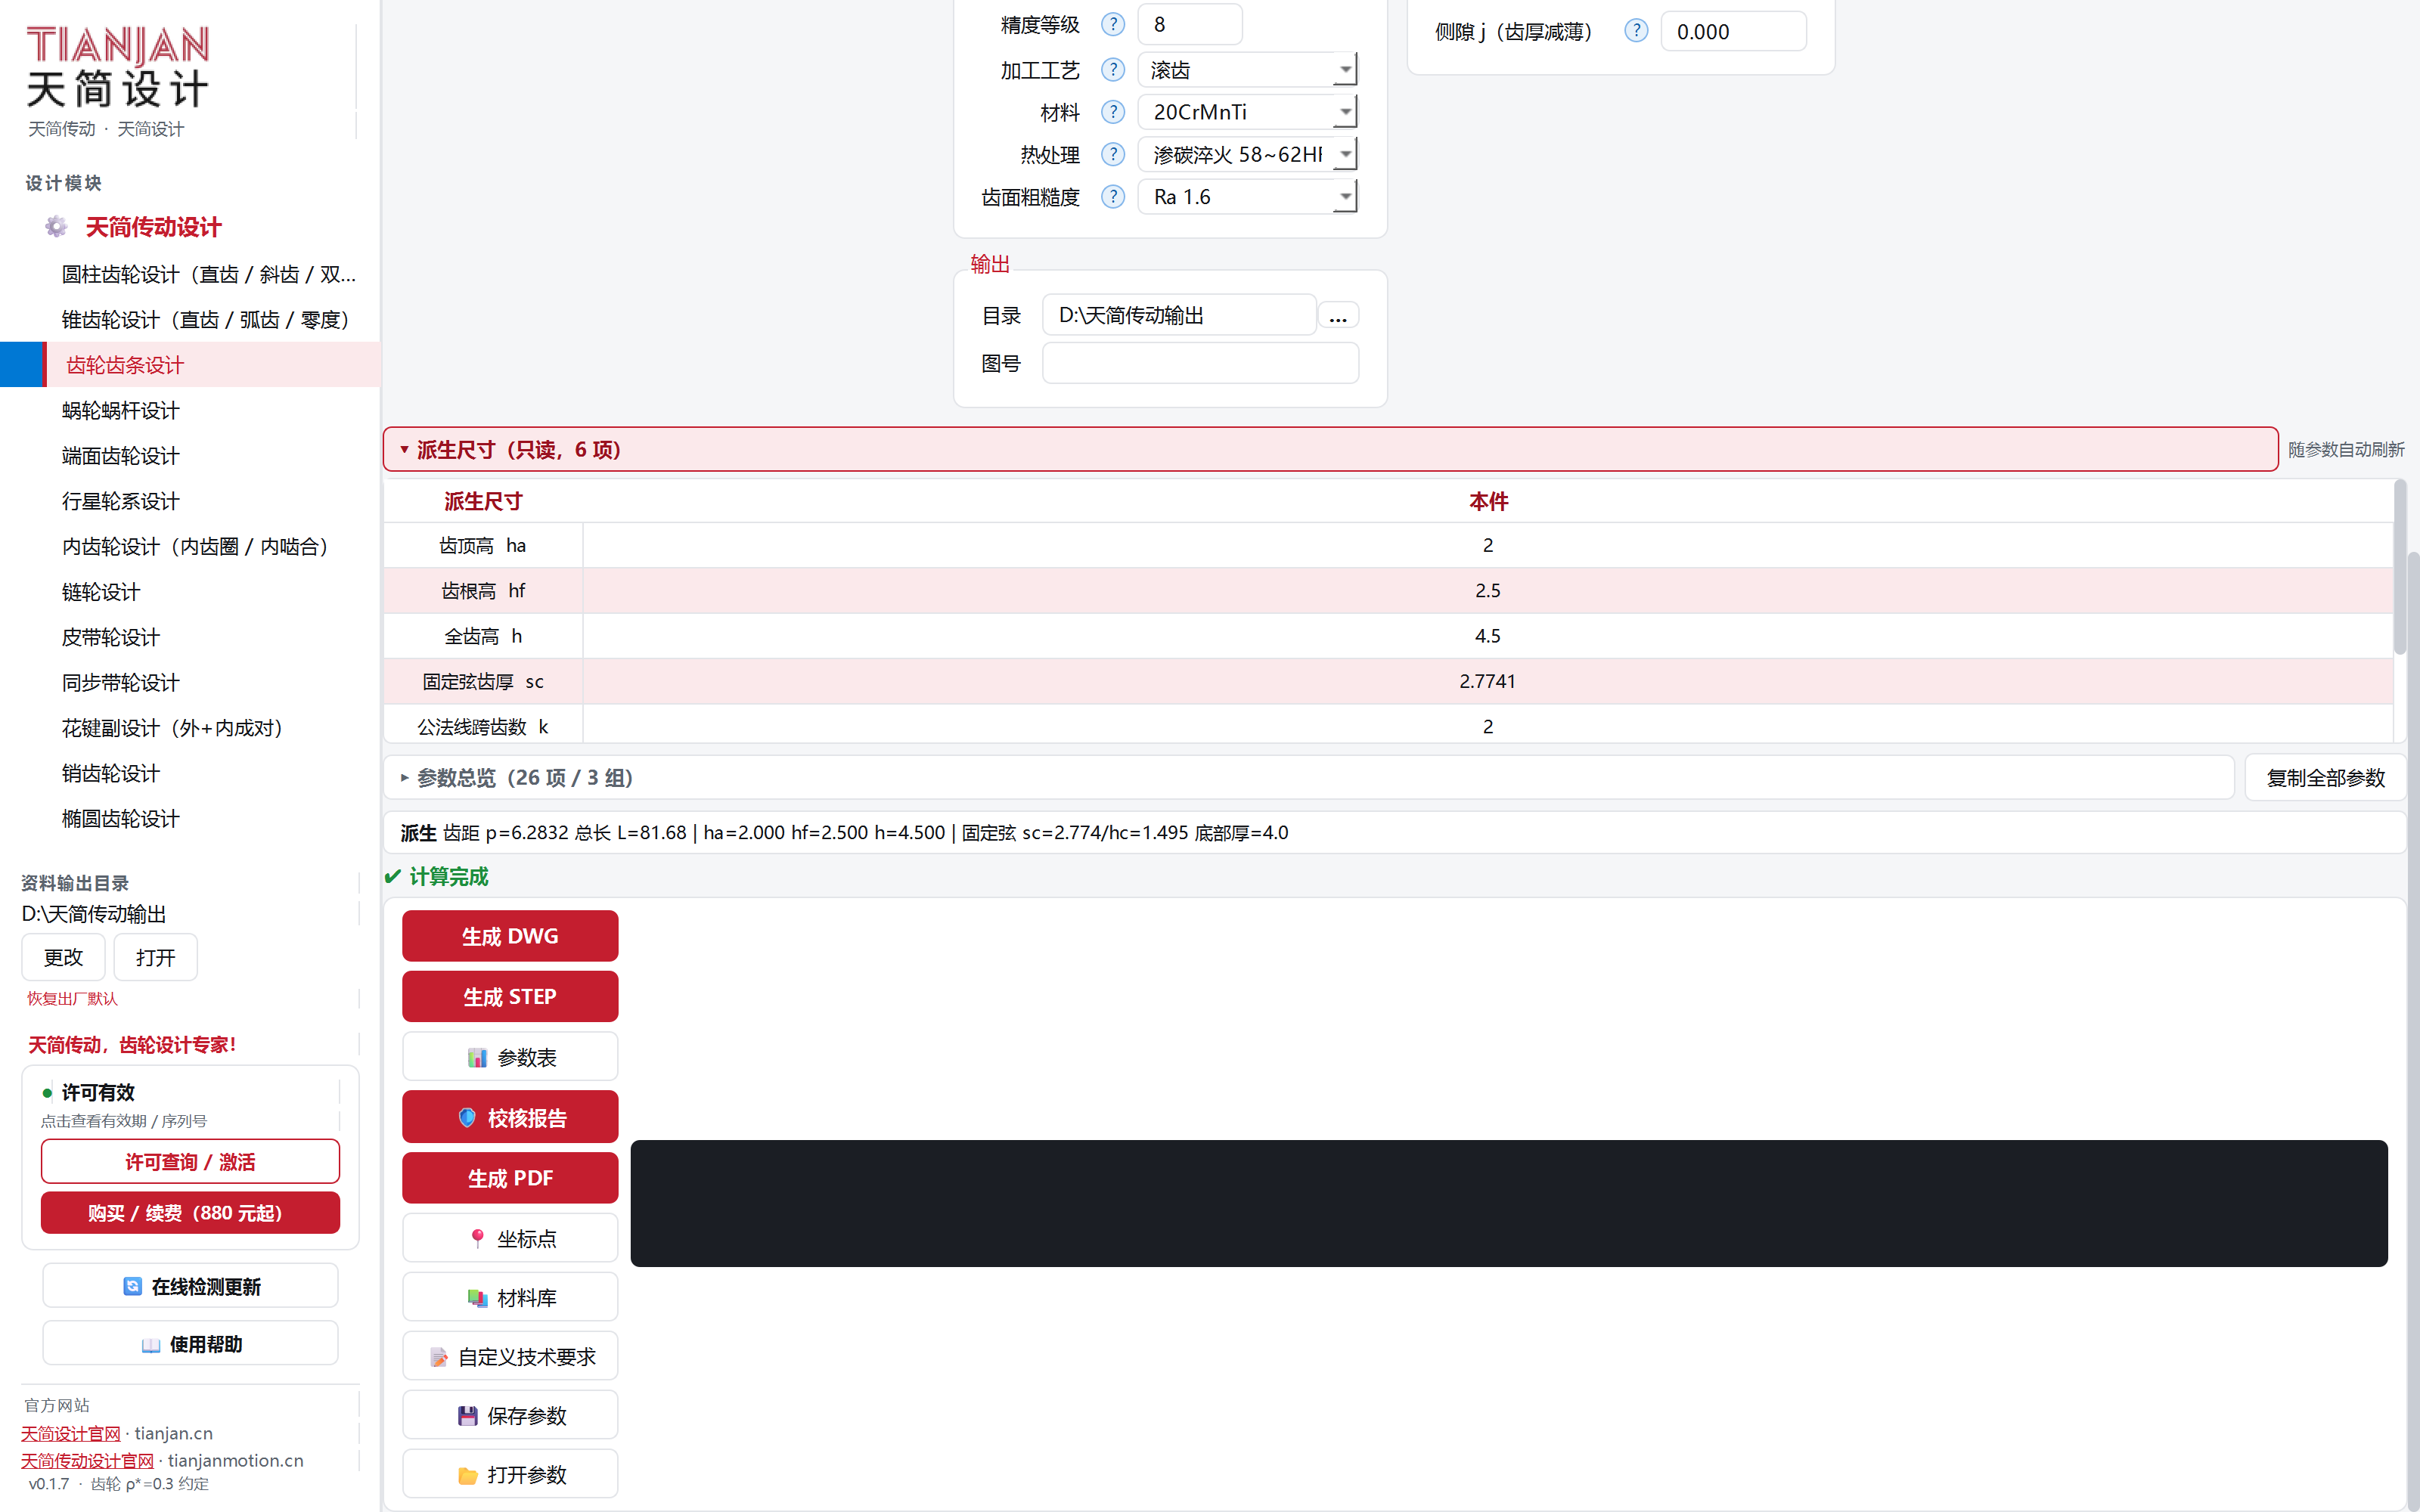
可导出:DWG、STEP、PDF、坐标点、参数表、校核报告、材料库。
用途:大传动比、结构紧凑、可自锁的垂直交错轴传动。支持四种蜗杆齿制。
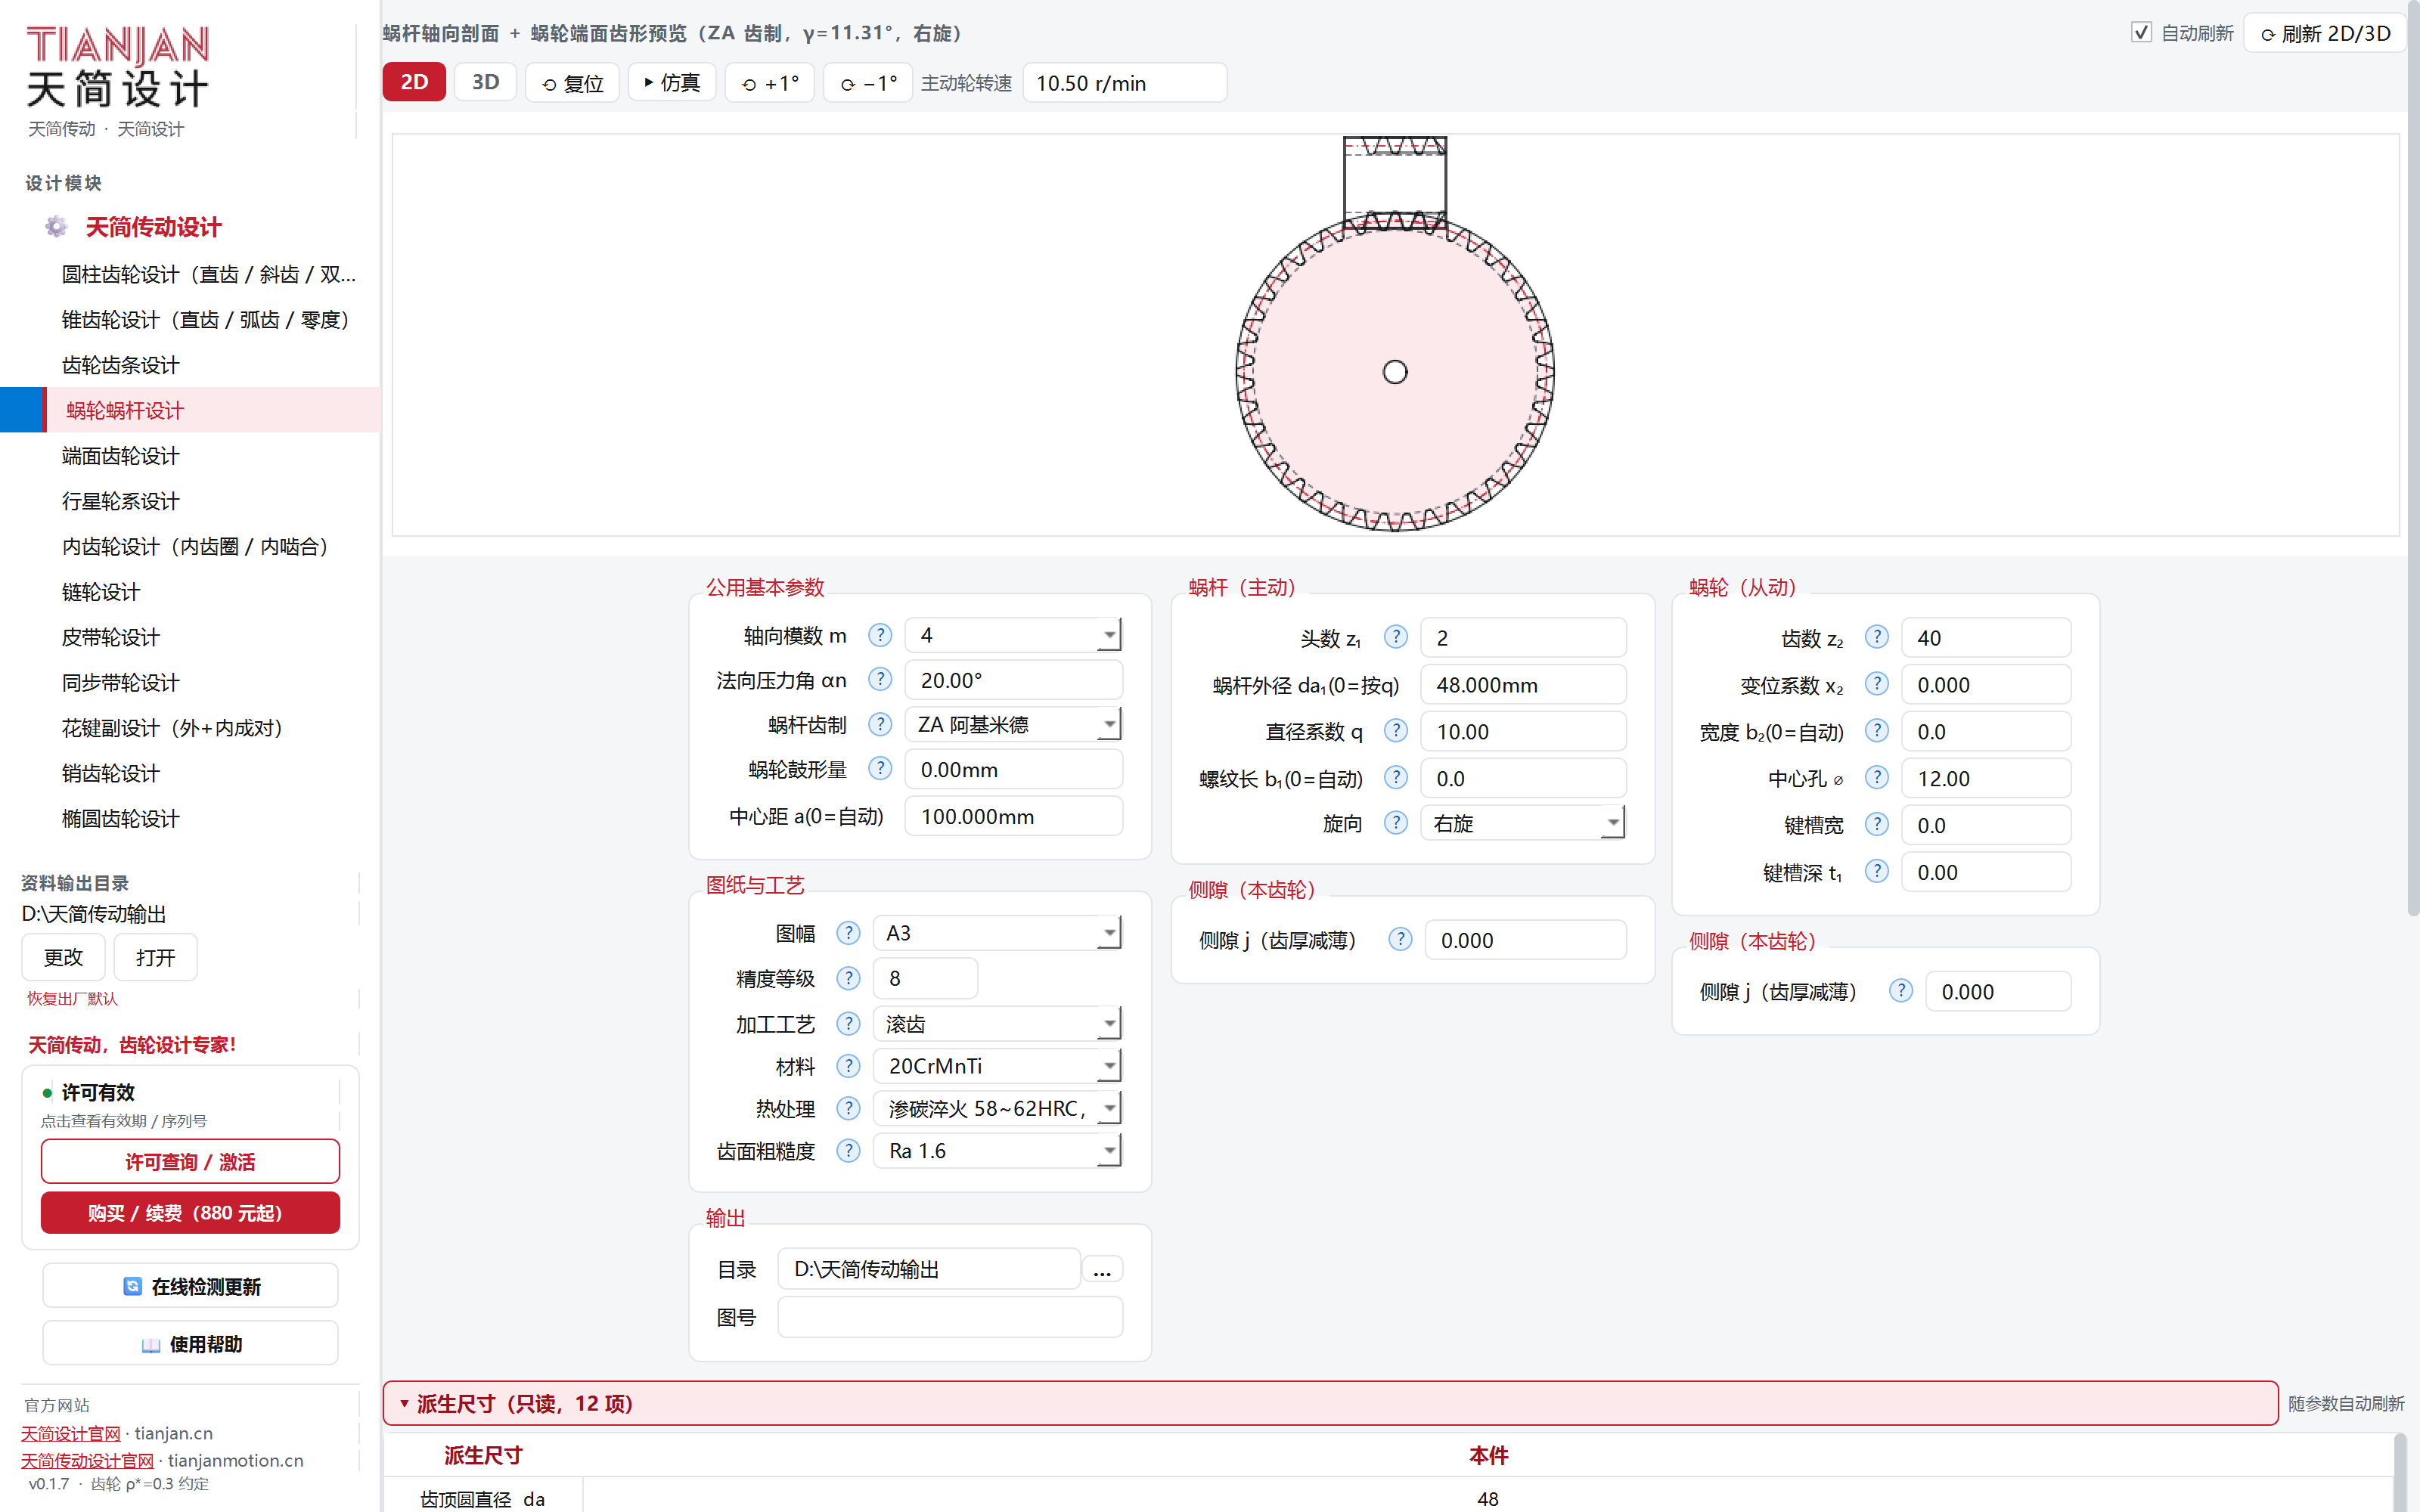
| 参数 | 说明 |
|---|---|
| 轴向模数 m | 蜗杆用轴向模数(不是法向)。 |
| 法向压力角 αn | 默认 20°。 |
| 蜗杆齿制 | ZA 阿基米德(默认,最常用,车削加工)/ ZI 渐开线 / ZN 法向直廓 / ZK 锥面包络。 |
| 蜗轮鼓形量 | 蜗轮齿宽方向的鼓形修形,改善接触区。 |
| 中心距 a(0=自动) | 填 0 按几何自动算;填具体值则反算变位。 |
| 蜗杆:头数 z₁ | 1 头自锁性好、效率低;2~4 头效率高。 |
| 蜗杆外径 da₁(0=按 q) | 0 = 由直径系数 q 决定。 |
| 直径系数 q | q = d₁/m,标准值。 |
| 螺纹长 b₁(0=自动) | 0 = 按蜗轮宽度自动取。 |
| 旋向 | 右旋 / 左旋。 |
| 蜗轮:齿数 z₂ / 变位系数 x₂ / 宽度 b₂(0=自动) | z₂/z₁ = 传动比。 |
| 蜗轮:中心孔 ⌀ / 键槽宽 / 键槽深 t₁ | 轴孔与键槽。 |
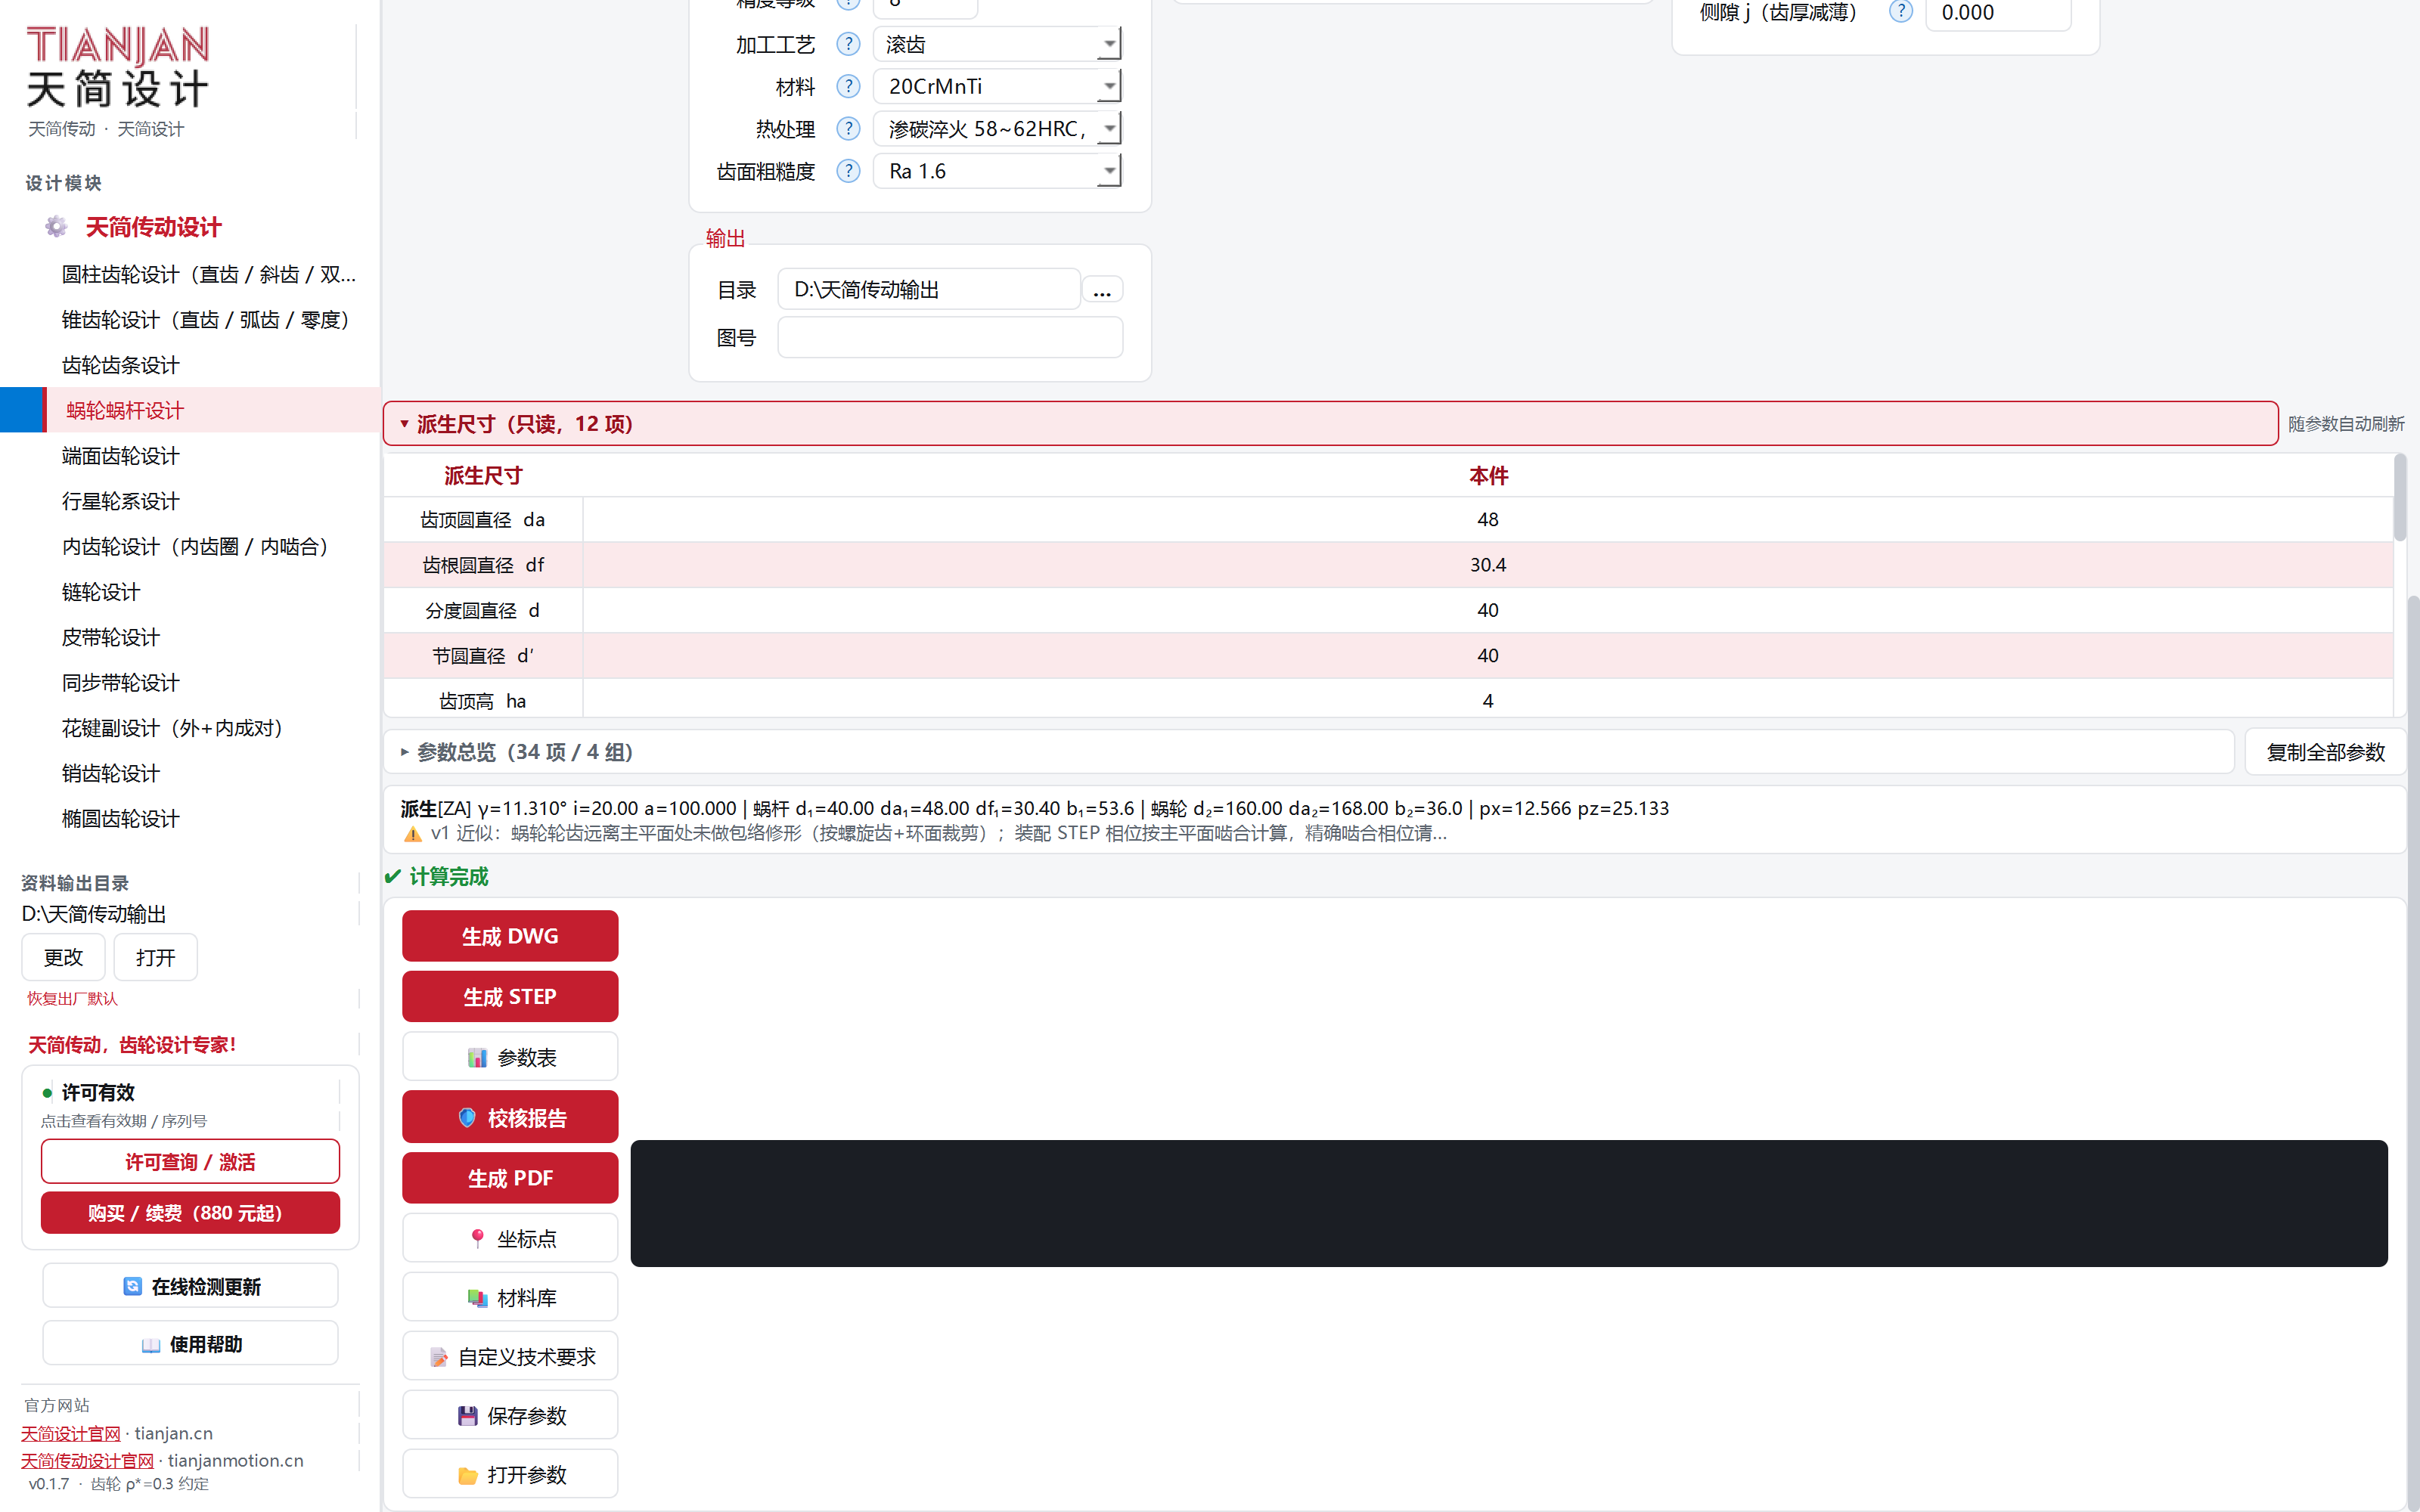
可导出:DWG、STEP、PDF、坐标点、参数表、校核报告、材料库。
ZCuSn10P1 锡青铜(砂型)。
蜗杆一般用渗碳钢淬硬后磨削,蜗轮用青铜——不要两边都填钢,否则校核结论没有意义。
用途:小齿轮与端面齿盘啮合,轴向尺寸紧凑,常见于差速器、手持工具。
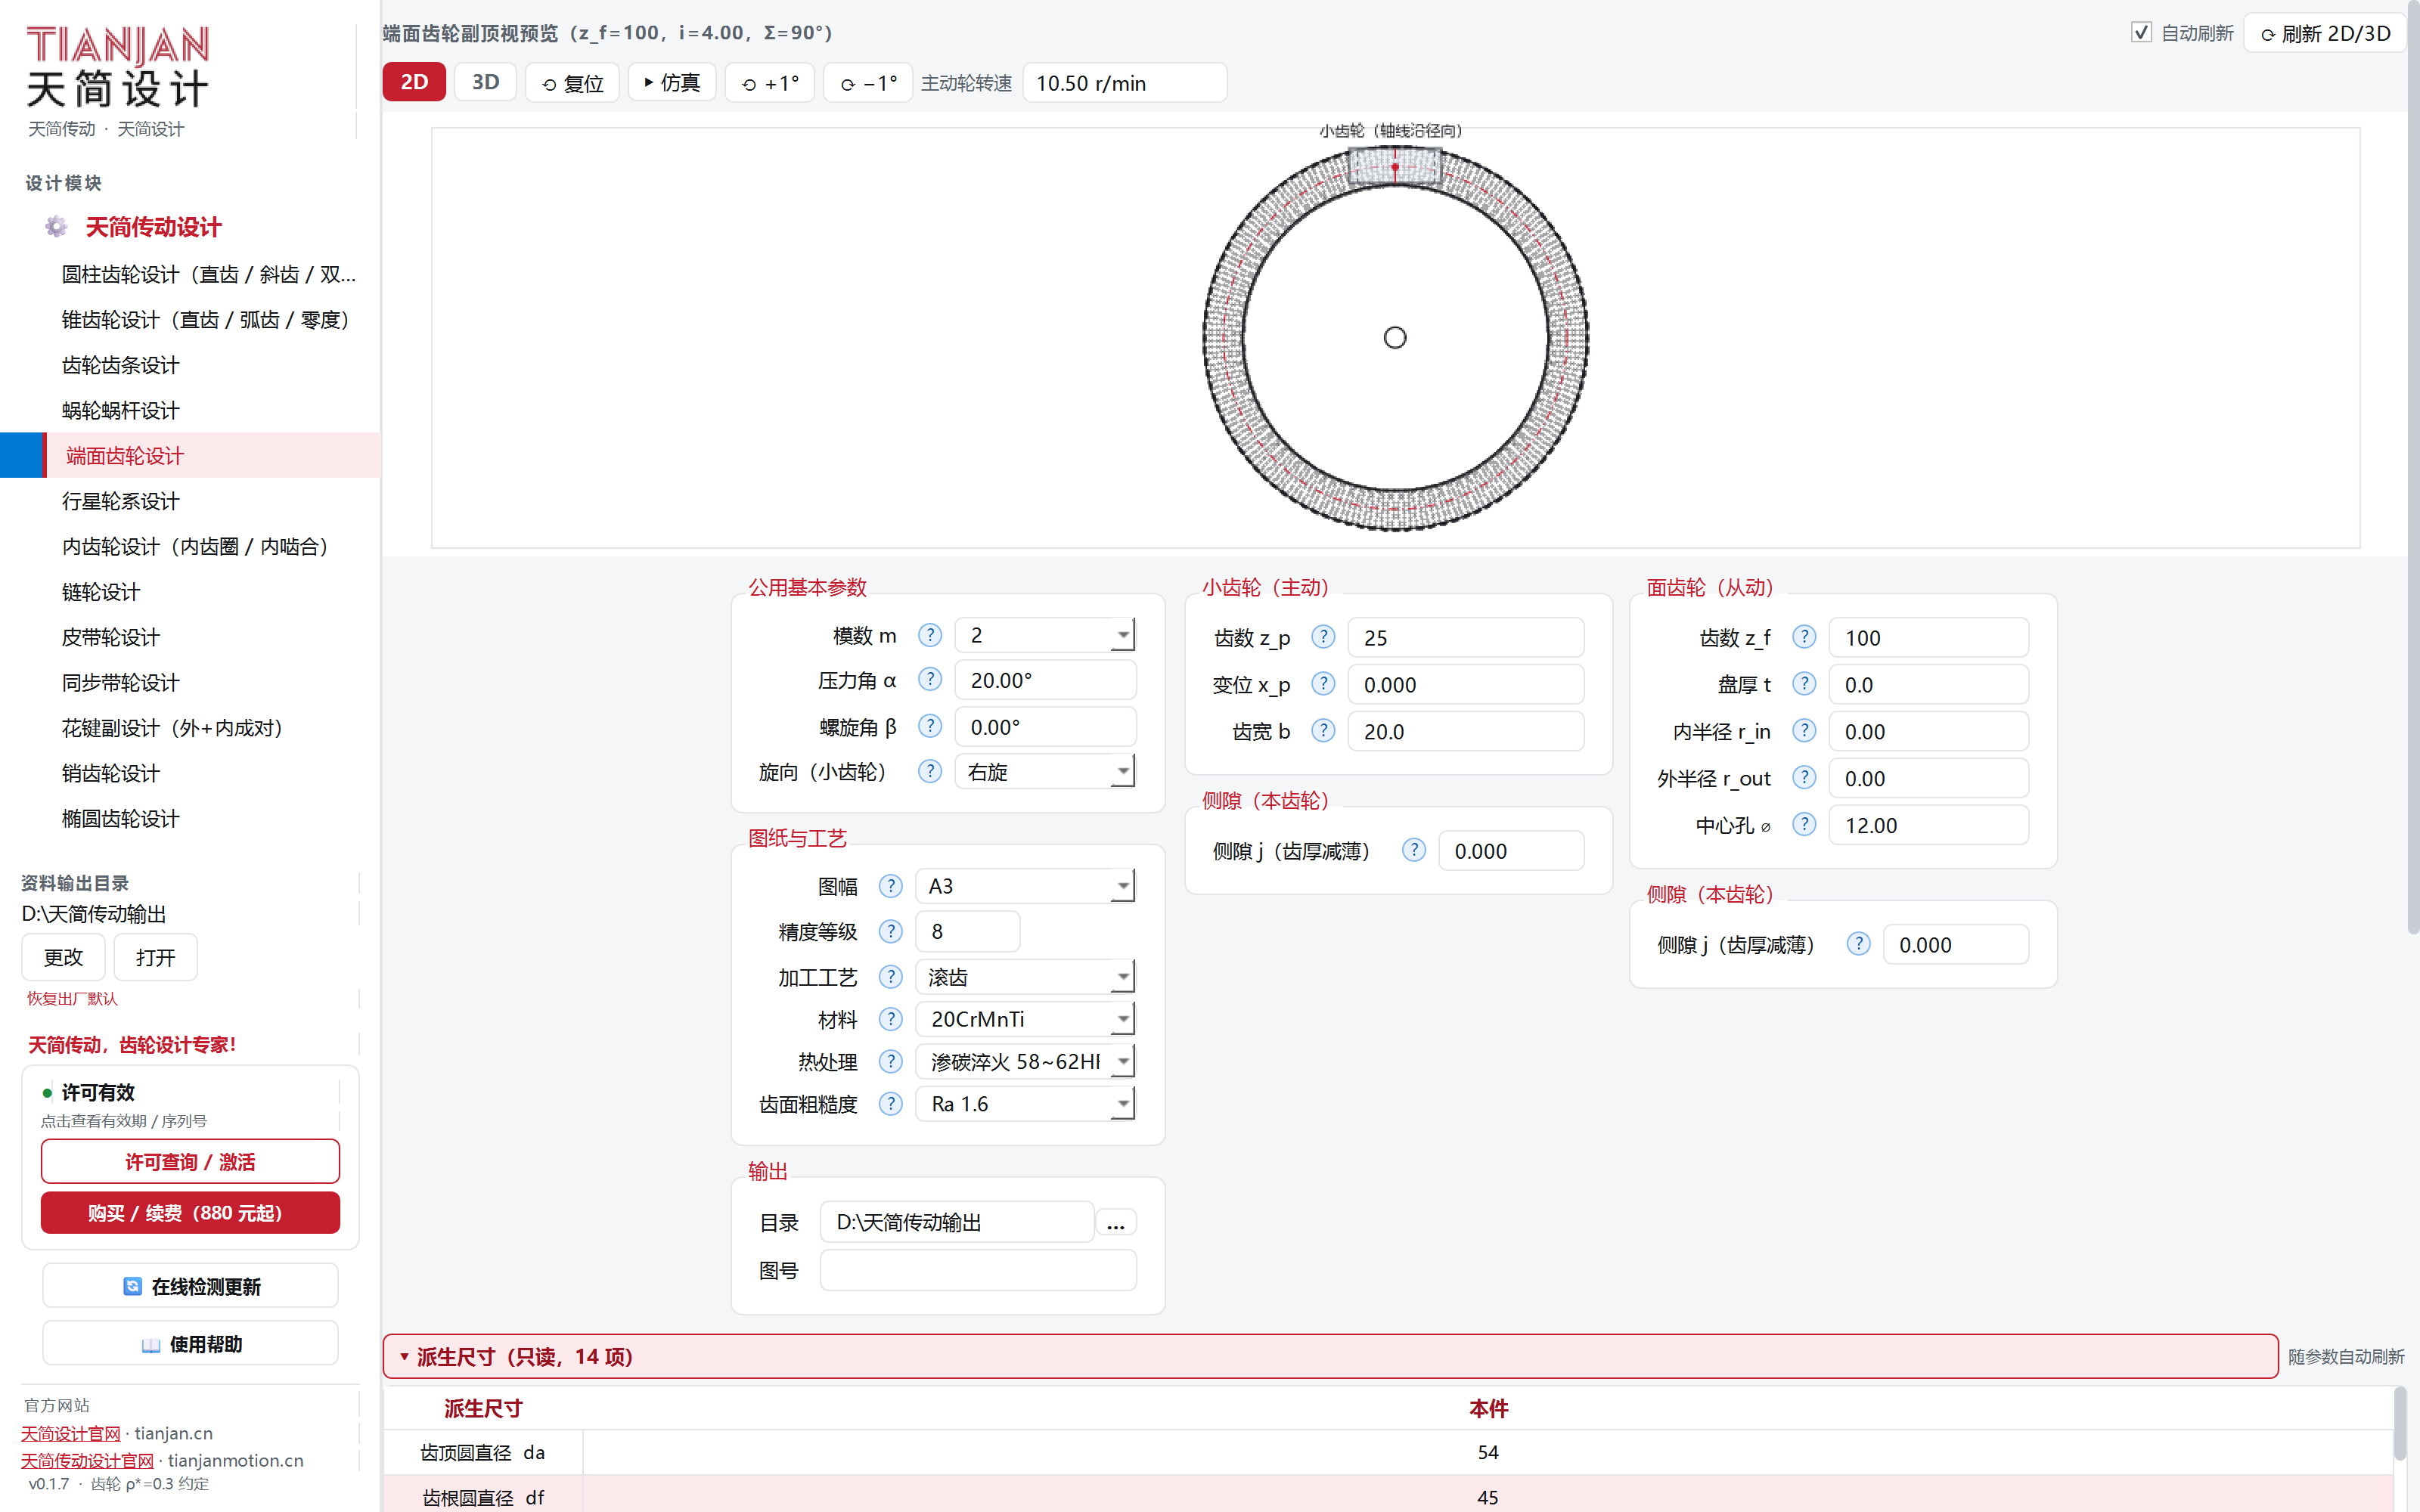
| 分组 | 参数 |
|---|---|
| 公用基本参数 | 模数 m、压力角 α、螺旋角 β、旋向(小齿轮)。 |
| 小齿轮(主动) | 齿数 z_p、变位 x_p、齿宽 b。 |
| 面齿轮(从动) | 齿数 z_f、盘厚 t、内半径 r_in、外半径 r_out、中心孔 ⌀。 |
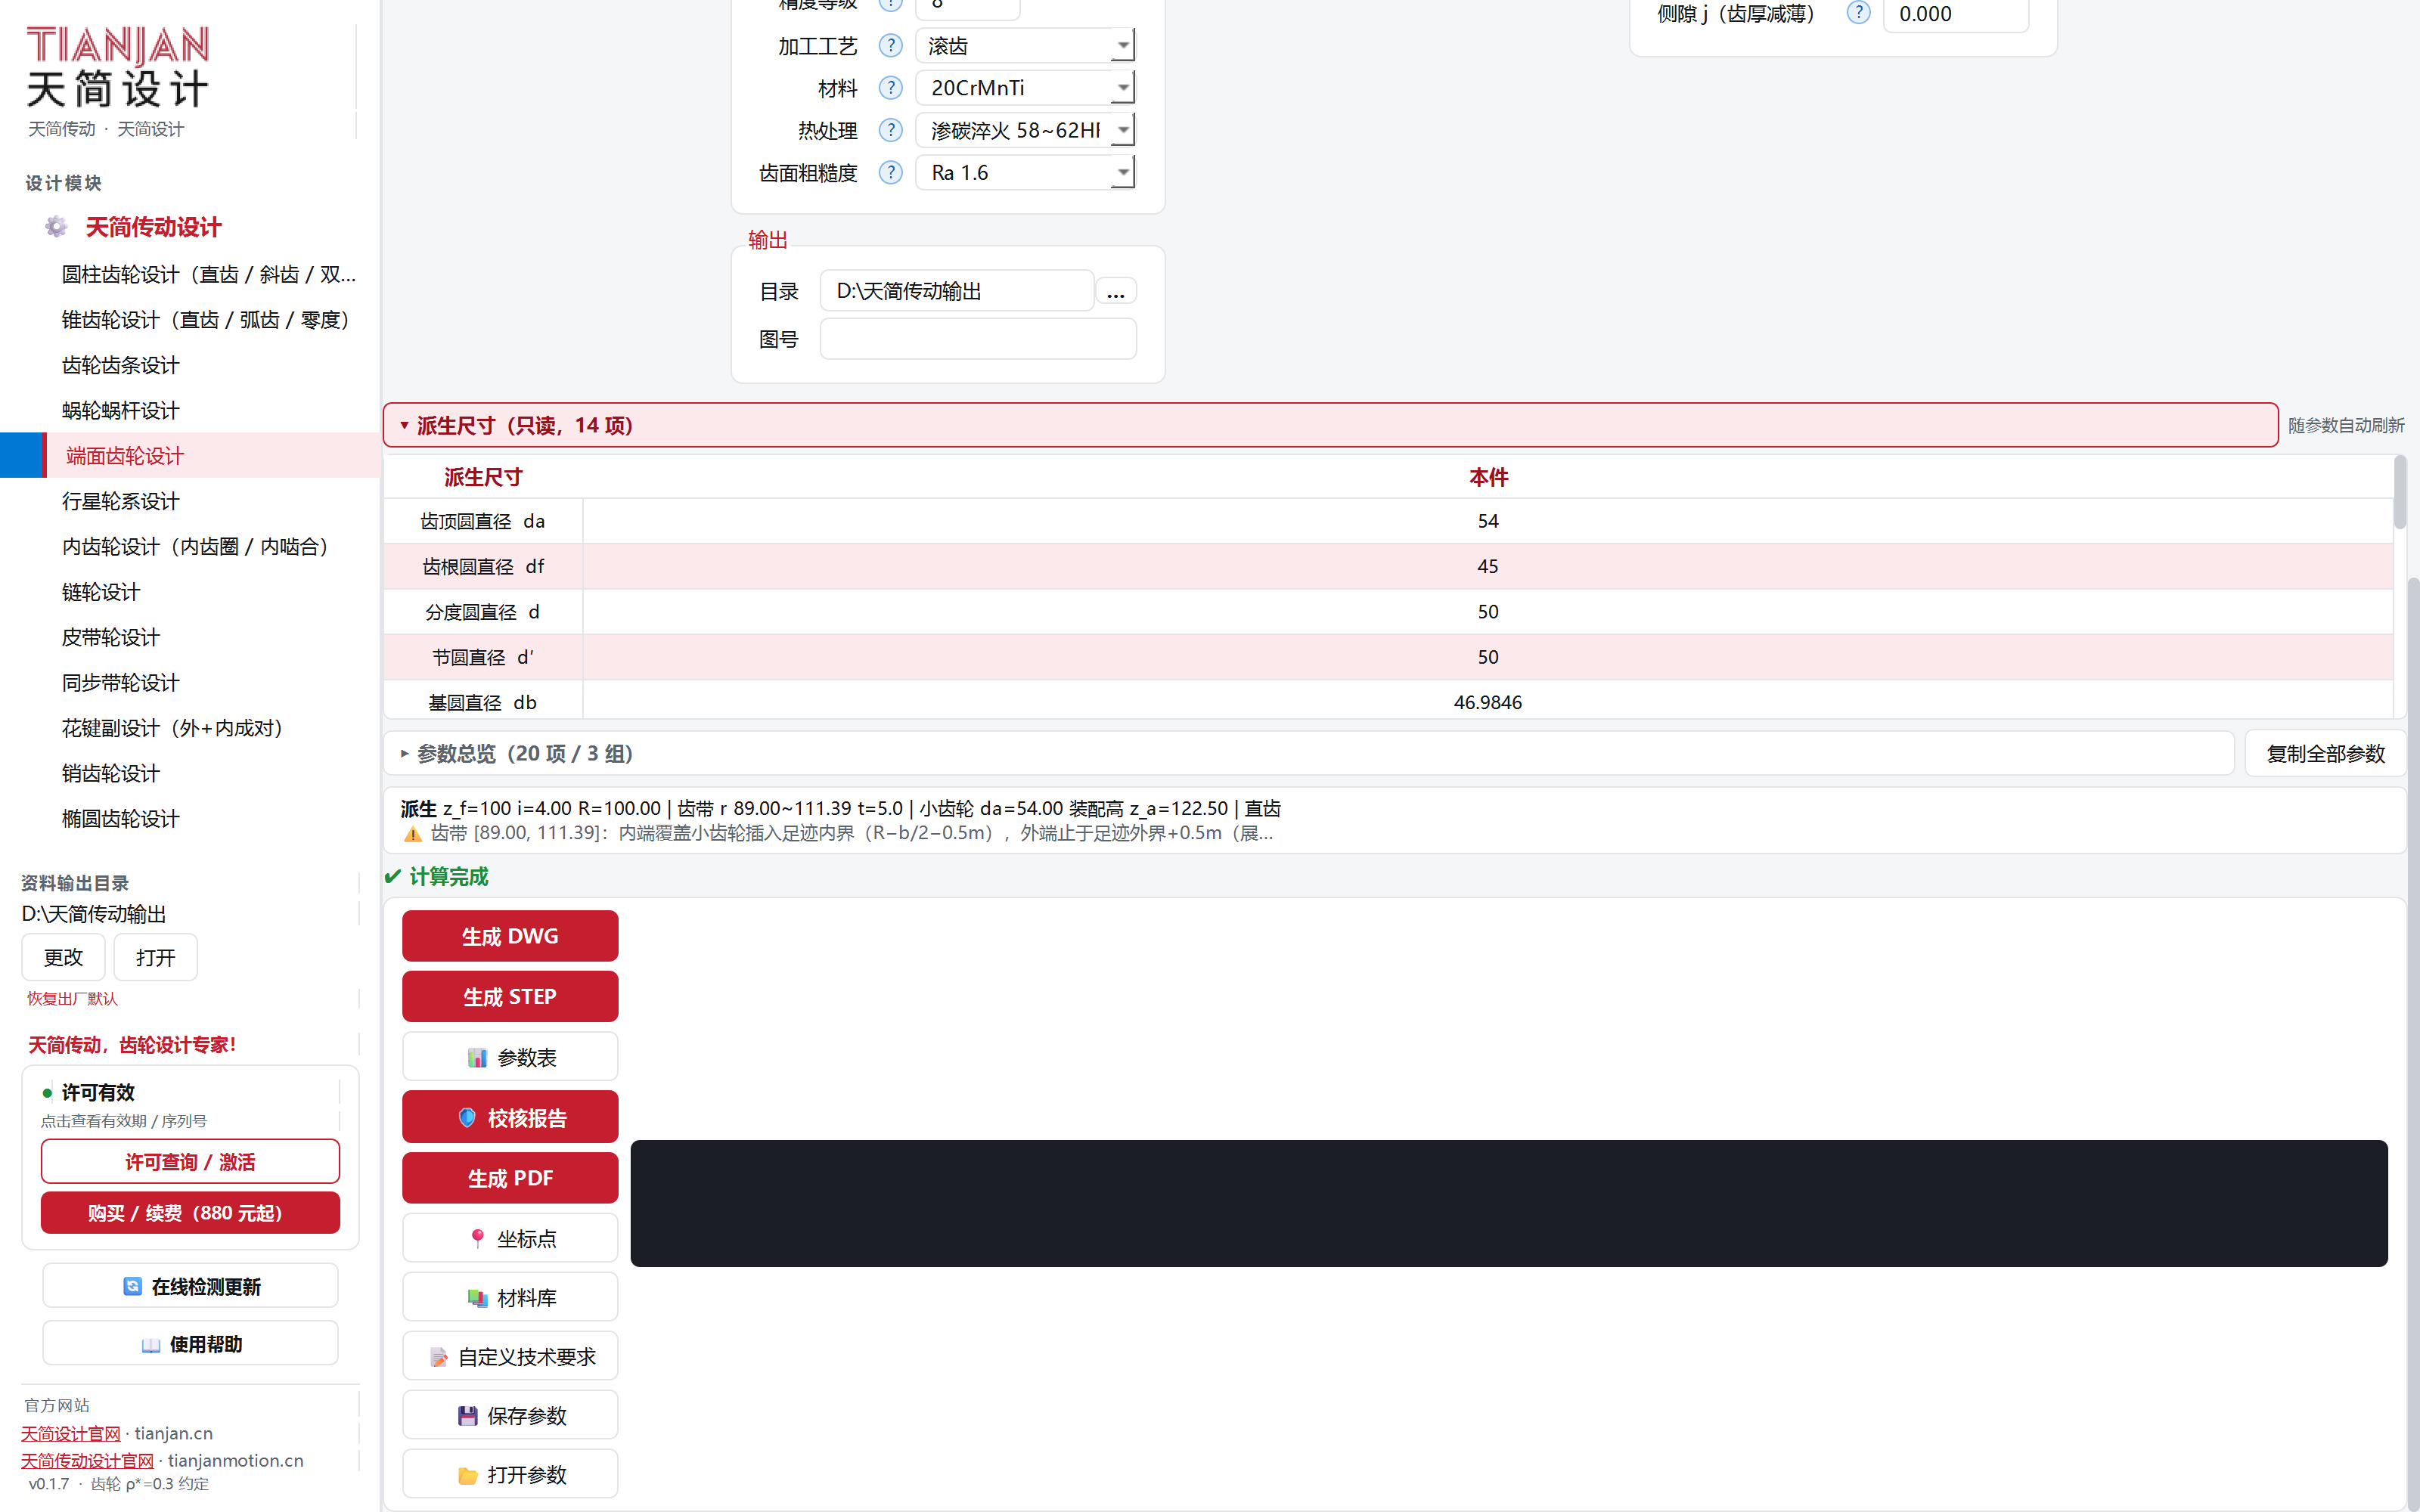
可导出:DWG、STEP、PDF、坐标点、参数表、校核报告、材料库。
用途:同轴、大扭矩、结构紧凑的 NGW 行星机构。预览区标题会直接写出配齿结果, 例如「NGW 行星轮系面预览(3 行星轮,i=4.750)」。
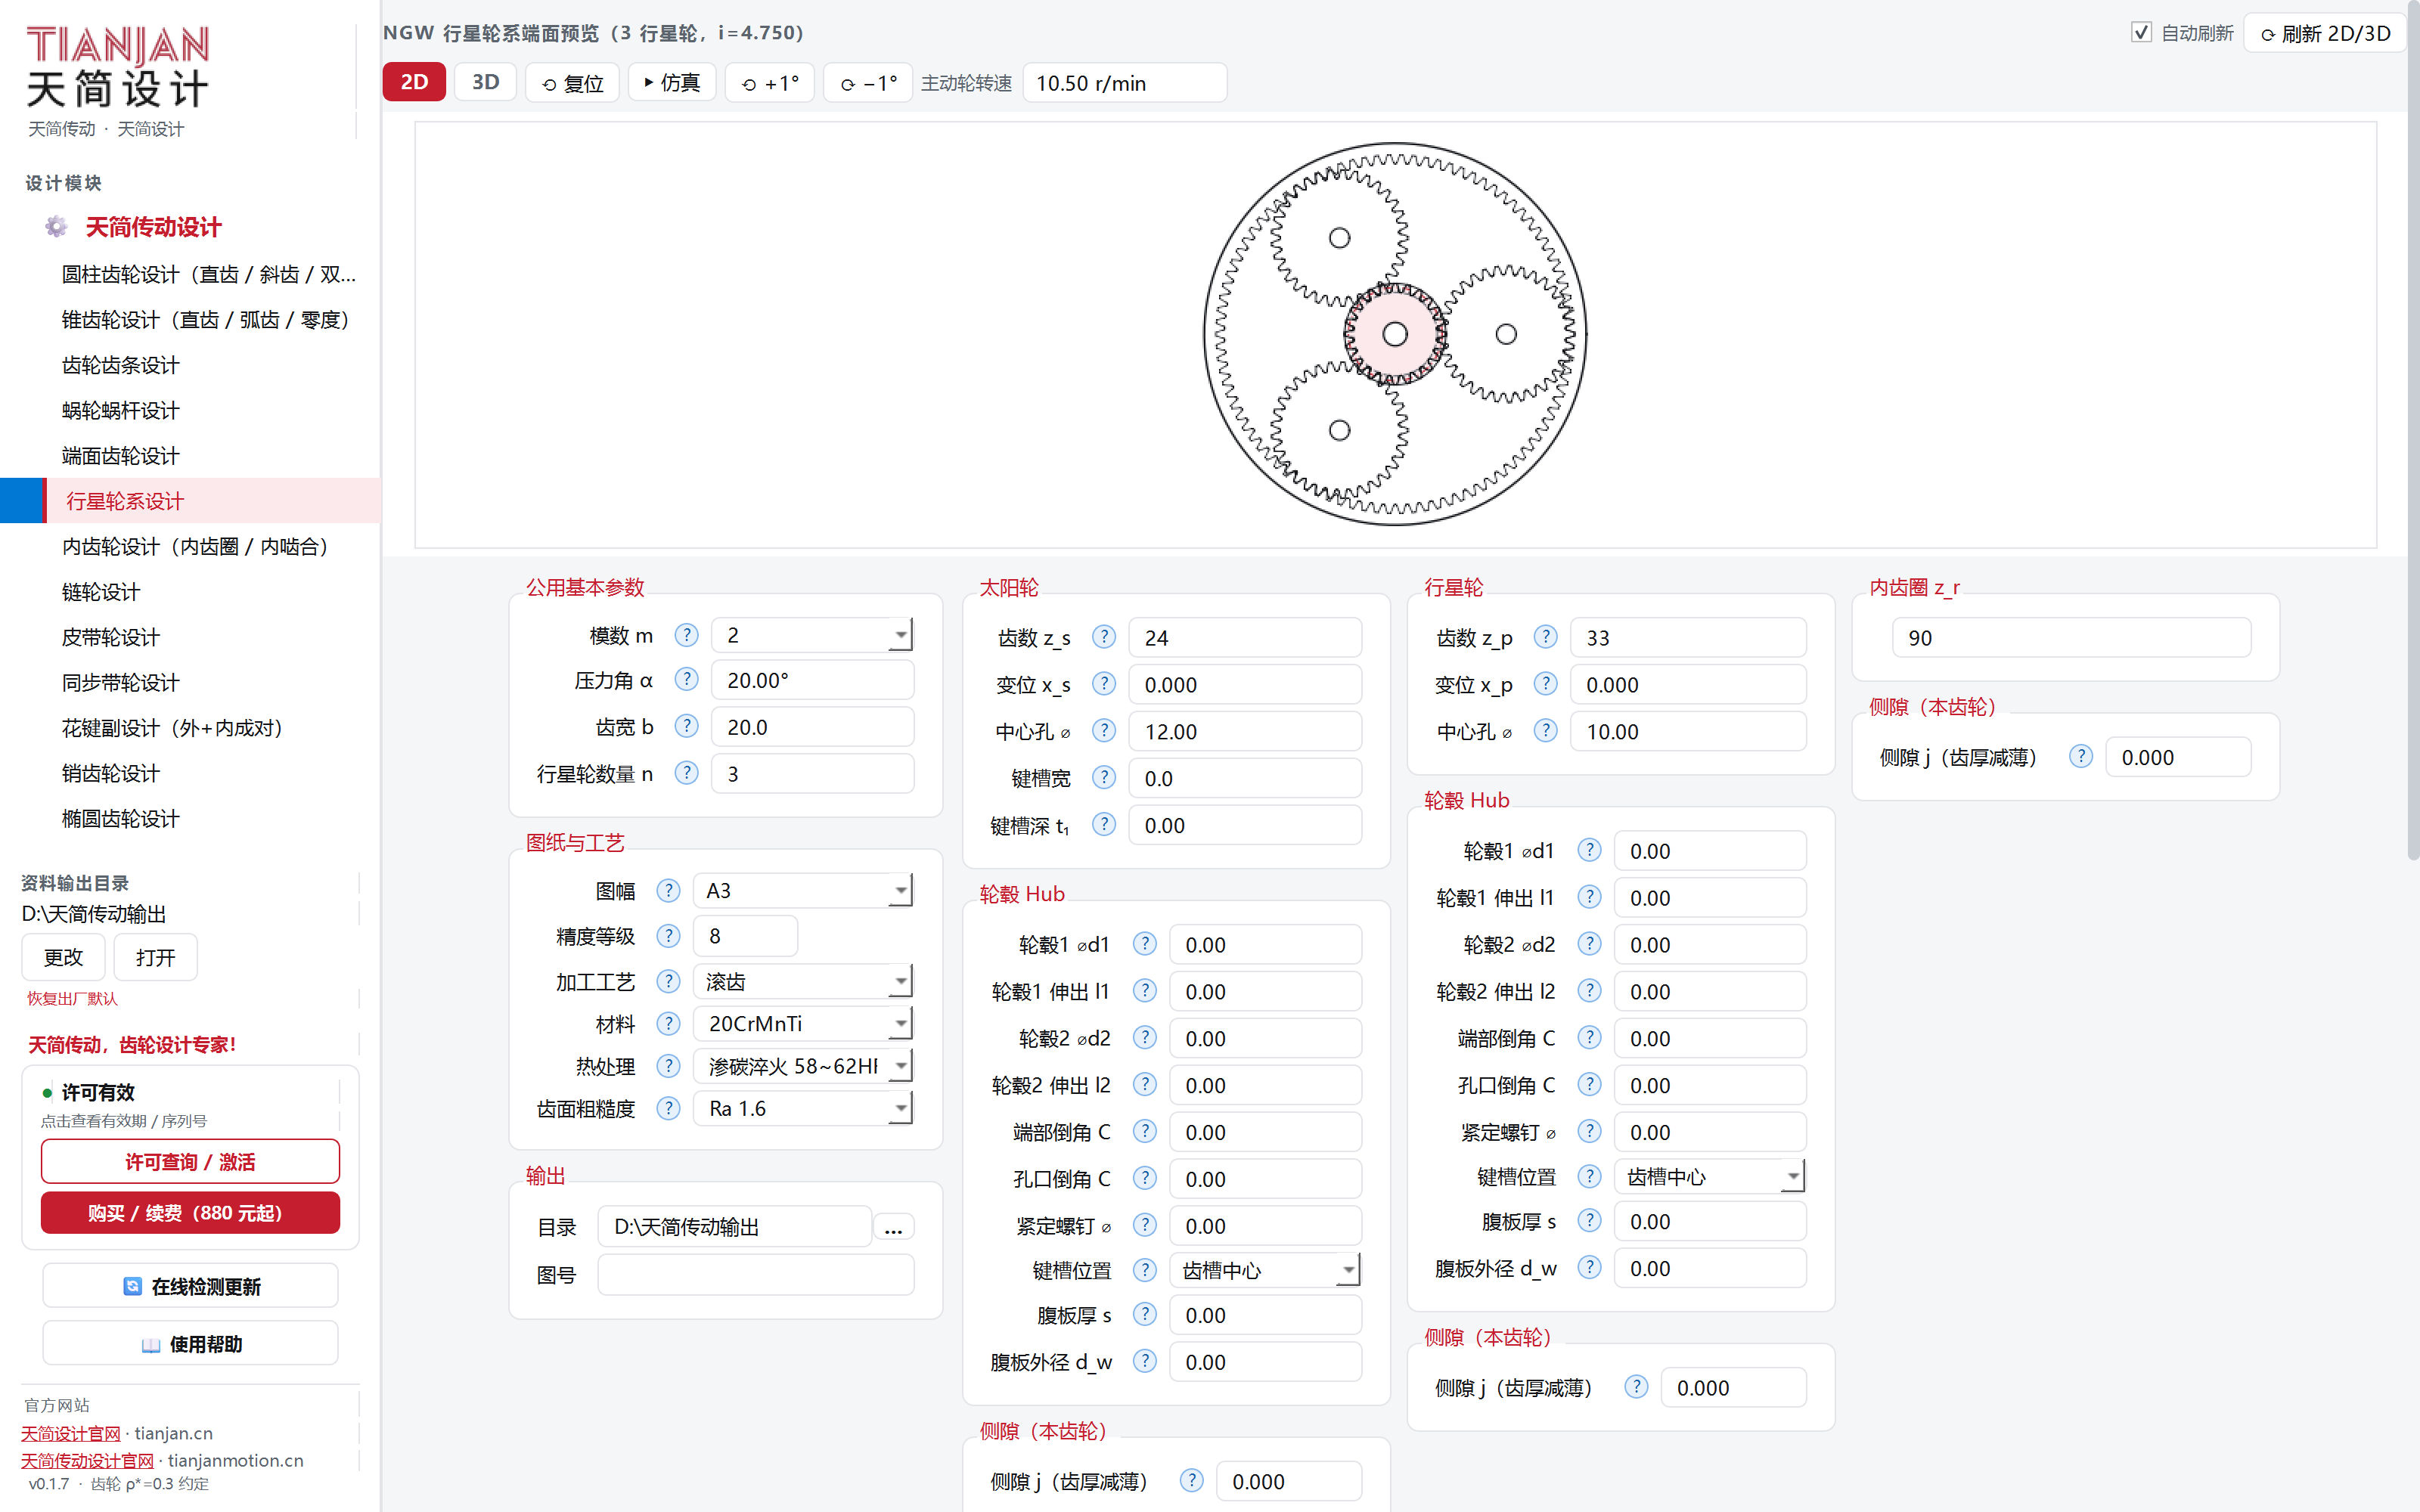
| 分组 | 参数 |
|---|---|
| 公用基本参数 | 模数 m、压力角 α、齿宽 b(三个构件共用)、行星轮数量 n(本例 3)。 |
| 太阳轮 | 齿数 z_s(本例 24)、变位 x_s、中心孔 ⌀、键槽宽、键槽深 t₁,另带轮毂 Hub。 |
| 行星轮 | 齿数 z_p(本例 33)、变位 x_p、中心孔 ⌀,另带轮毂 Hub。 |
| 内齿圈 z_r | 齿数(本例 90)。 |
| 侧隙(本齿轮) | 三个构件各有自己的侧隙 j。 |
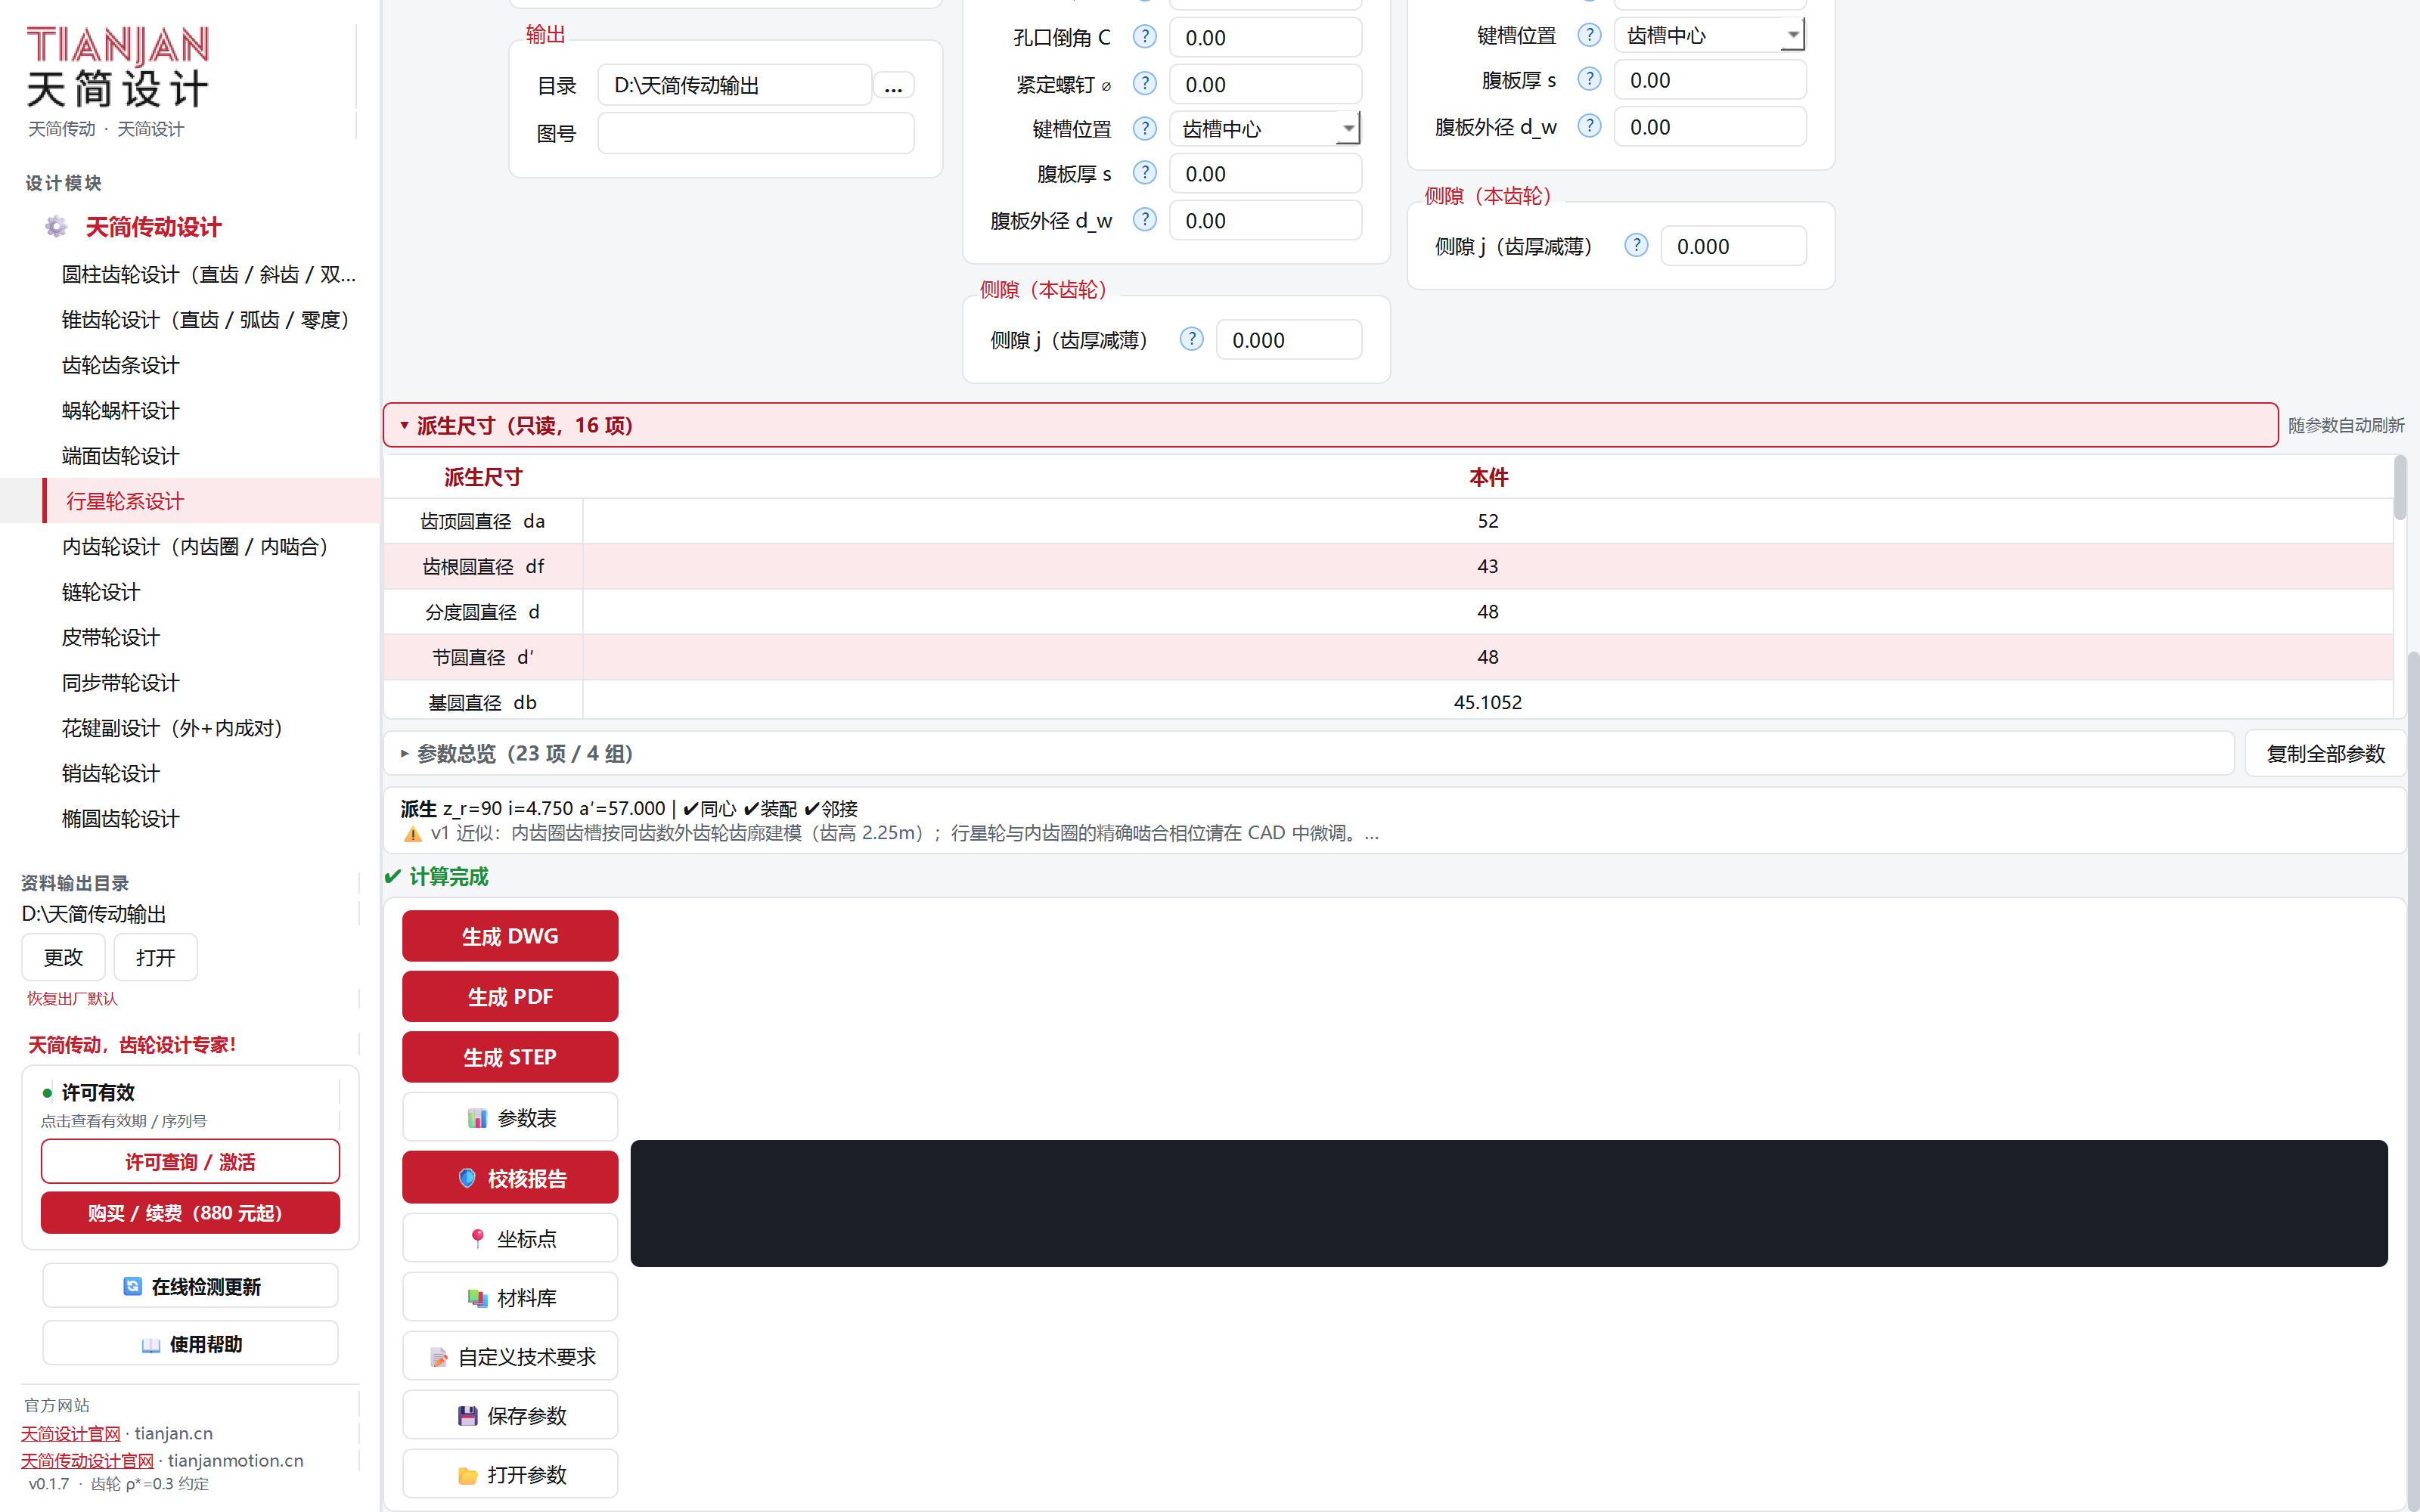
可导出:DWG、PDF、STEP、坐标点、参数表、校核报告、材料库。
用途:内齿圈、内啮合副。可只出内齿圈(单件),也可出「小齿轮 + 内齿圈」一副。
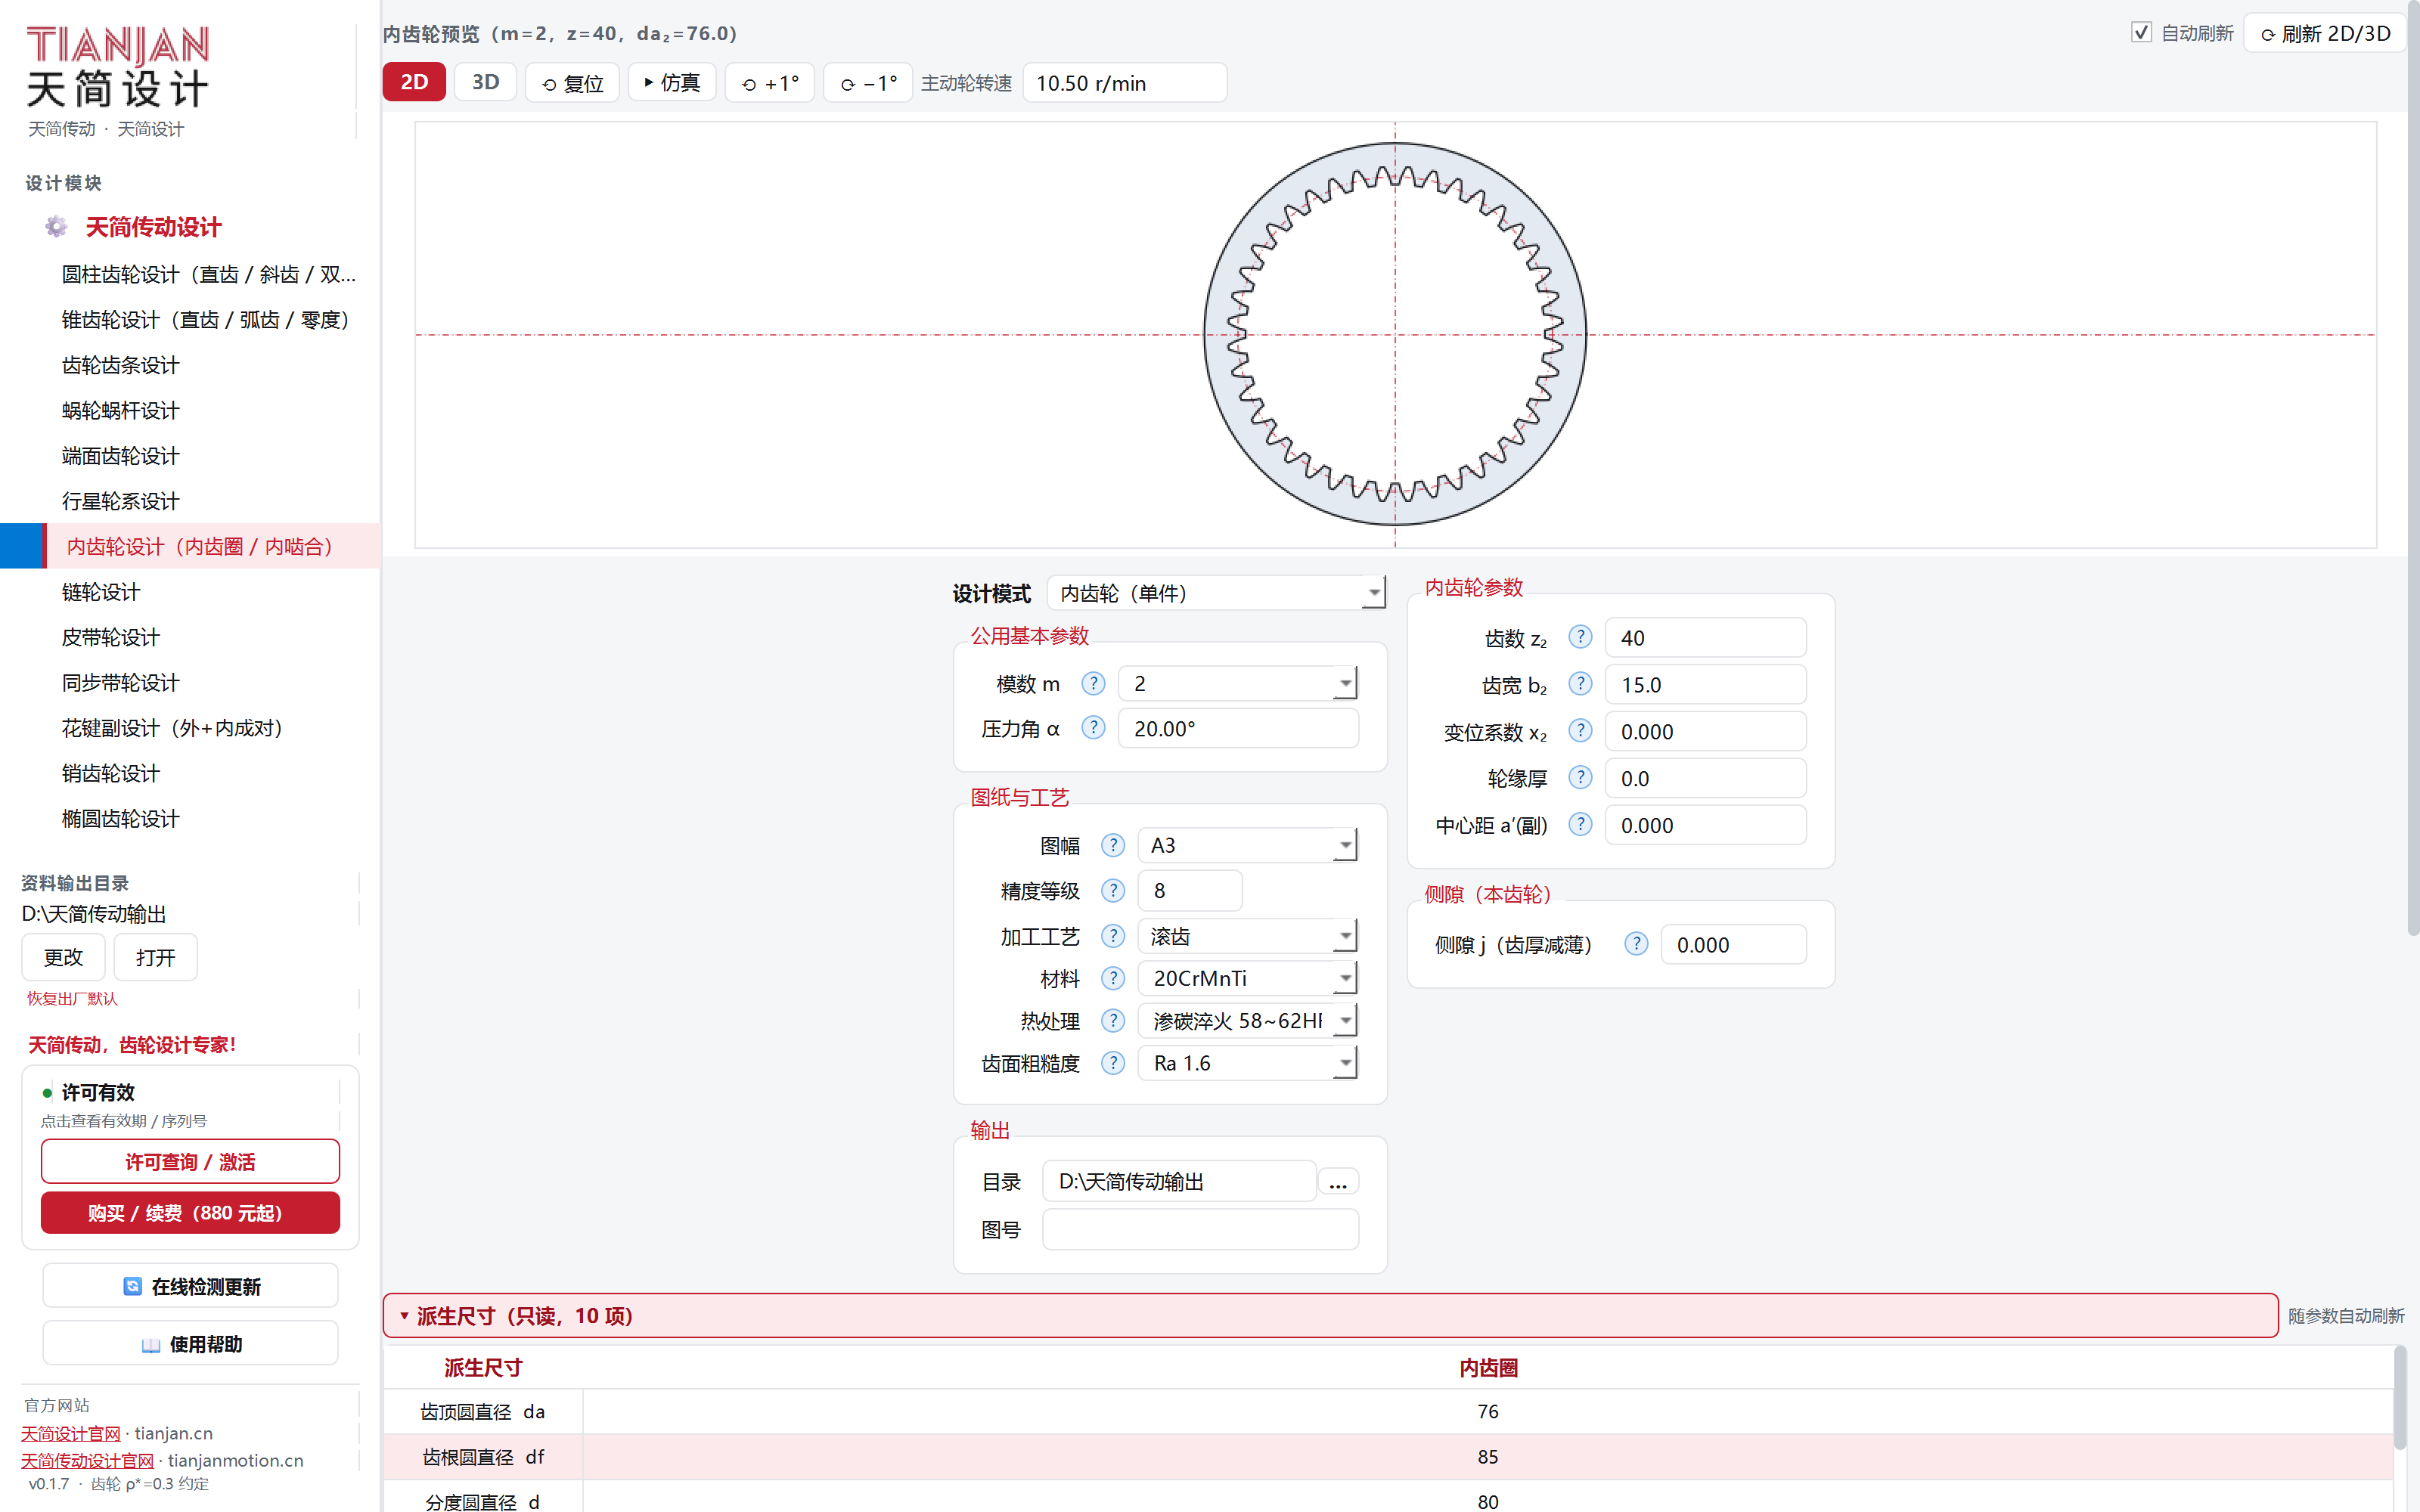
| 分组 | 参数 |
|---|---|
| 公用基本参数 | 模数 m、压力角 α。 |
| 内齿轮参数 | 齿数 z₂、齿宽 b₂、变位系数 x₂、轮缘厚(齿根到外圆的壁厚)、中心距 a′(副)。 |
| 小齿轮(配对) | 齿数 z₁、变位系数 x₁、齿宽 b₁、中心孔 ⌀、键槽宽、键槽深 t₁。 |
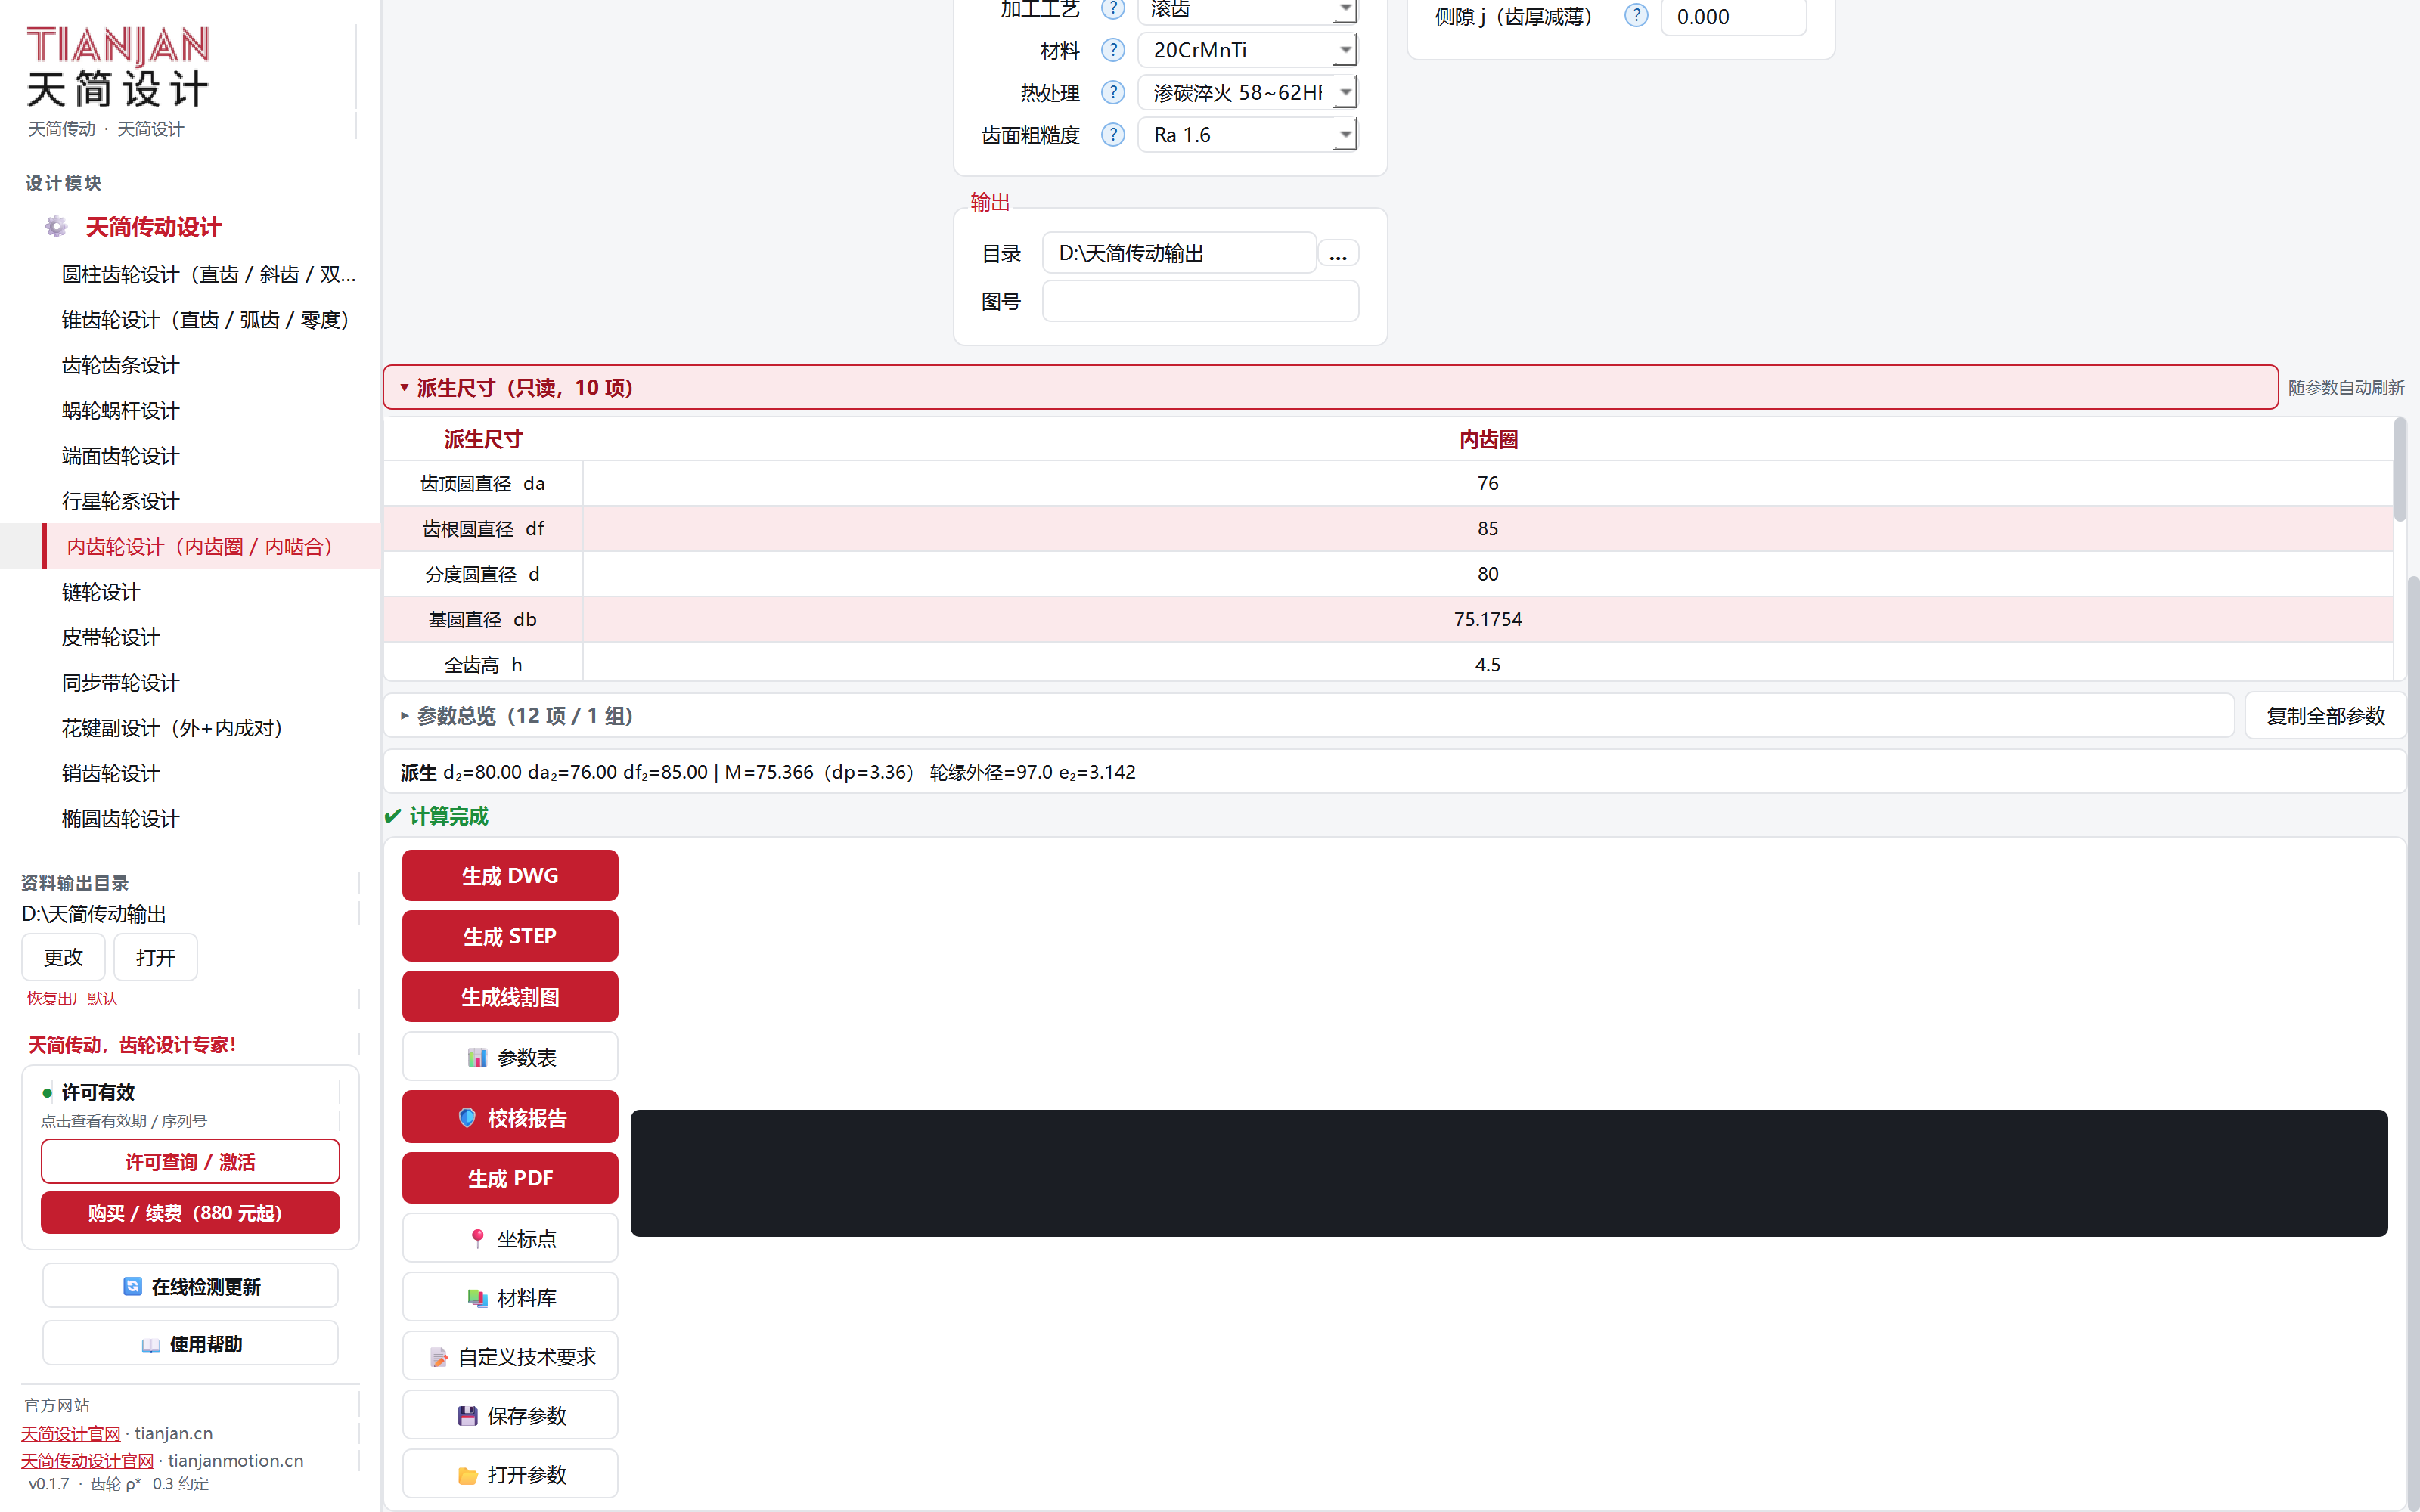
可导出:DWG、STEP、生成线割图、PDF、坐标点、参数表、校核报告、材料库。
用途:滚子链传动。链号覆盖 GB 常用系列(06B、08B、10B、12B、16B、20B、24B、28B、32B、40B)以及 25、35 等小链号。
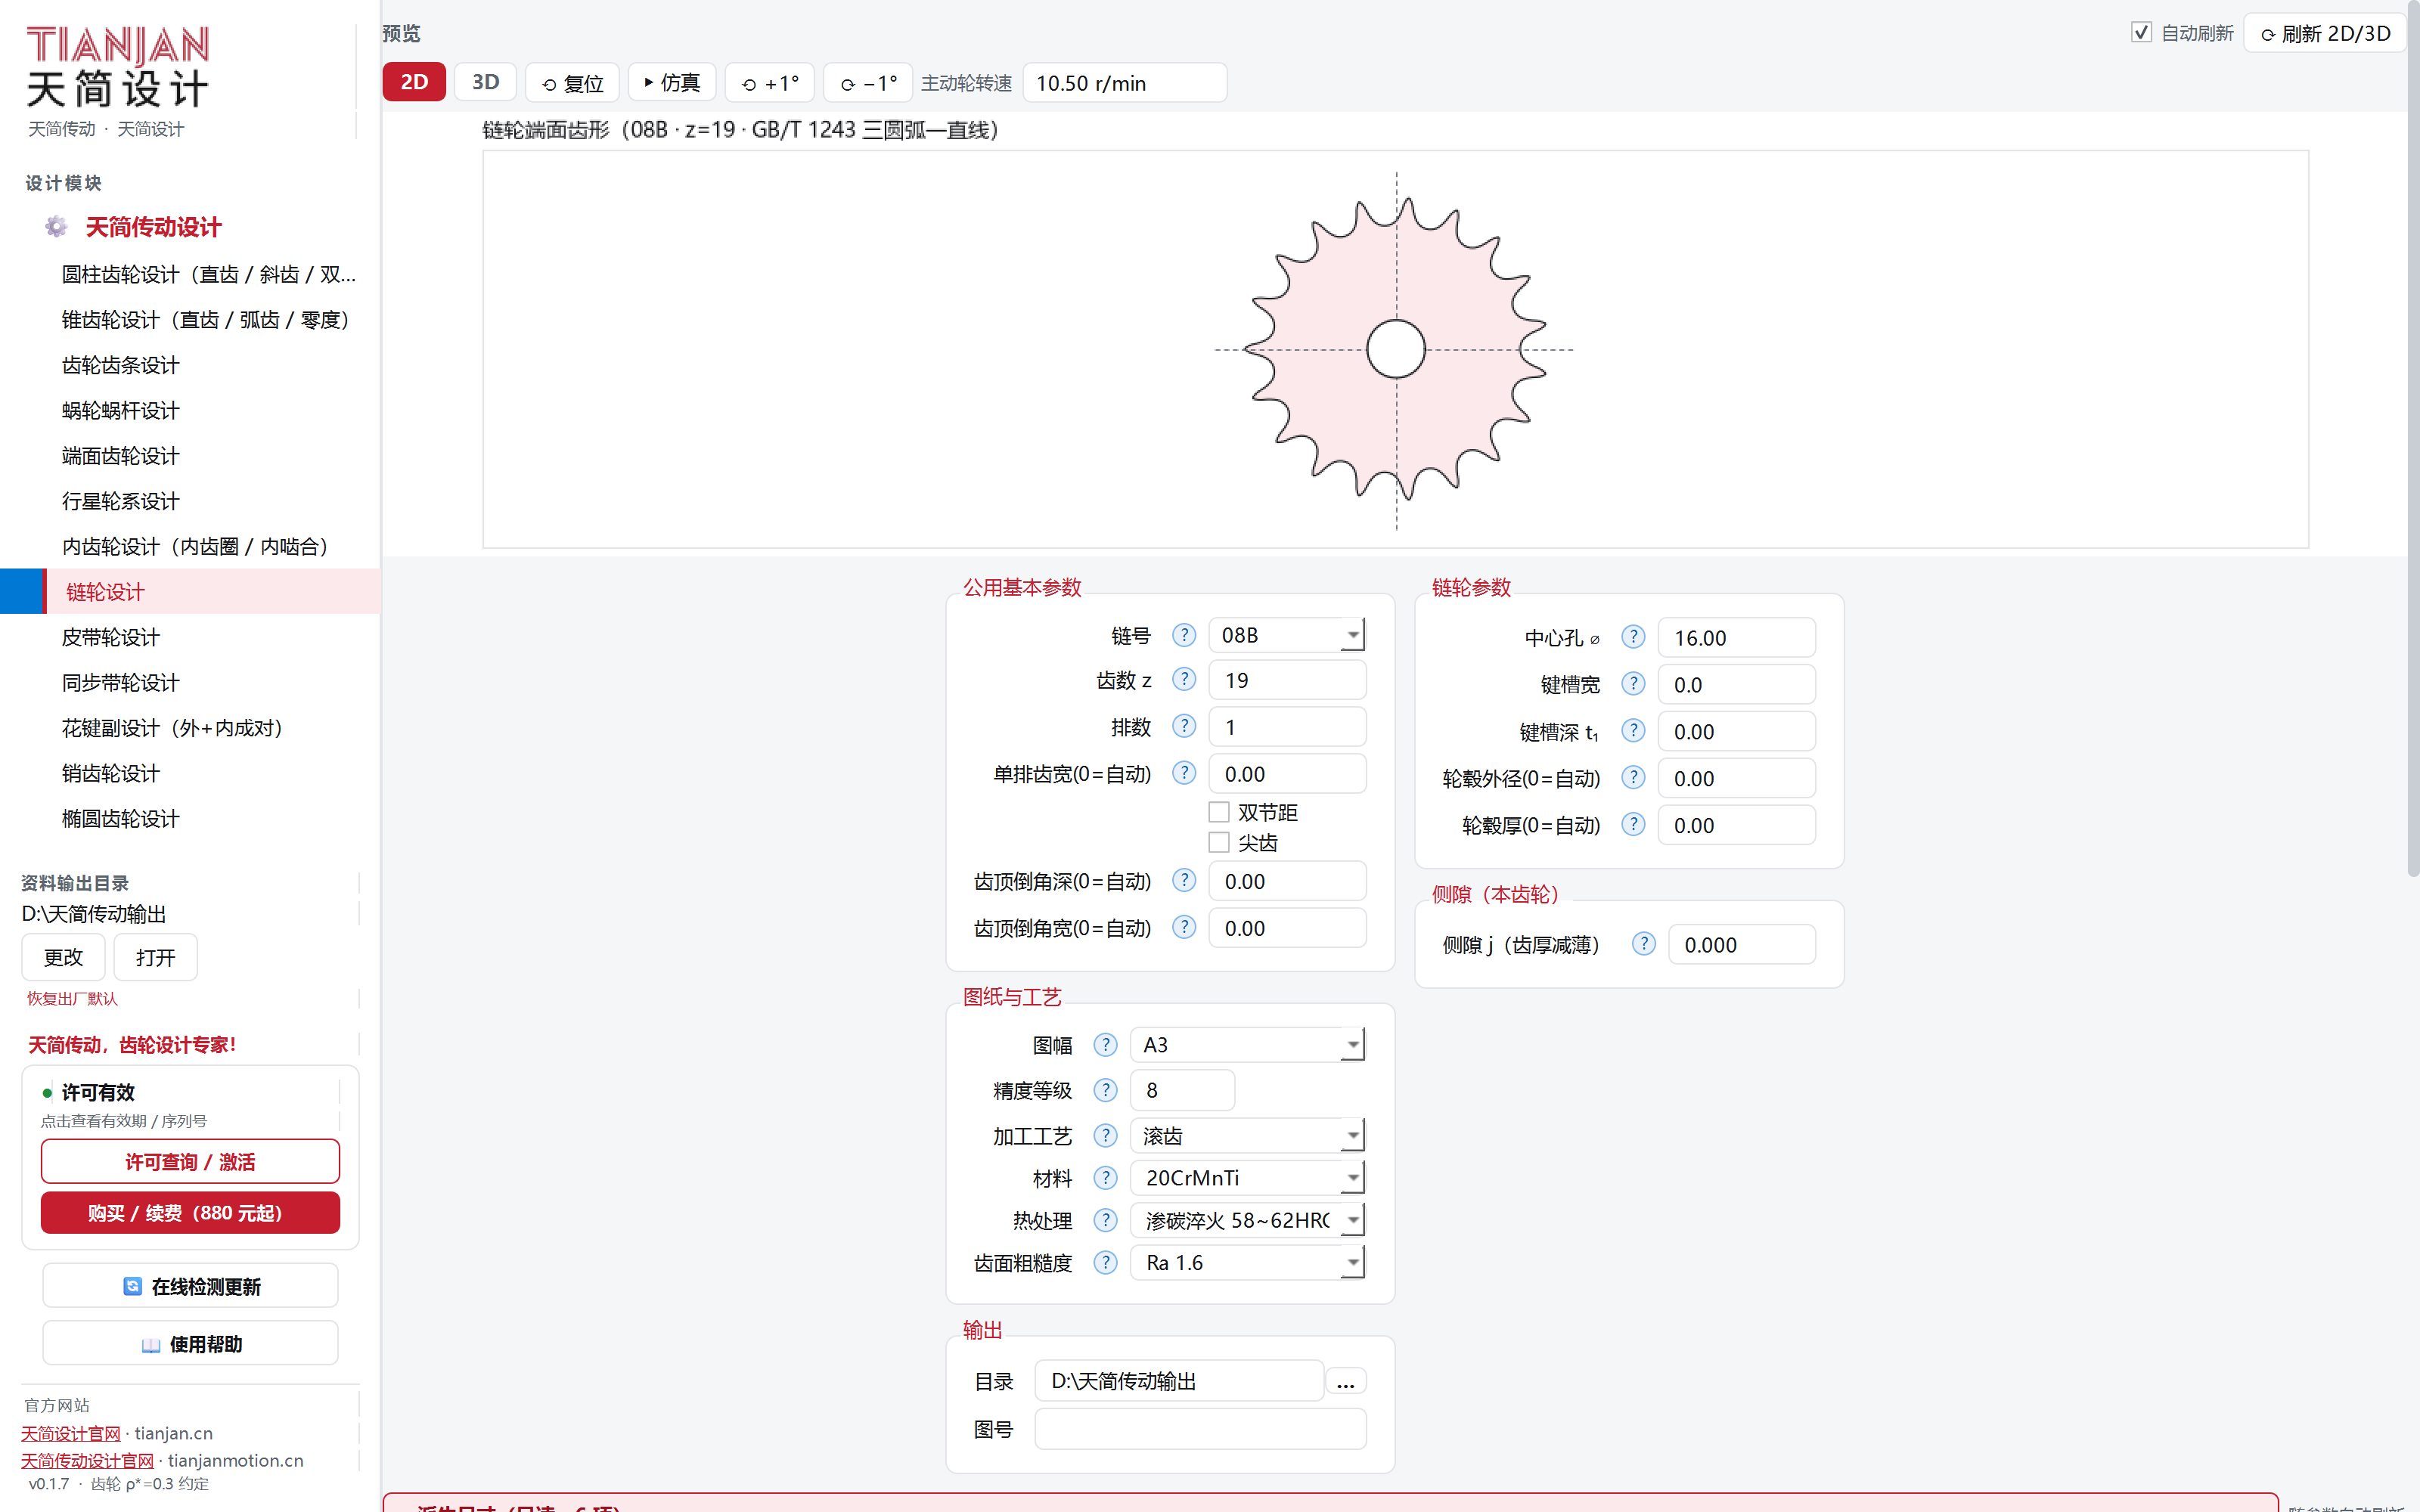
| 参数 | 说明 |
|---|---|
| 链号 | 选链号即确定节距 p、滚子直径 d₁ 等全部链条参数。本例 08B。 |
| 齿数 z | 本例 19。小链轮齿数不宜少于 17(低速可到 13)。 |
| 排数 | 单排 / 双排 / 三排。本例 1。 |
| 单排齿宽(0=自动) | 0 = 按链条内宽自动取。 |
| 双节距 | 勾选后按双节距链条(大节距)建模。 |
| 尖齿 | 勾选后齿顶做成尖齿(用于特殊啮合或定位)。 |
| 齿顶倒角深 / 宽(0=自动) | 齿顶两侧倒角,便于链条进入。0 = 按标准自动。 |
| 链轮参数:中心孔 ⌀ / 键槽宽 / 键槽深 t₁ | 轴孔与键槽。 |
| 轮毂外径 / 轮毂厚(0=自动) | 0 = 按链轮直径自动取轮毂尺寸。 |
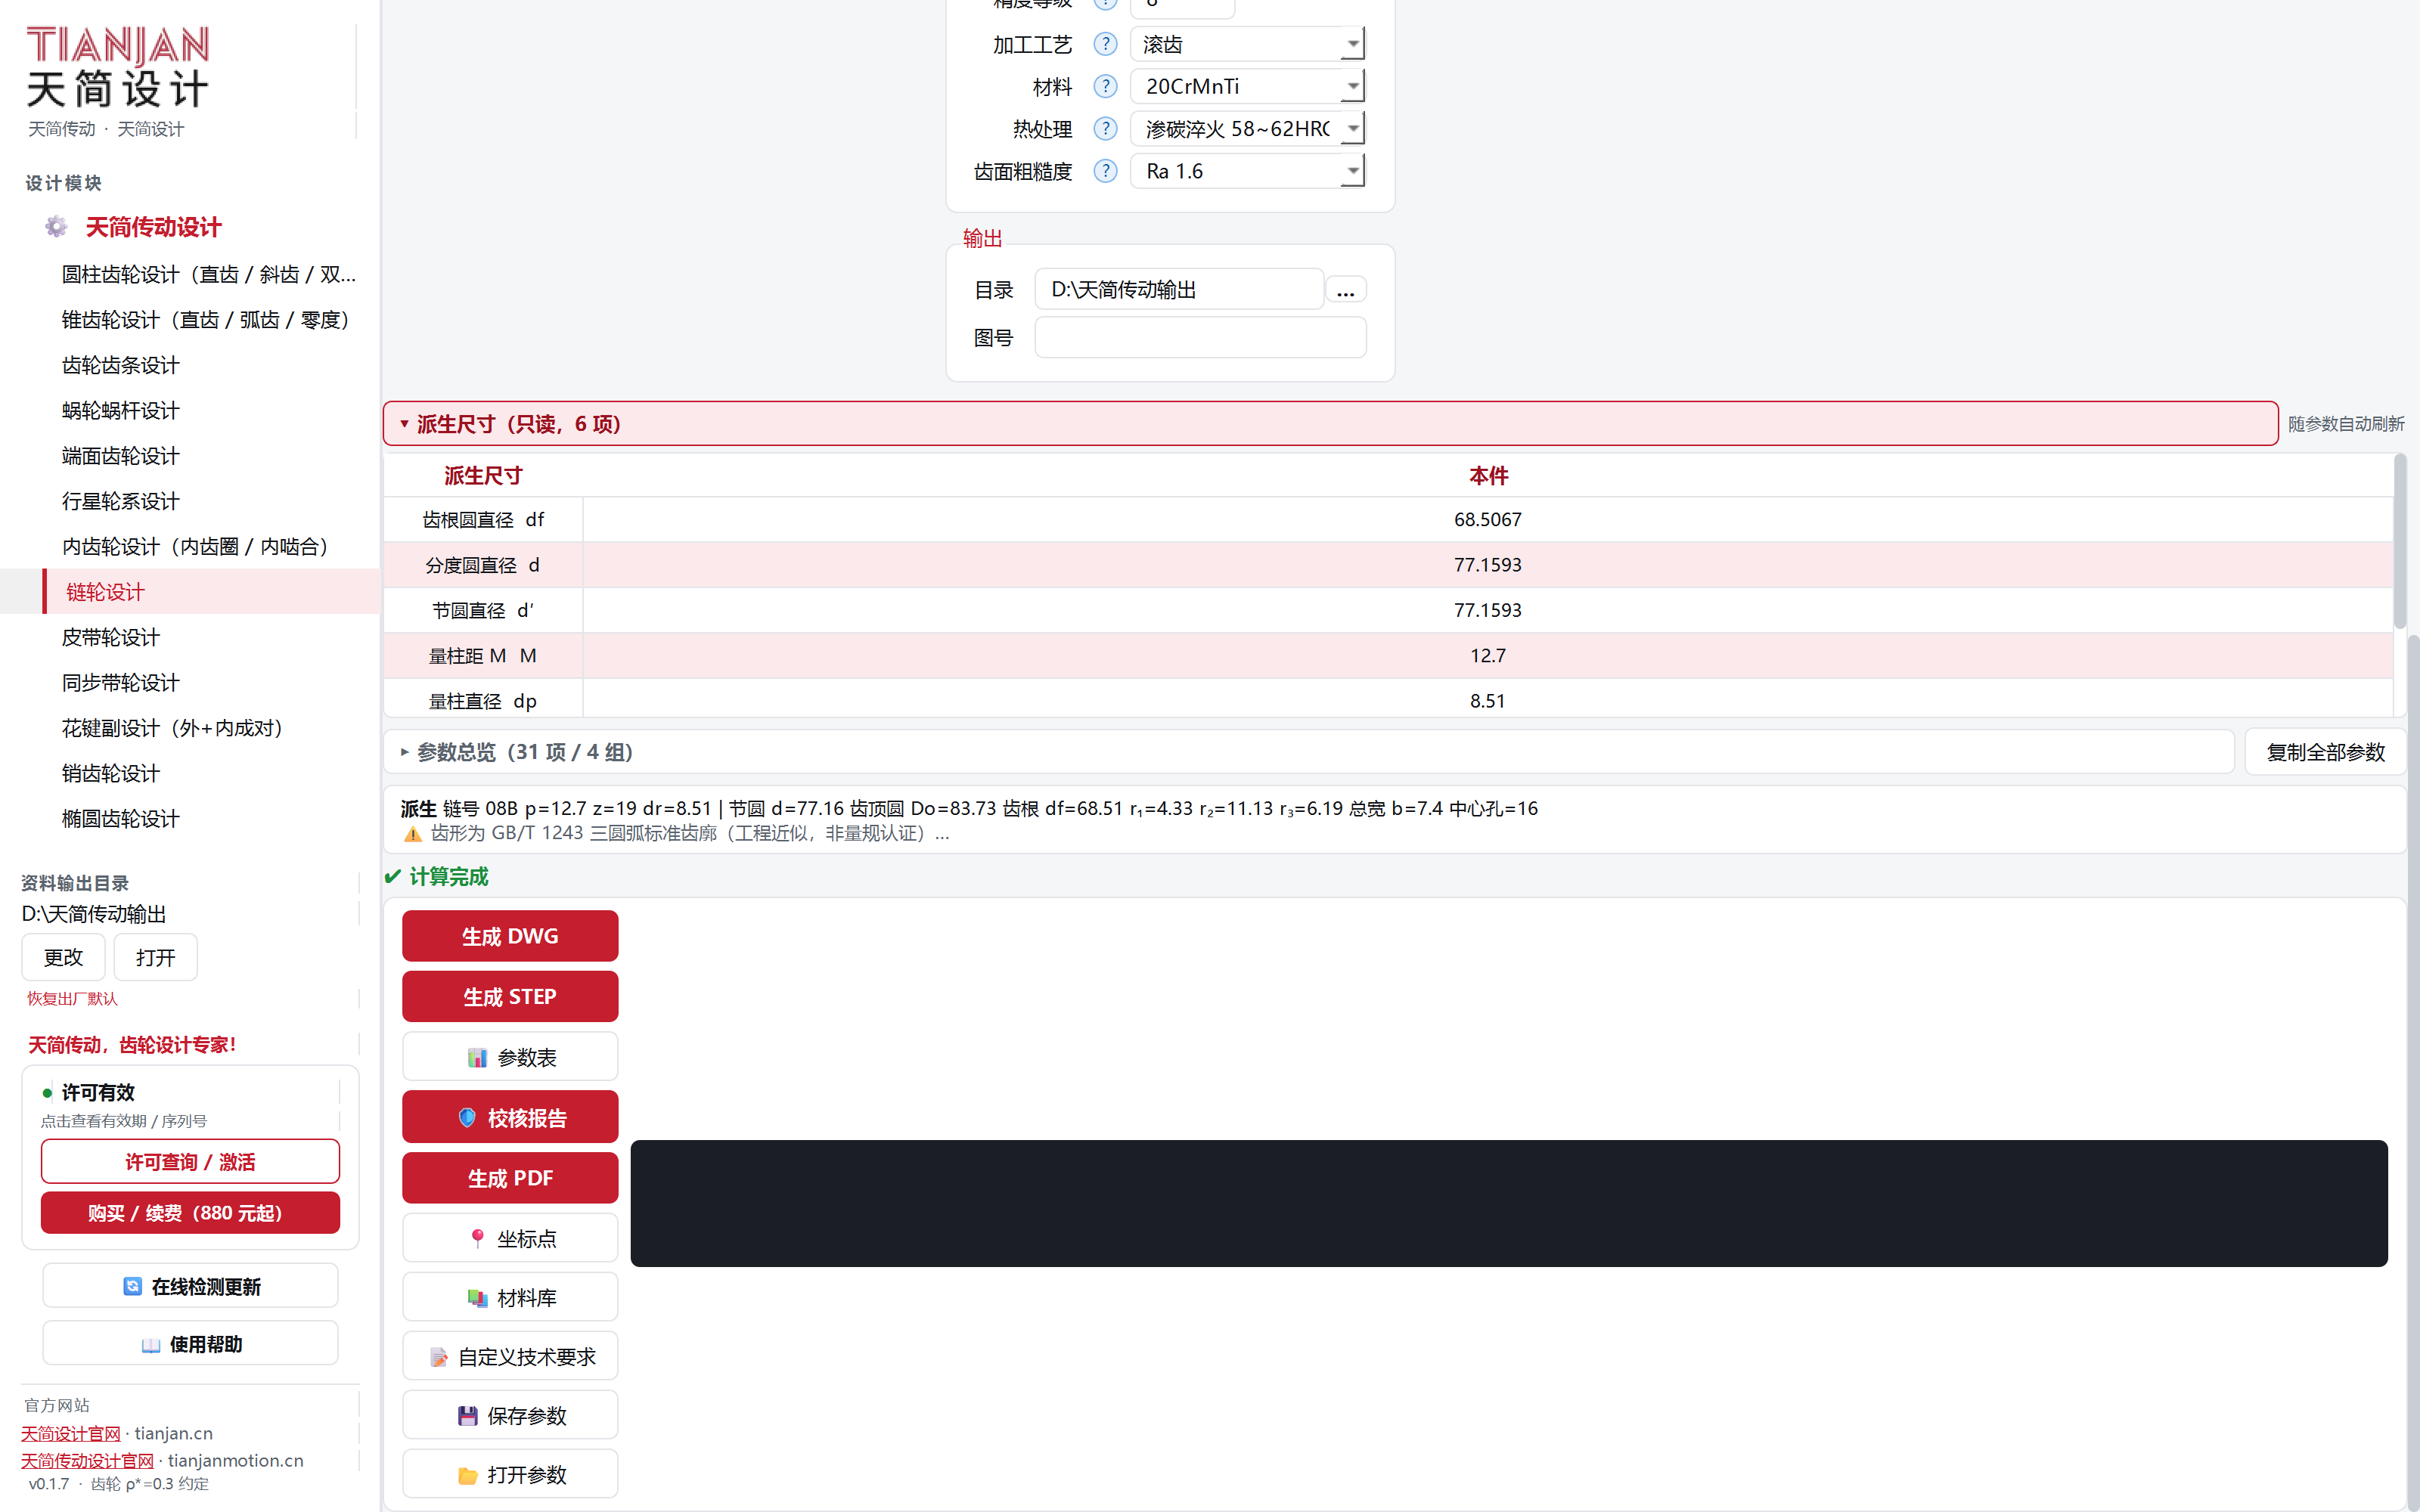
可导出:DWG、STEP、PDF、坐标点、参数表、校核报告、材料库。
用途:V 带 / 窄 V 带传动。槽型覆盖 Y、Z、A、B、C、D、E 与 SPZ、SPA、SPB、SPC。
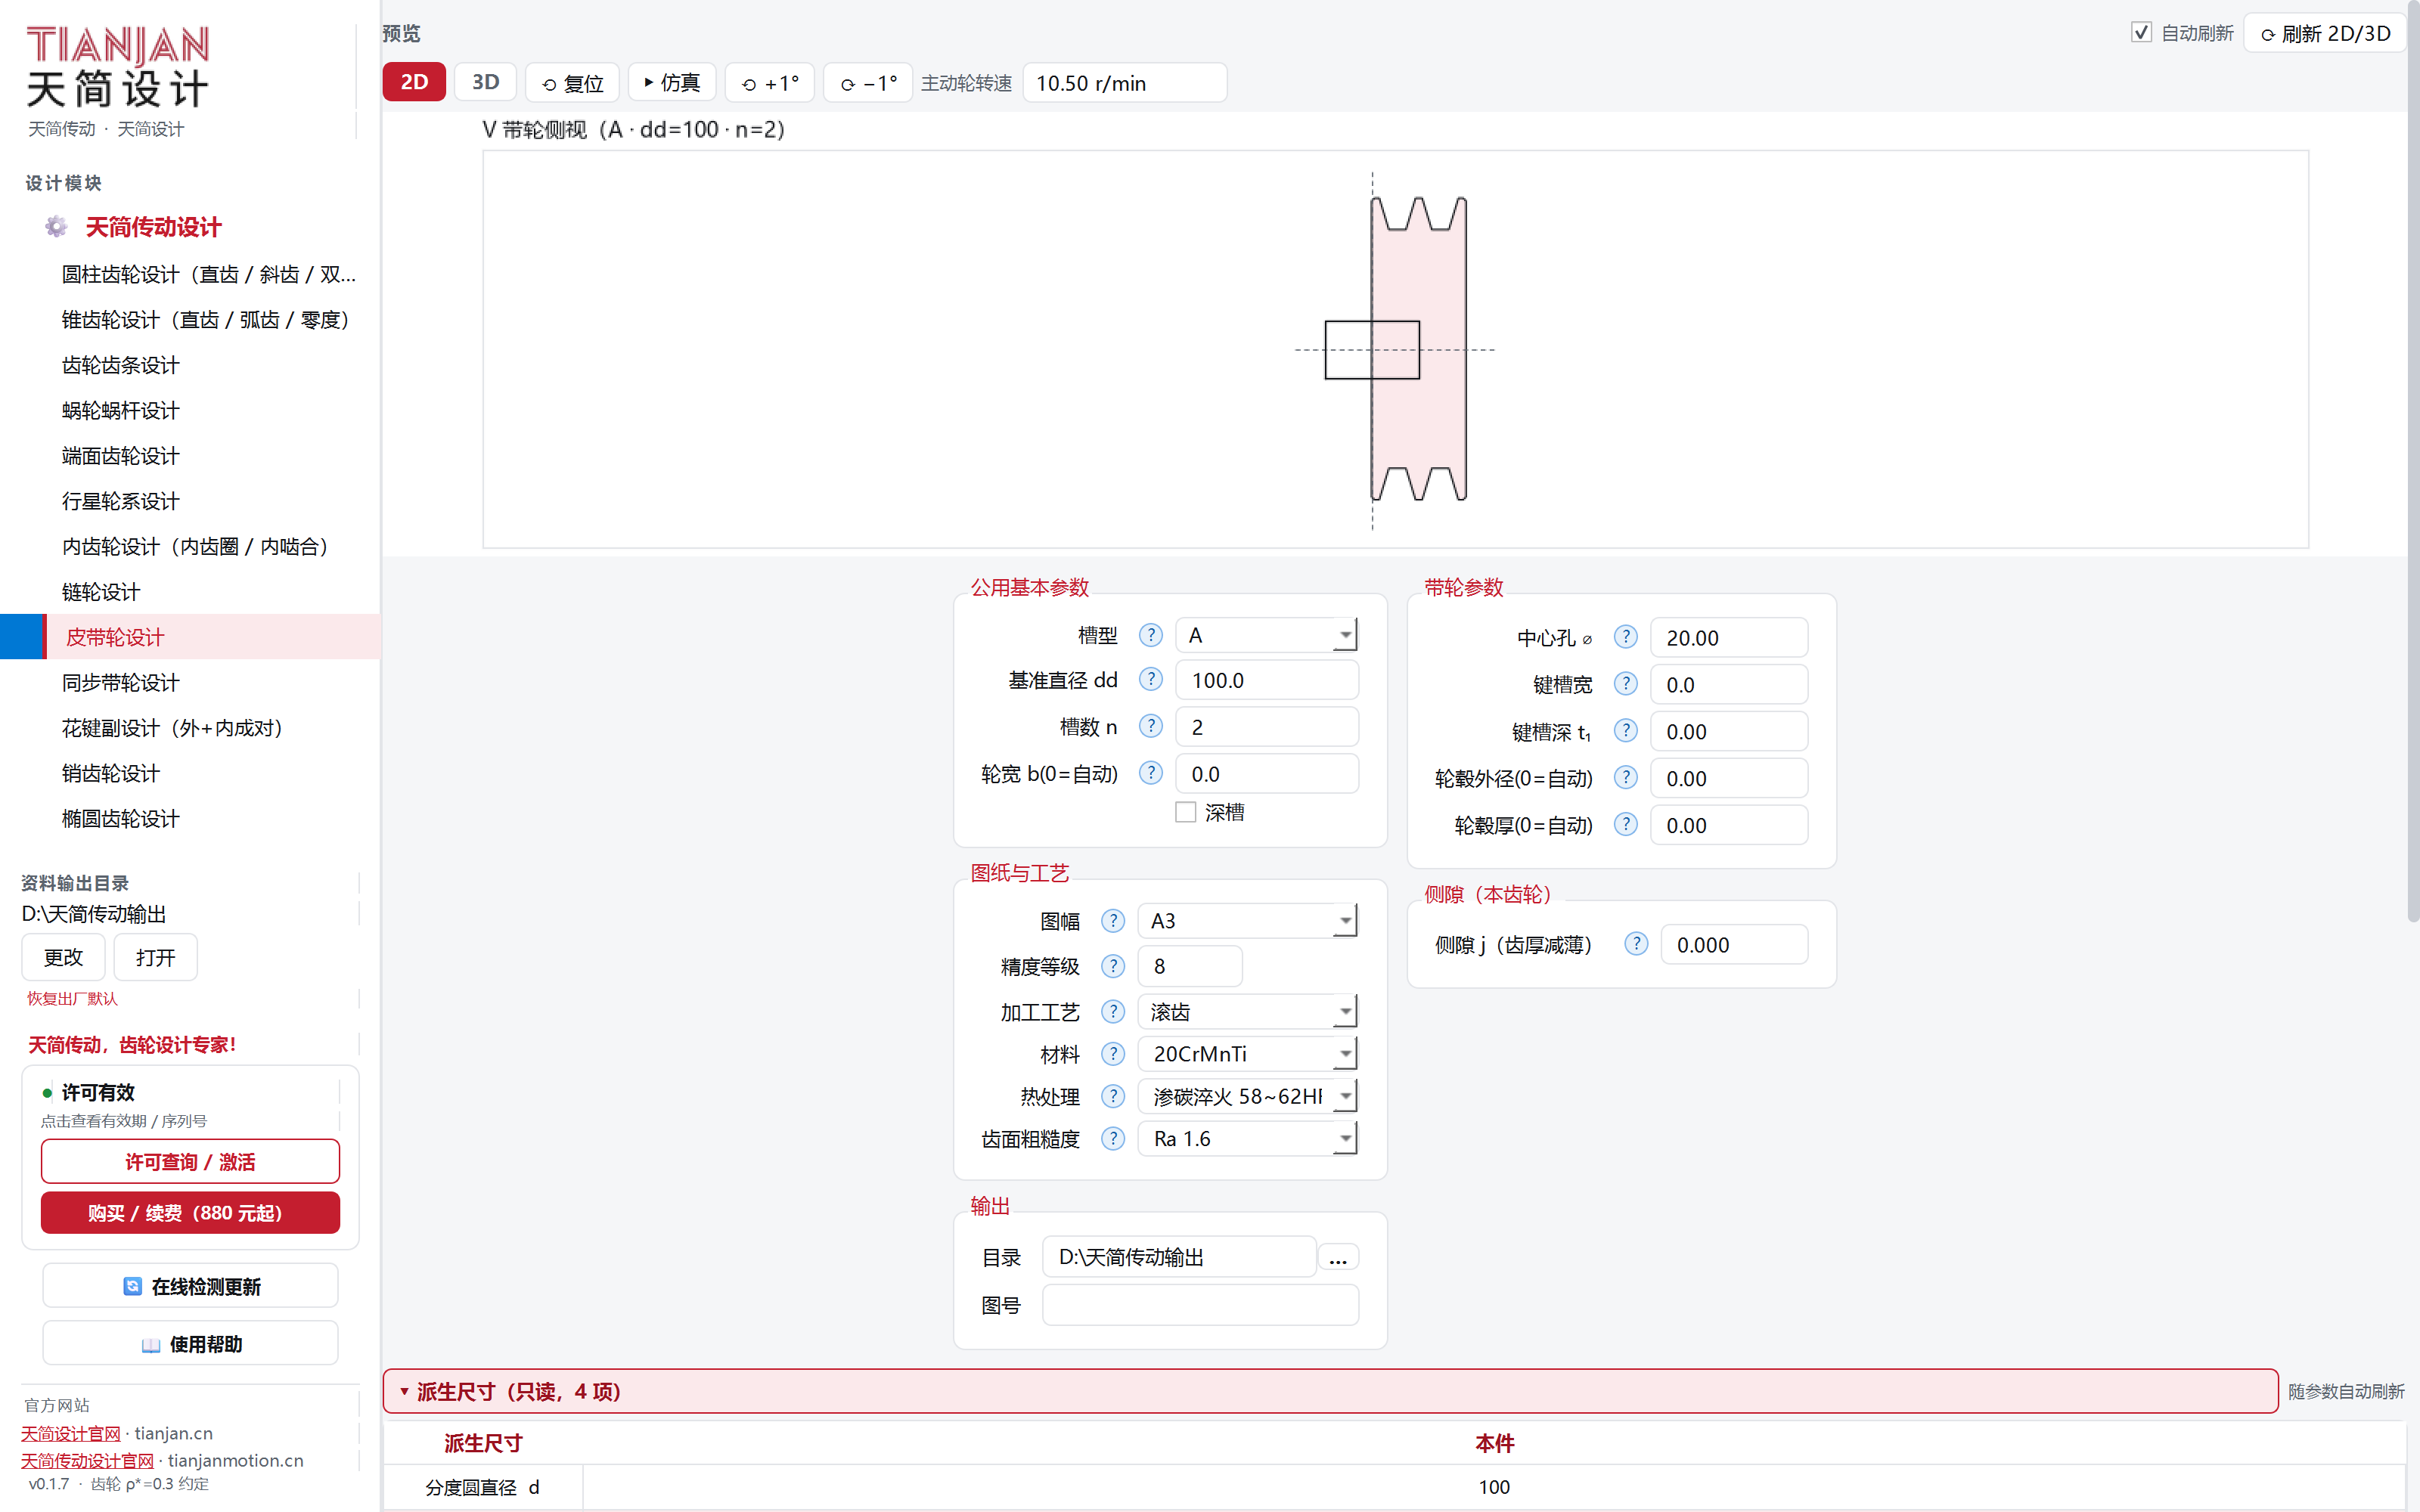
| 参数 | 说明 |
|---|---|
| 槽型 | Y / Z / A / B / C / D / E / SPZ / SPA / SPB / SPC。本例 A。槽型决定槽形角与槽深。 |
| 基准直径 dd | 带轮的基准直径(不是外径)。传动比按 dd 计算。 |
| 槽数 n | 几根带。 |
| 轮宽 b(0=自动) | 0 = 按槽数与槽间距自动算。 |
| 深槽 | 勾选后加深槽底(增大包角或容纳磨损)。 |
| 带轮参数:中心孔 ⌀ / 键槽宽 / 键槽深 t₁ | 轴孔与键槽。 |
| 轮毂外径 / 轮毂厚(0=自动) | 0 = 自动。 |
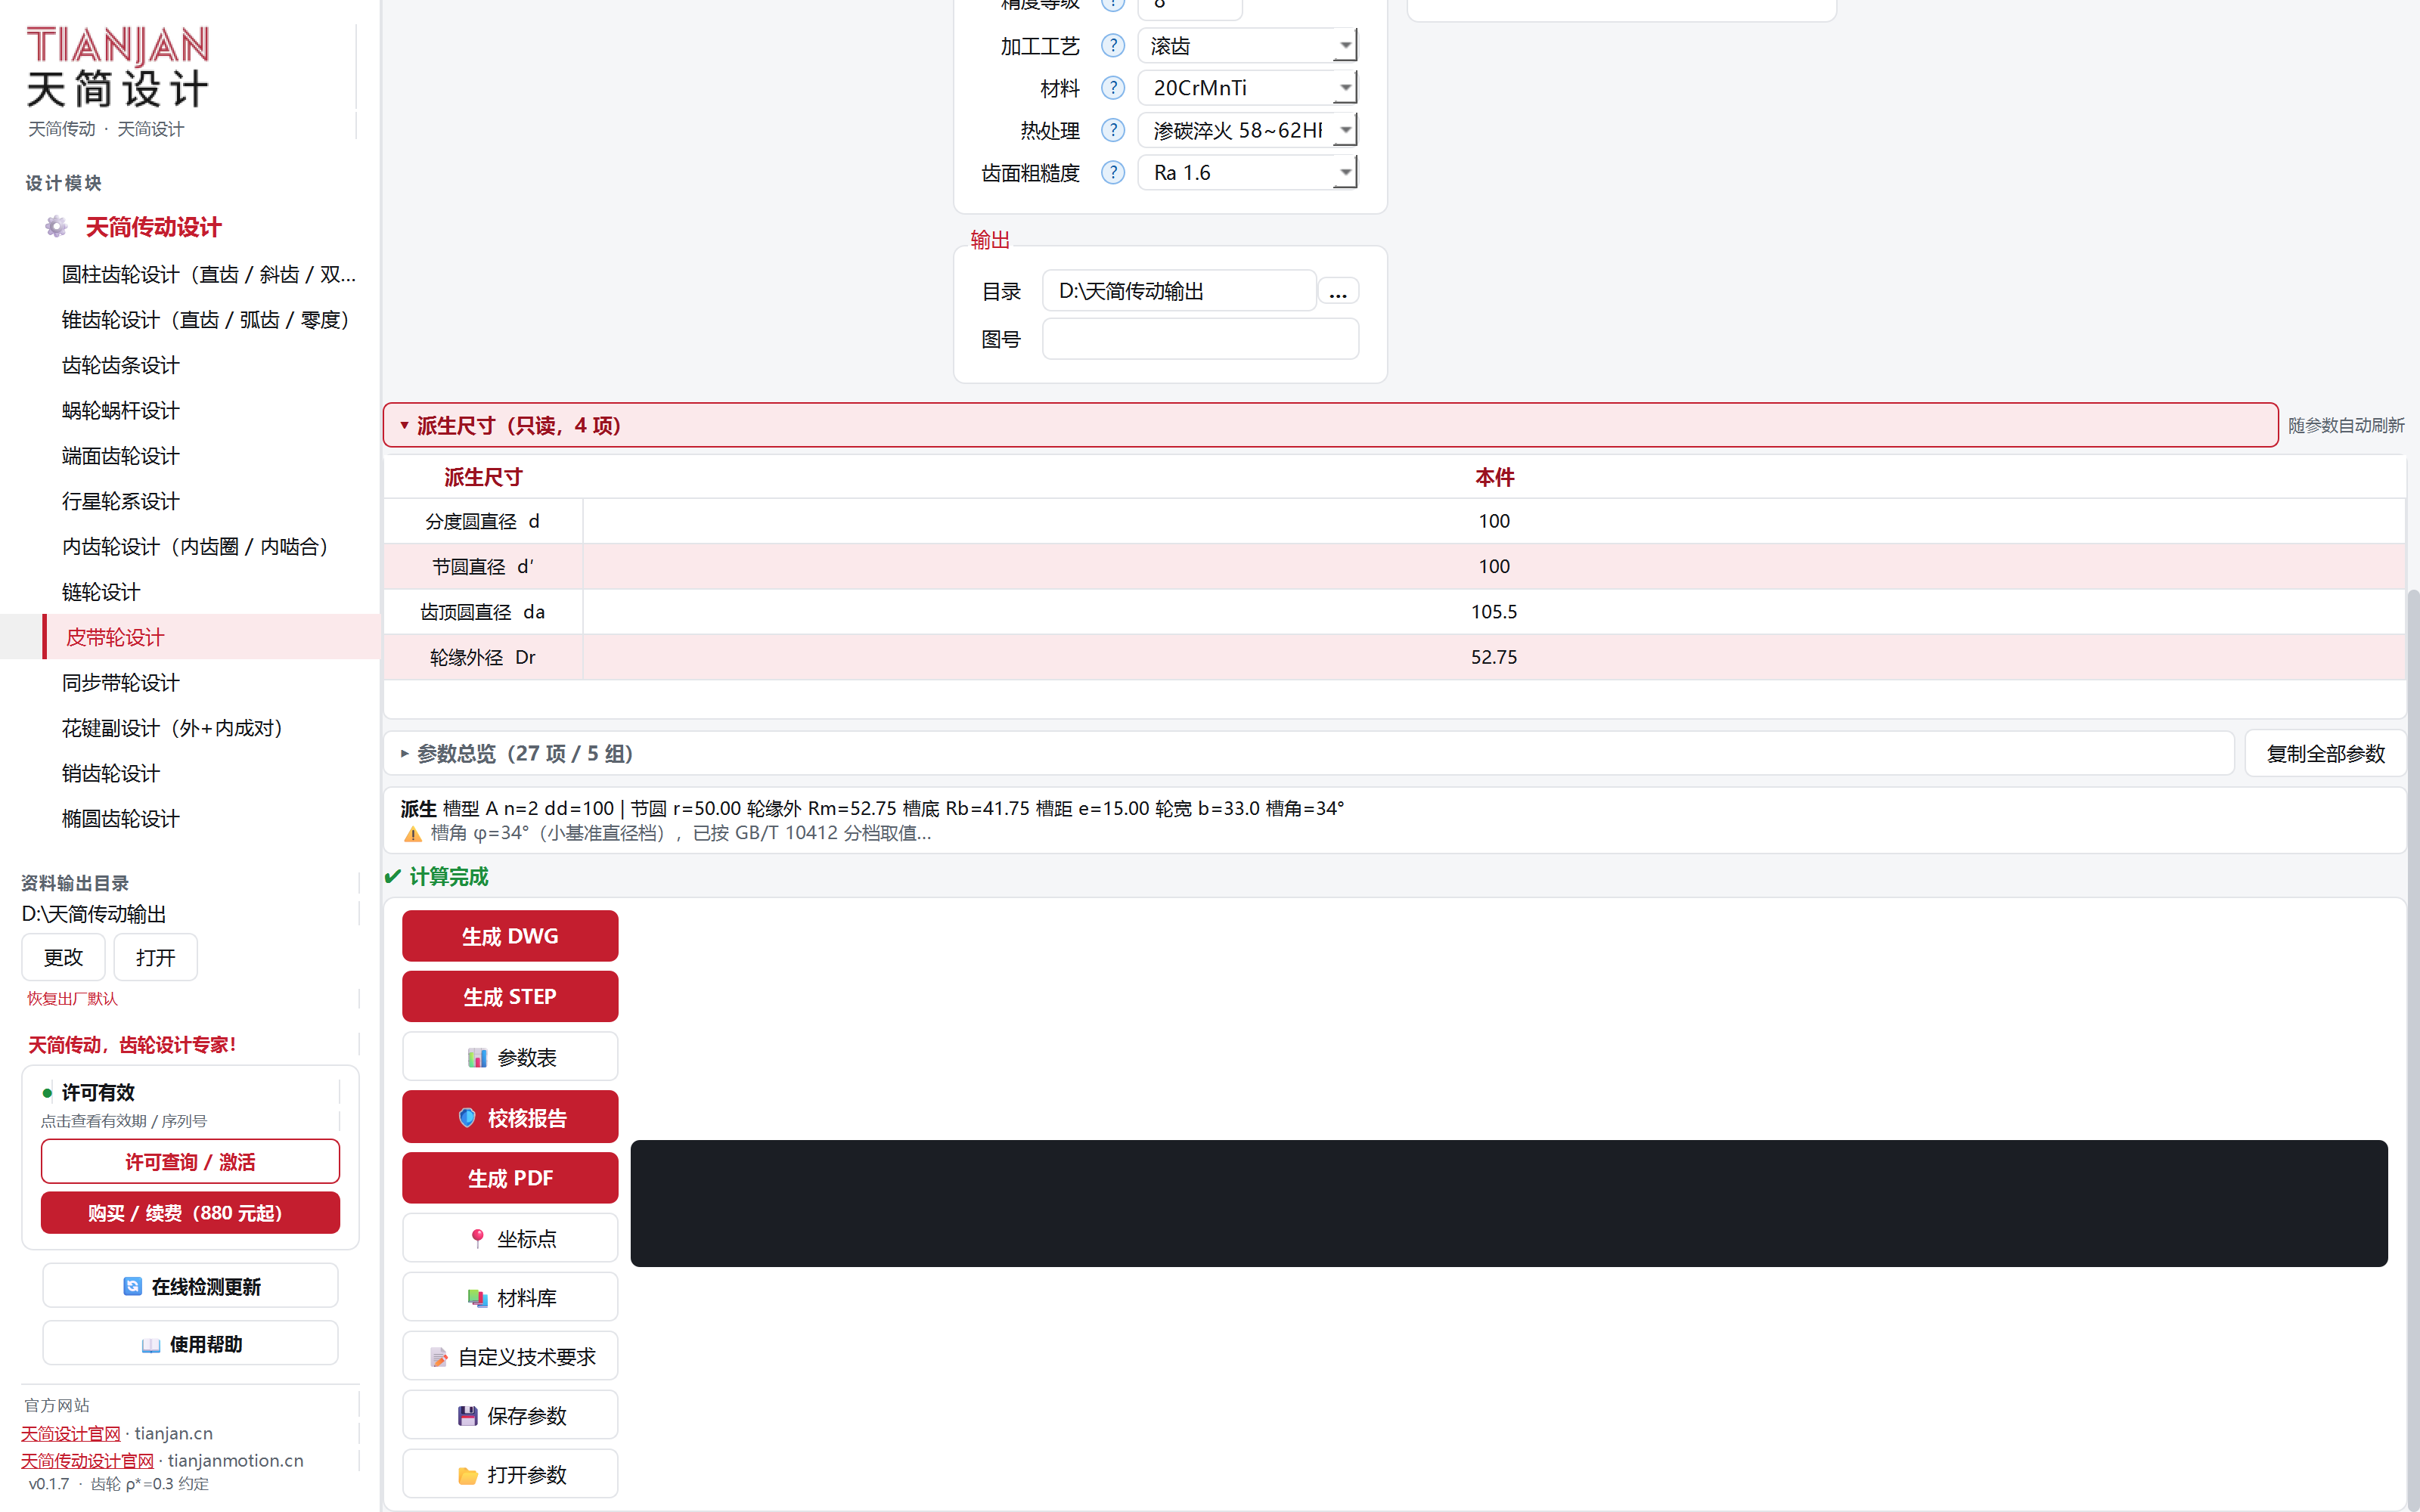
可导出:DWG、STEP、PDF、坐标点、参数表、校核报告、材料库。
用途:同步带传动(无滑差)。齿型覆盖 HTD 3M/5M/8M/14M、GT 2GT/3GT/5GT/8GT、梯形 MXL/XL/L/H。
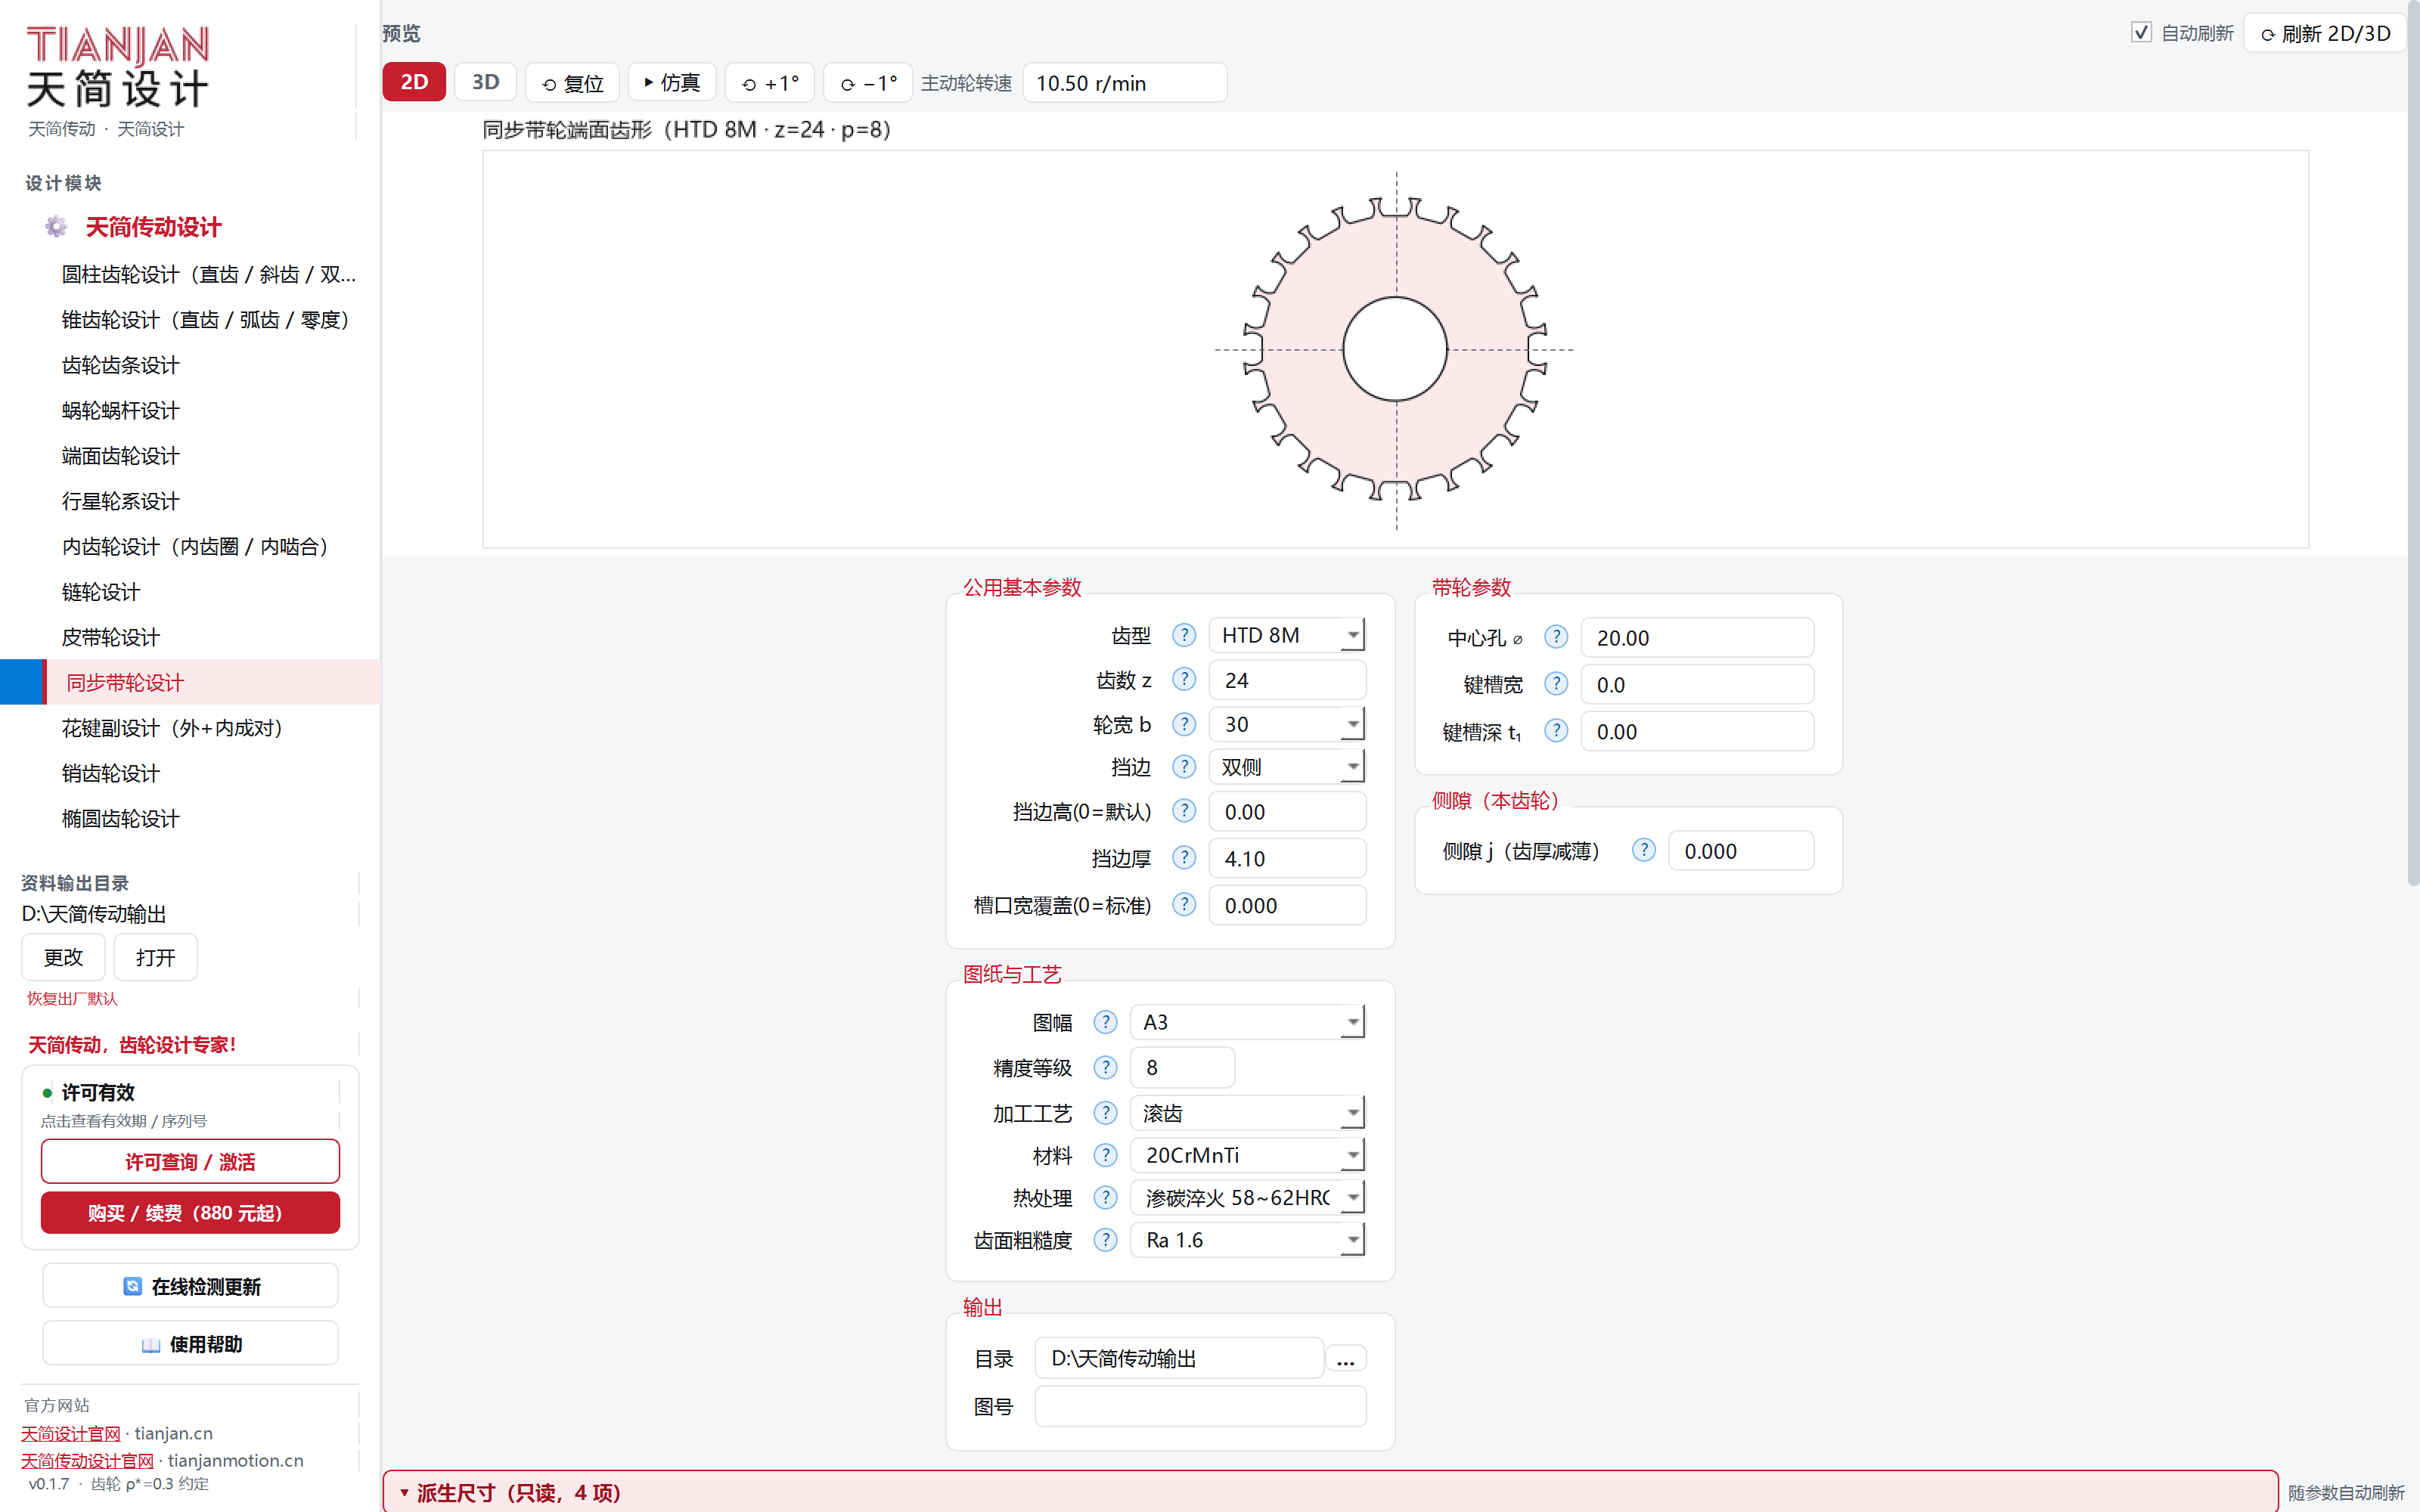
| 参数 | 说明 |
|---|---|
| 齿型 | HTD(圆弧齿)/ GT(GT 齿形)/ 梯形(MXL、XL、L、H)。本例 HTD 8M。齿型决定齿形与节距。 |
| 齿数 z | 本例 30。节圆直径 = 节距 × z / π。 |
| 轮宽 b | 本例 30(下拉 20 / 30 / 50 / 85 或手输)。 |
| 挡边 | 无挡边 / 单侧 / 双侧。本例双侧。 |
| 挡边高(0=默认)/ 挡边厚 | 0 = 按齿型标准取。 |
| 槽口宽覆盖(0=标准) | 0 = 标准槽口;填值可覆盖默认开口宽度。 |
| 带轮参数:中心孔 ⌀ / 键槽宽 / 键槽深 t₁ | 轴孔与键槽。 |
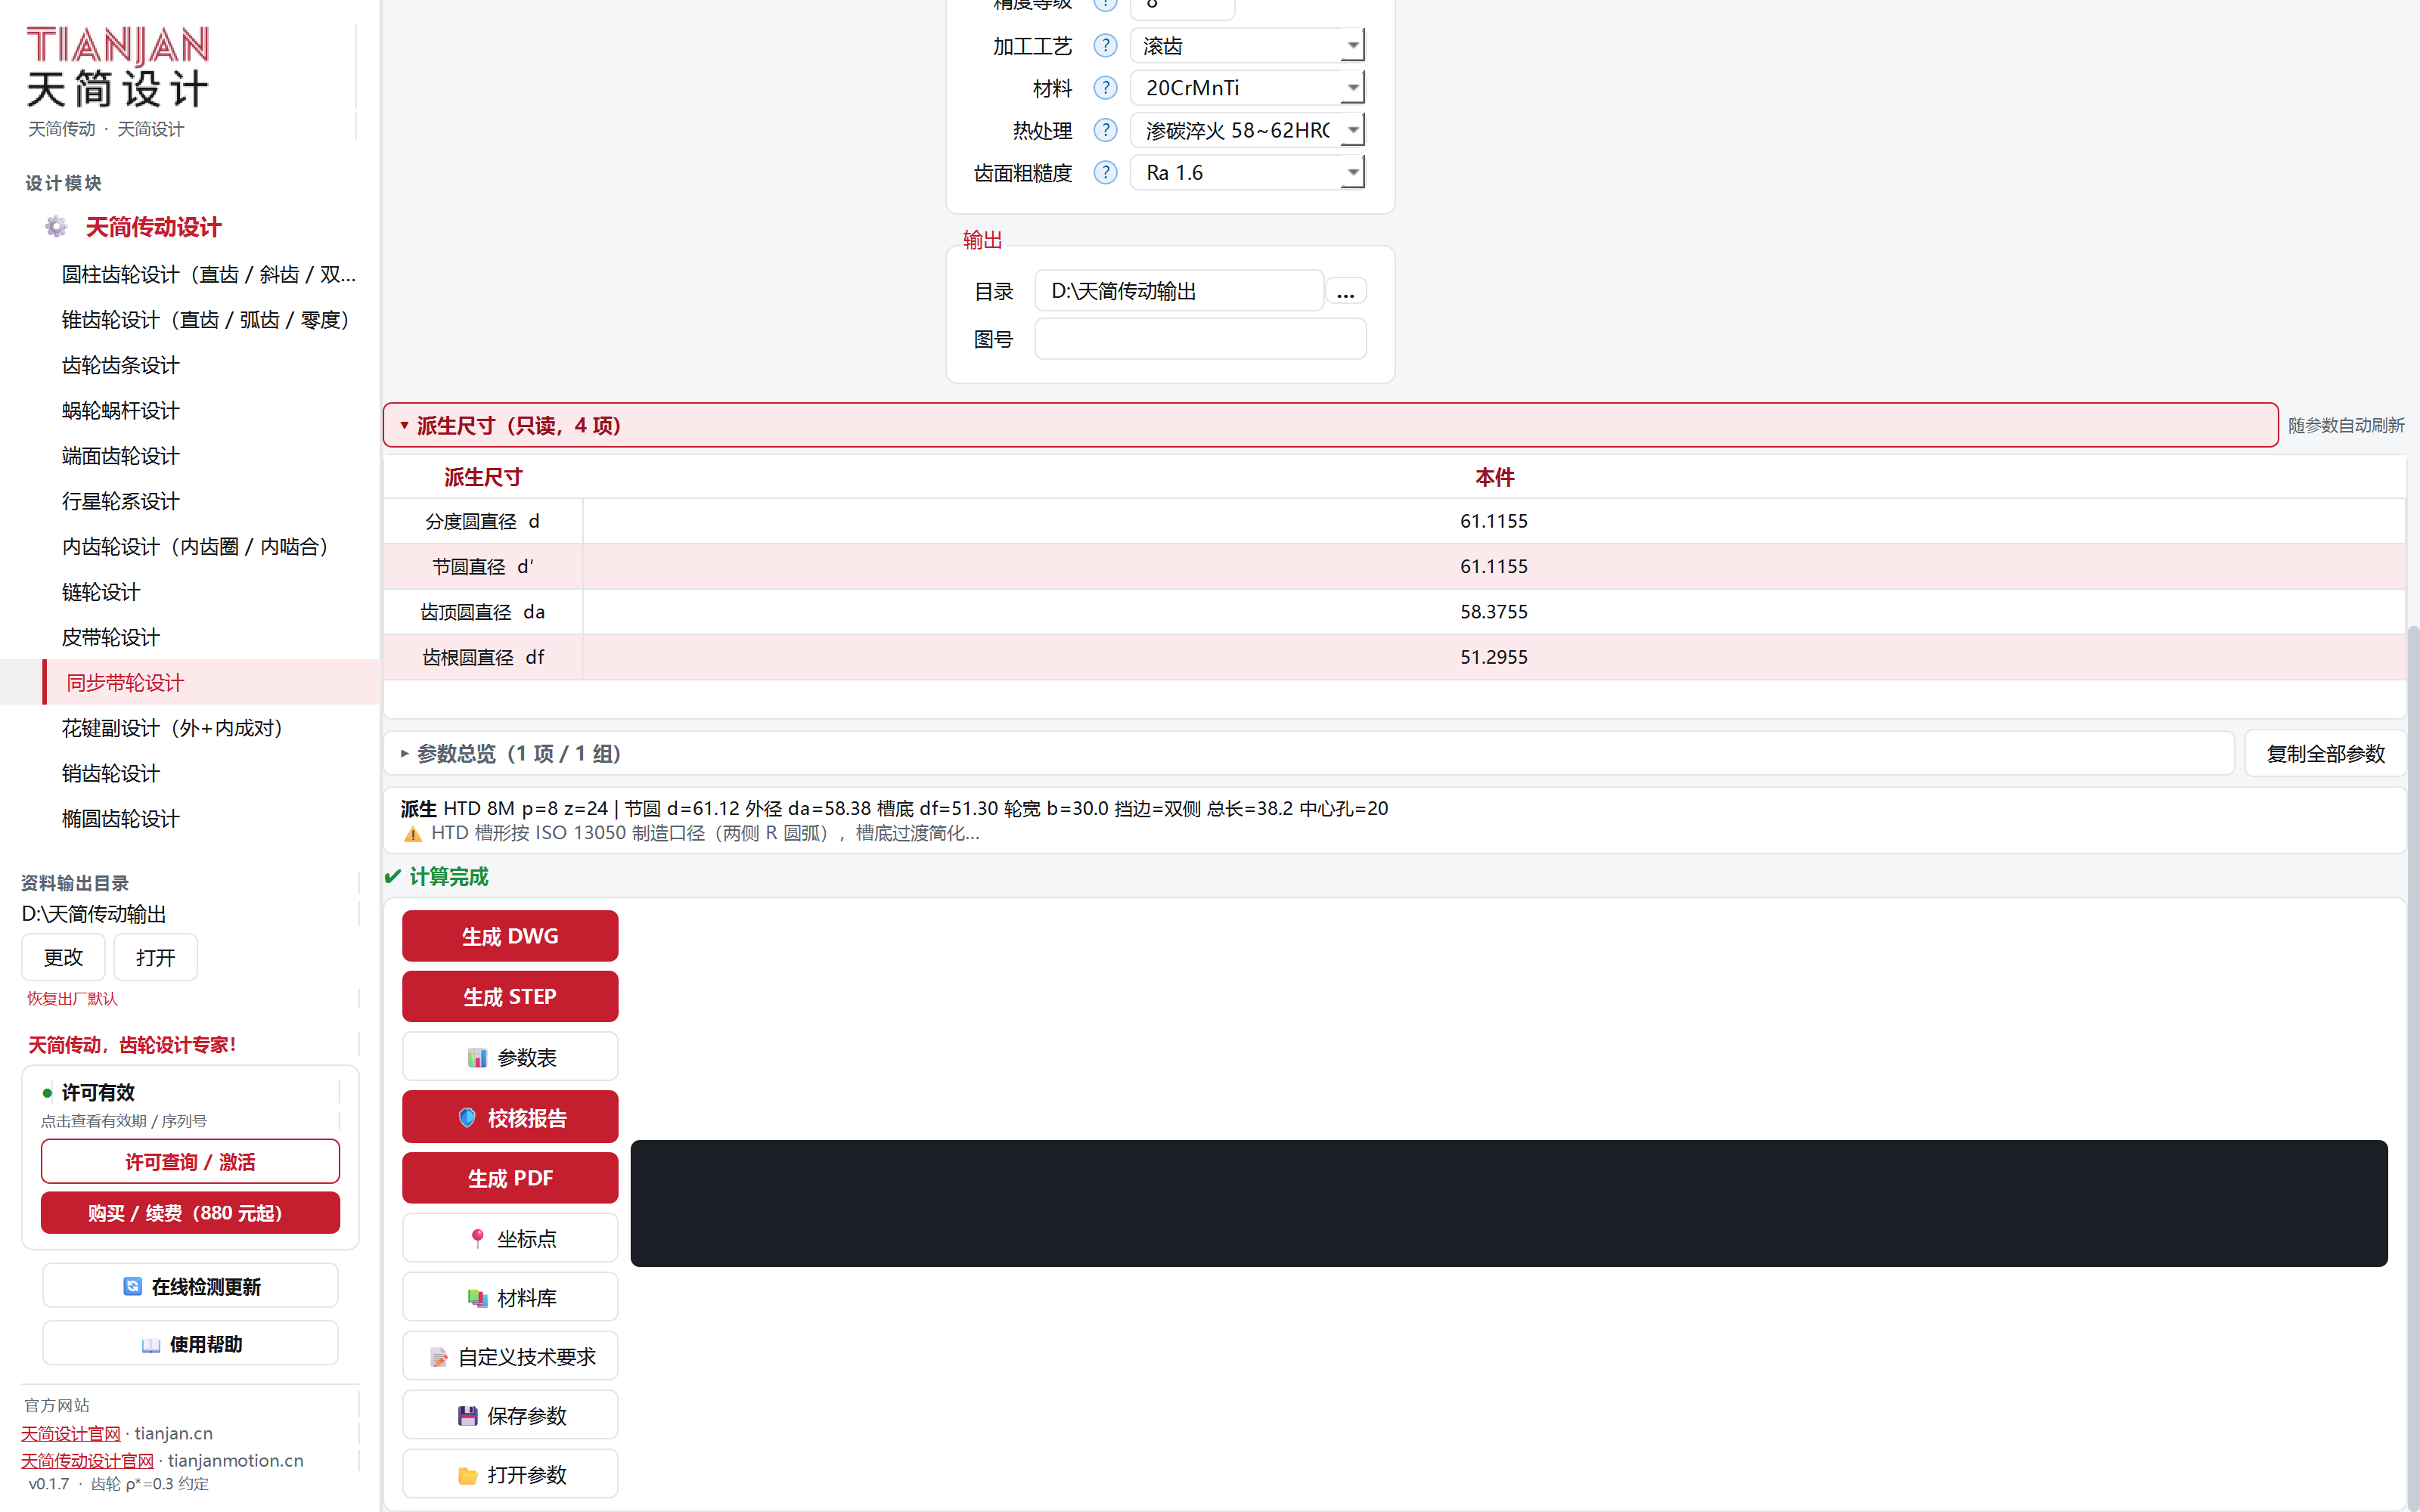
可导出:DWG、STEP、PDF、坐标点、参数表、校核报告、材料库。
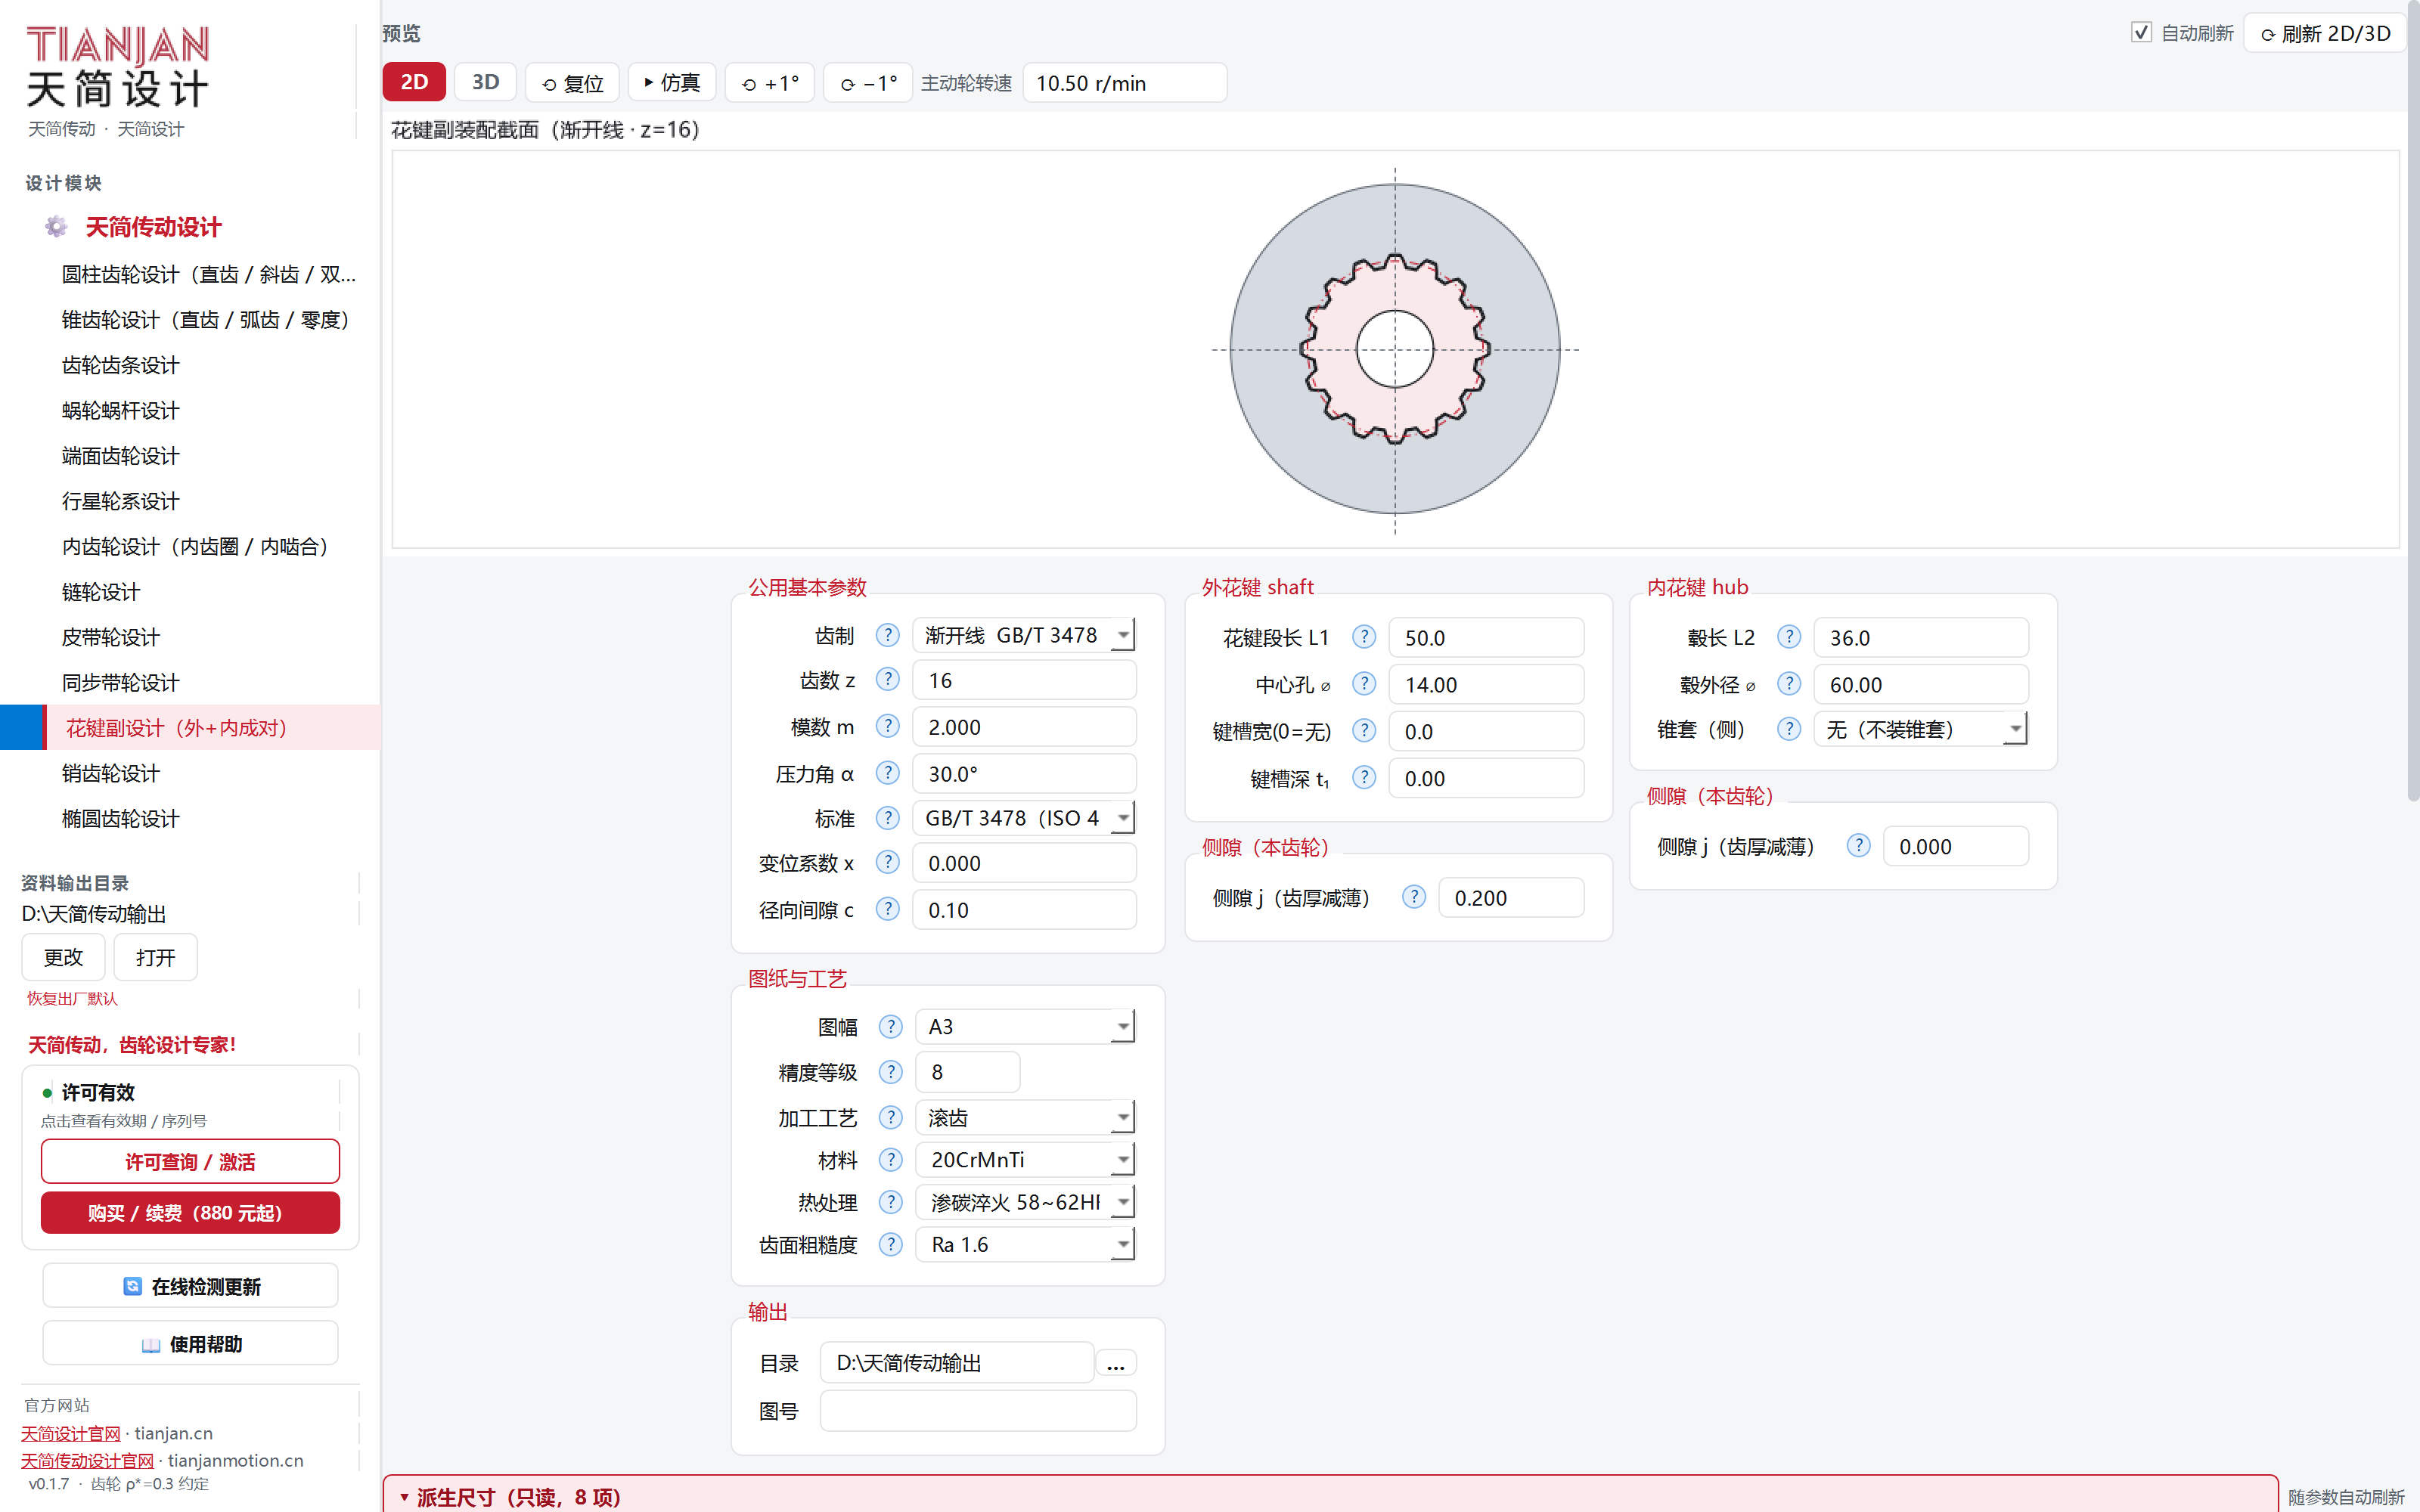
用途:轴与轮毂的定心连接。支持渐开线花键(GB/T 3478 / ISO 4156 / DIN 5480 / ANSI B92.1) 与矩形花键(GB/T 1144),一次出「外花键 + 内花键」成对图。
| 参数 | 说明 |
|---|---|
| 齿制 | 渐开线 GB/T 3478 或 矩形 GB/T 1144。切换后下面的参数组整体换掉。 |
| 渐开线:齿数 z / 模数 m / 压力角 α | 本例 z=16、m=2.000、α=30.0°(渐开线花键常用 30° 压力角)。 |
| 渐开线:标准 | GB/T 3478(ISO 4156) / DIN 5480 / ANSI B92.1。 |
| 渐开线:变位系数 x / 径向间隙 c | 本例 x=0.000、c=0.10。 |
| 矩形:公差等级 / 大径 D / 小径 d / 径节 DP | 矩形花键按大径定心或小径定心。 |
| 矩形:轴偏差系列 | v / u / t / s / r / p / n / m / k / j / h / g(本例 v)。 |
| 矩形:配合 / 键宽 B | 配合方式与键宽。 |
| 矩形:齿根形式 | 平齿根 FLAT / 圆齿根 FILLET。圆齿根应力集中小。 |
| 矩形:齿根高(工艺) | 下拉给出工艺对应值:拉削 0.55m / 滚齿 0.60m / 铣-拉 0.65m / 冷打 0.84m。 |
| 矩形:齿侧配合 | 齿侧配合 SIDE / 大径配合 MAJOR DIA。 |
| 分组 | 参数 |
|---|---|
| 外花键 shaft | 花键段长 L1(本例 50.0)、中心孔 ⌀(14.00)、键槽宽(0=无)、键槽深 t₁。 |
| 内花键 hub | 毂长 L2(36.0)、毂外径 ⌀(60.00)、锥套内孔 / 锥套型号 / 锥套(侧):
可选 无(不装锥套) / 左(Side 1) / 右(Side 2)——装锥套时轮毂按锥套外形建模。 |
| 侧隙(本齿轮) | 外、内各有自己的侧隙 j(本例外 0.2000、内 0.0000)。 |
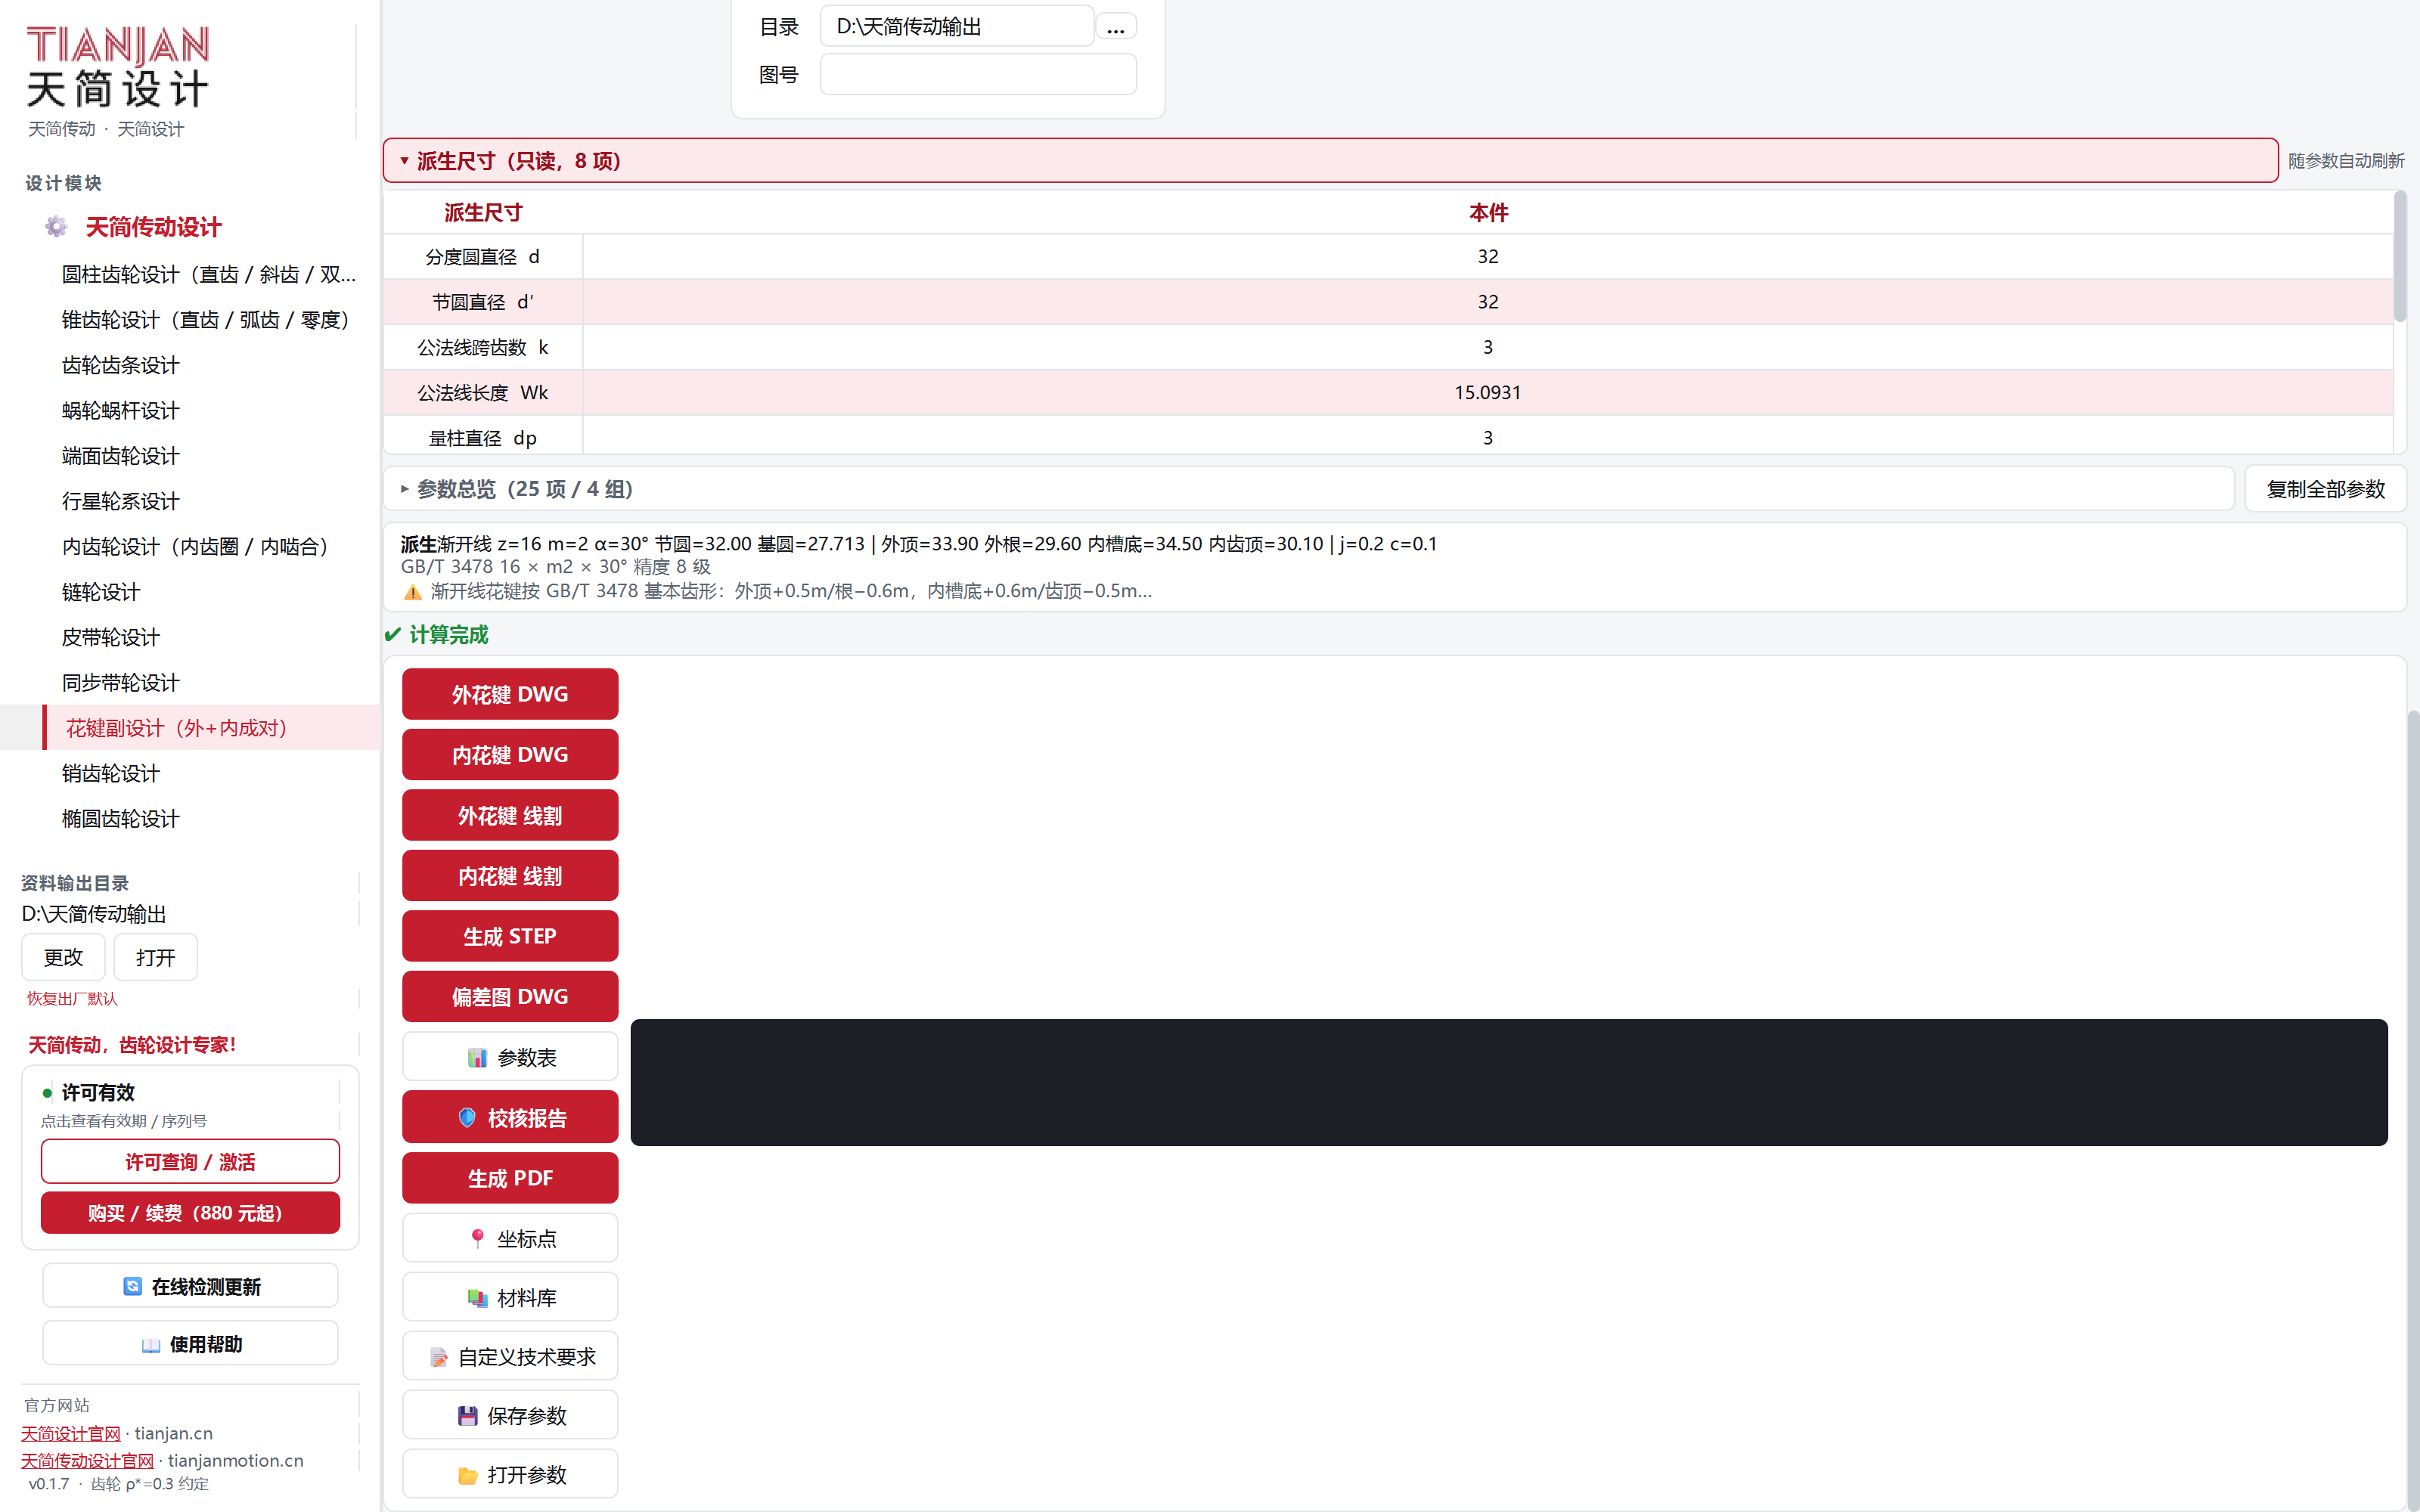
可导出:外花键 DWG、内花键 DWG、外花键 线割、内花键 线割、STEP、偏差图 DWG、 PDF、坐标点、参数表、校核报告、材料库。
渐开线花键按 GB/T 3478 基本齿形:外齿 +0.5m/根 −0.6m,内齿根 +0.6m/齿顶 −0.5m。
这是软件实际采用的齿厚分配,出图前对一眼。
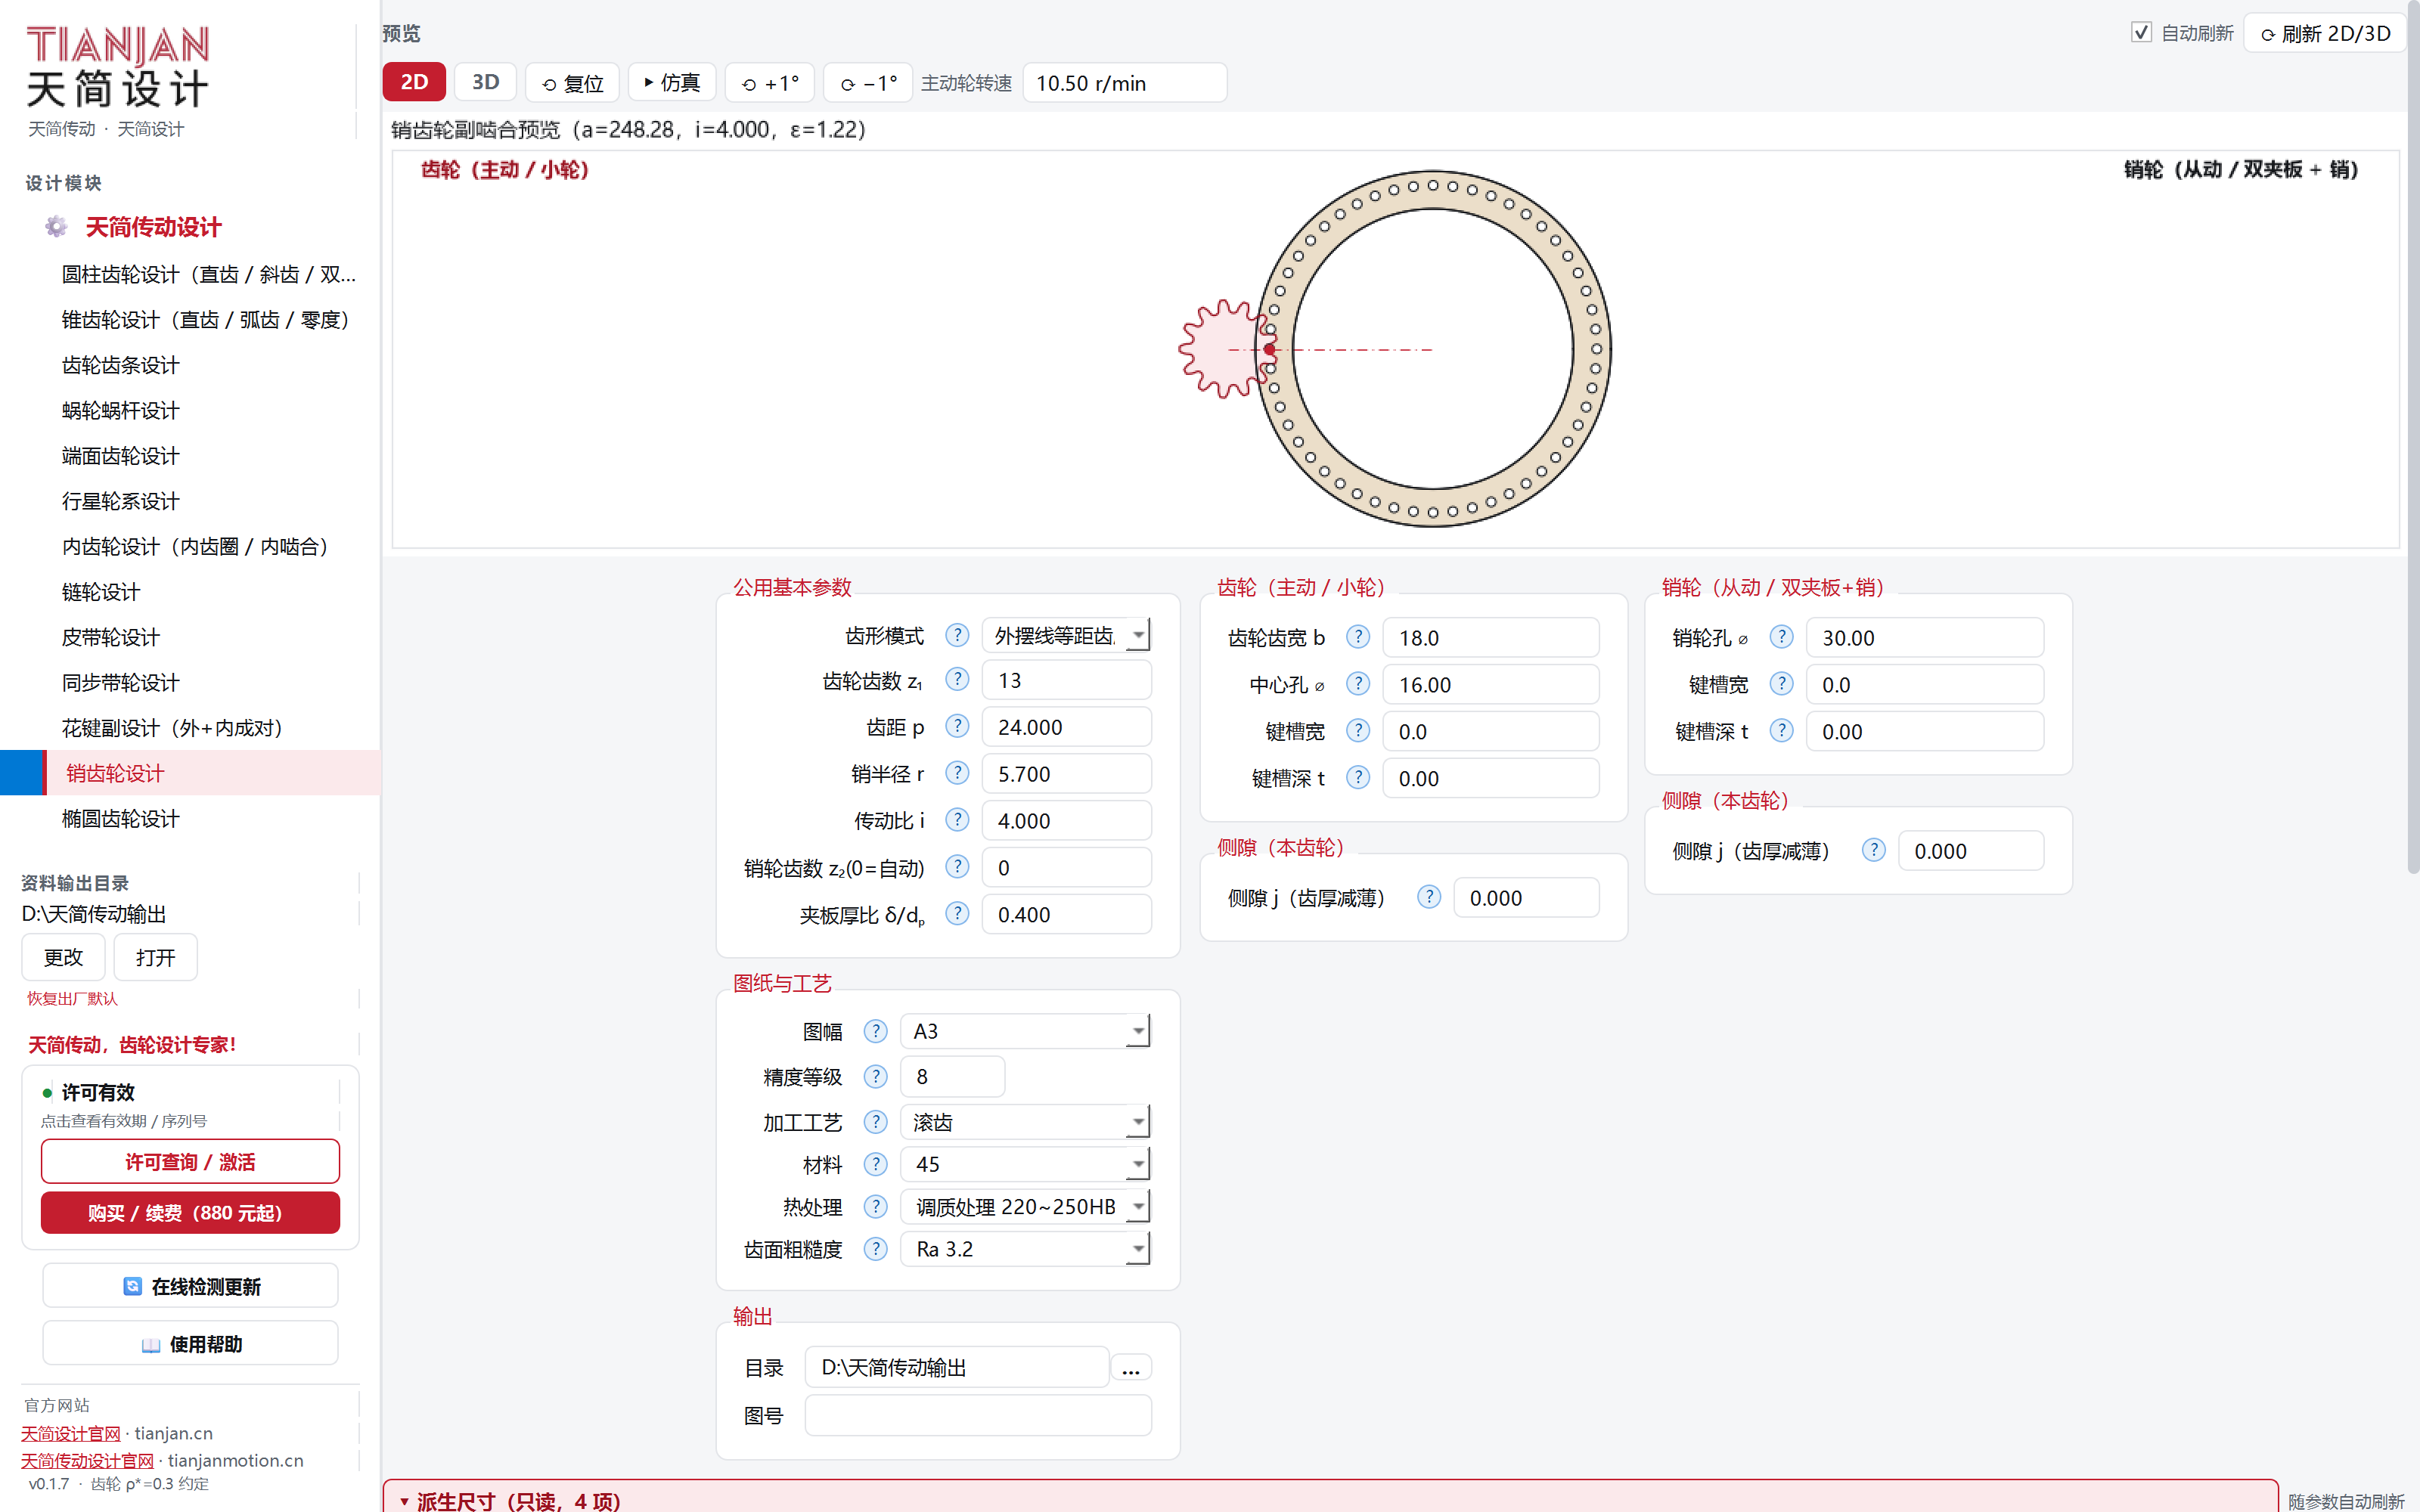
用途:销齿传动(齿轮 + 销轮),重载、低速、大直径场合(回转窑、搅拌机、闸门启闭机)。 齿廓为外摆线等距曲线——这是销齿传动的正确齿形,不是渐开线。
| 参数 | 说明 |
|---|---|
| 齿形模式 | 外摆线等距齿廓(标准销齿)(默认,正确做法)或 齿条啮合(渐开线对比)(仅用于对比参考)。 |
| 齿轮齿数 z₁ | 主动小轮齿数。 |
| 齿距 p | 销的节距(= 销轮上相邻销的中心距)。这是销齿传动的主参数,不是模数。 |
| 销半径 r | 销的半径。齿廓按 r 做等距偏置。 |
| 传动比 i | 由 z₂/z₁ 决定,可先给 i 反算 z₂。 |
| 销轮齿数 z₂(0=自动) | 0 = 按传动比自动取整。 |
| 夹板厚比 δ/dₚ | 双夹板厚度与销直径之比,影响销轮刚度与建模。 |
| 齿轮(主动/小轮) | 齿轮齿宽 b、中心孔 ⌀、键槽宽、键槽深 t。 |
| 销轮(从动/双夹板+销) | 销轮孔 ⌀、键槽宽、键槽深 t。 |
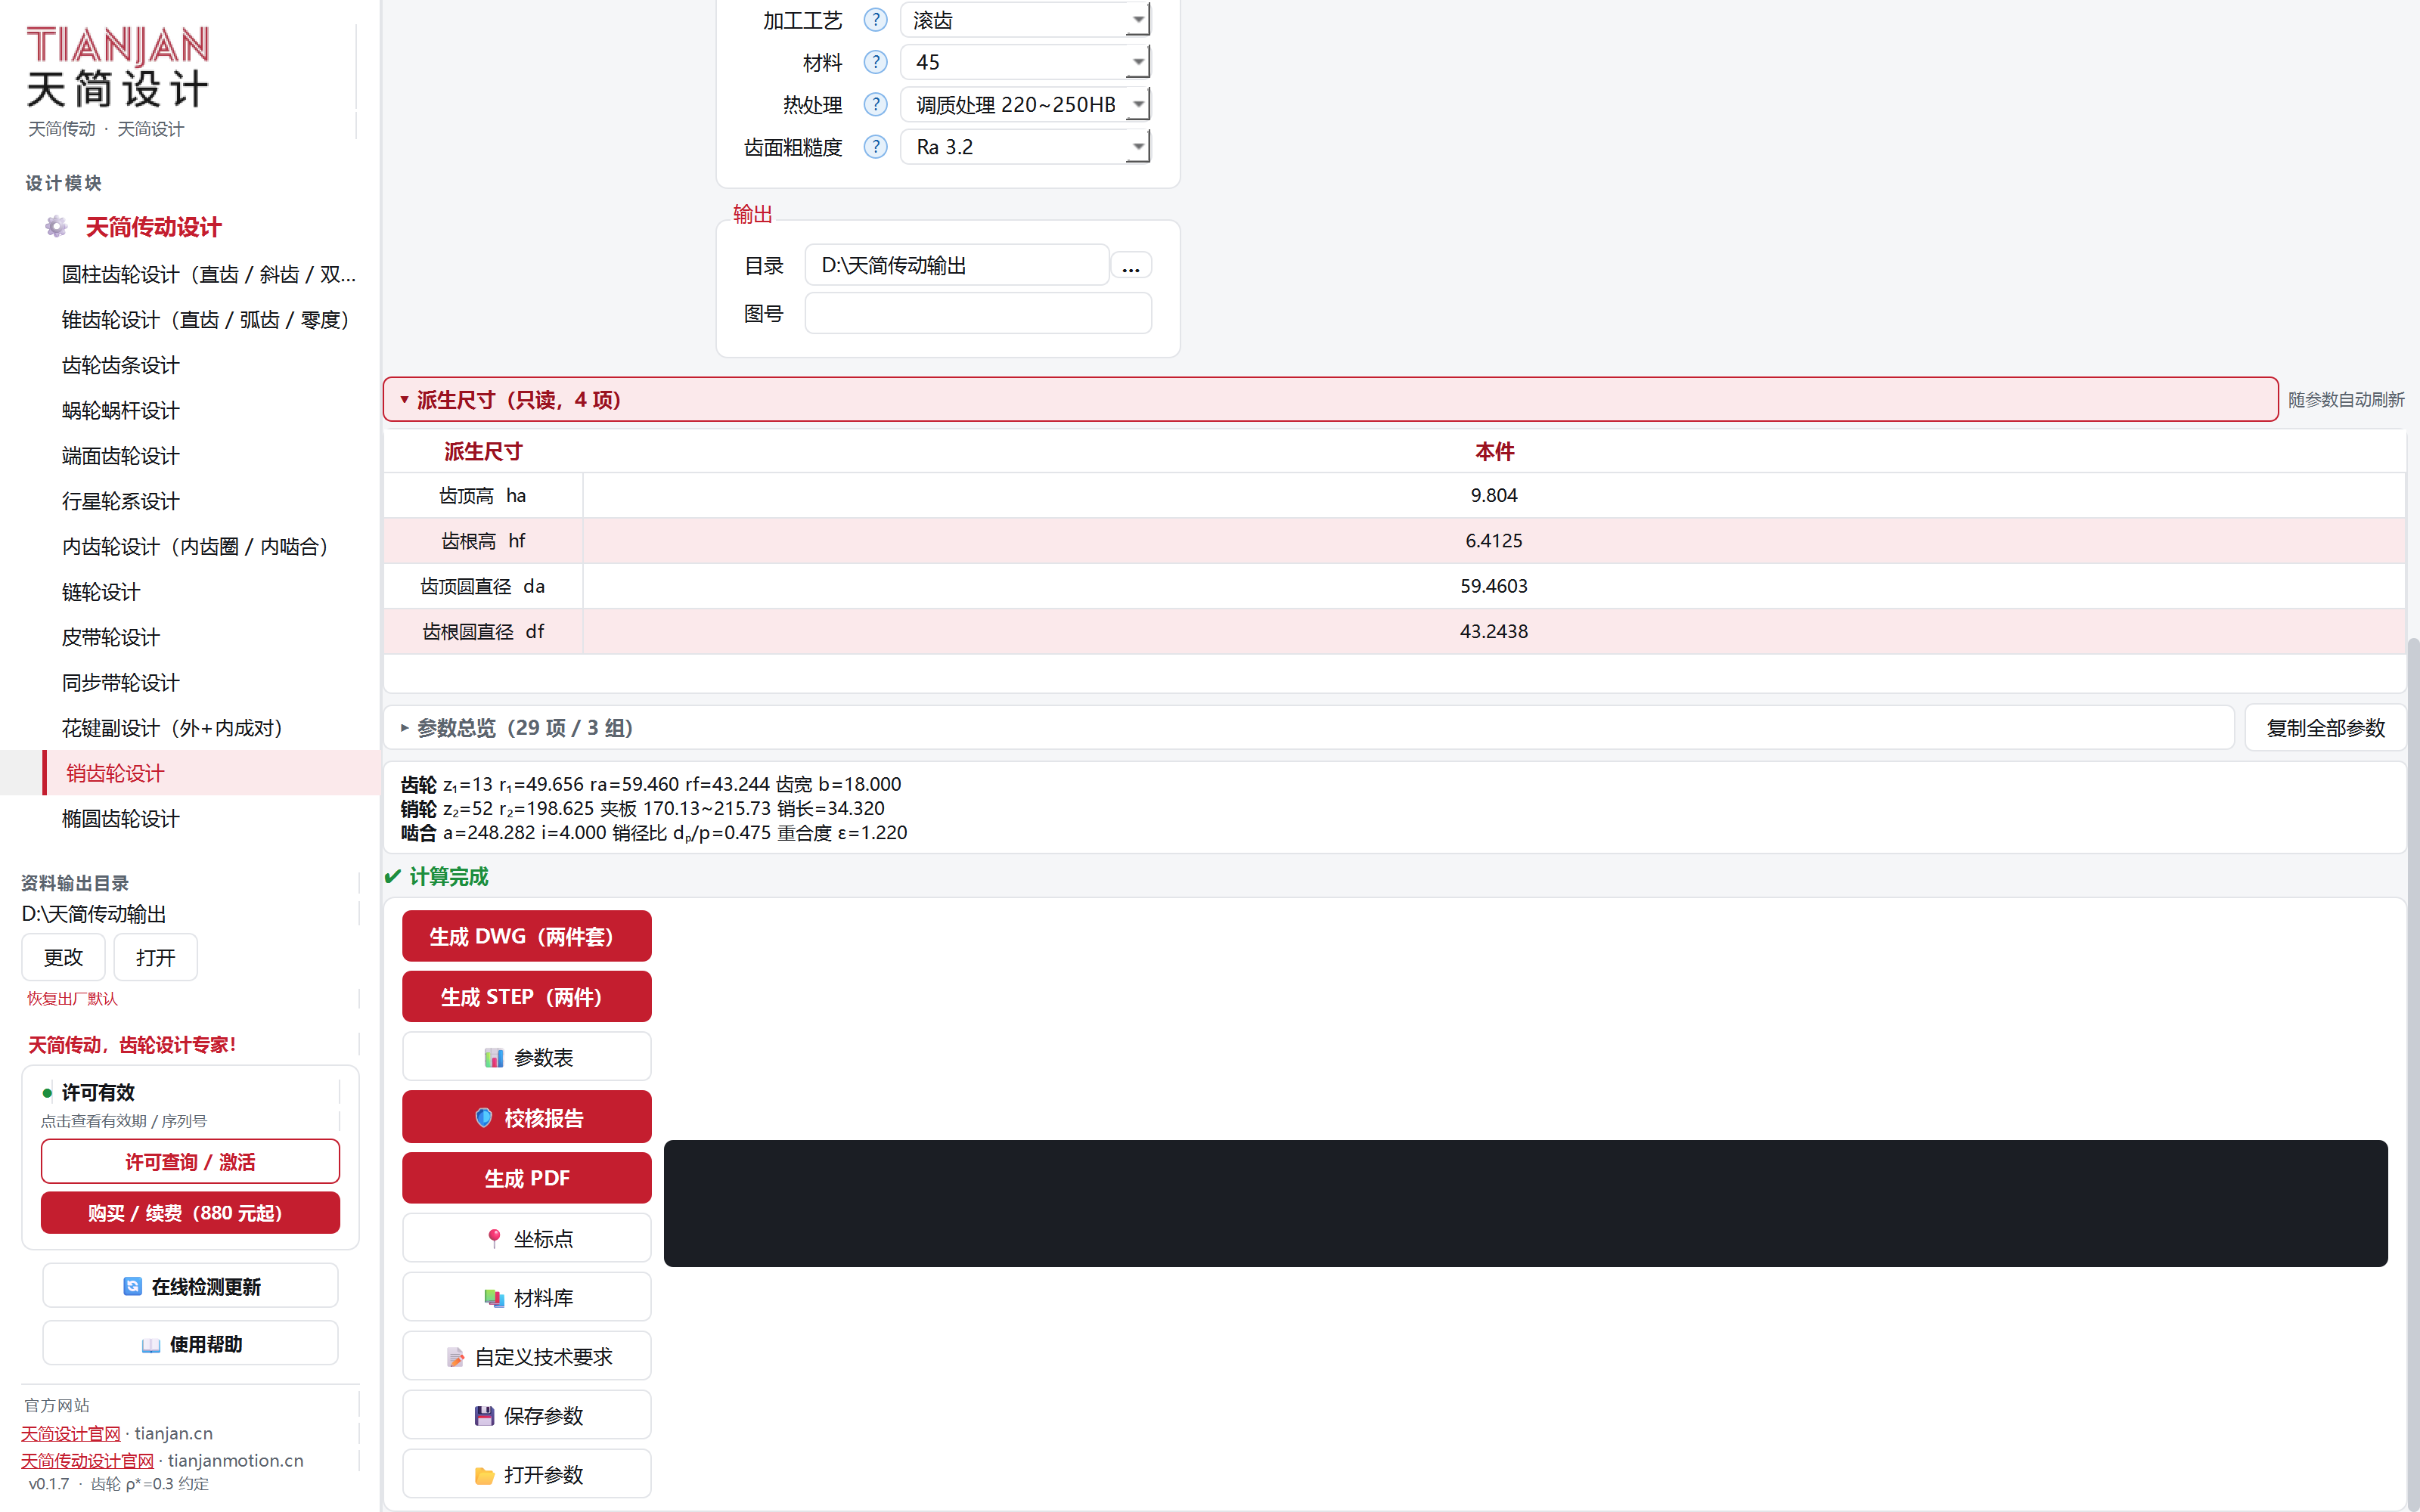
可导出:生成 DWG(两件套)、生成 STEP(两件)、PDF、坐标点、参数表、校核报告、材料库。
用途:非圆齿轮,实现变速比传动(转动一圈内传动比周期性变化)。 典型用于纺织机械、流量计、压力机、自动包装机。
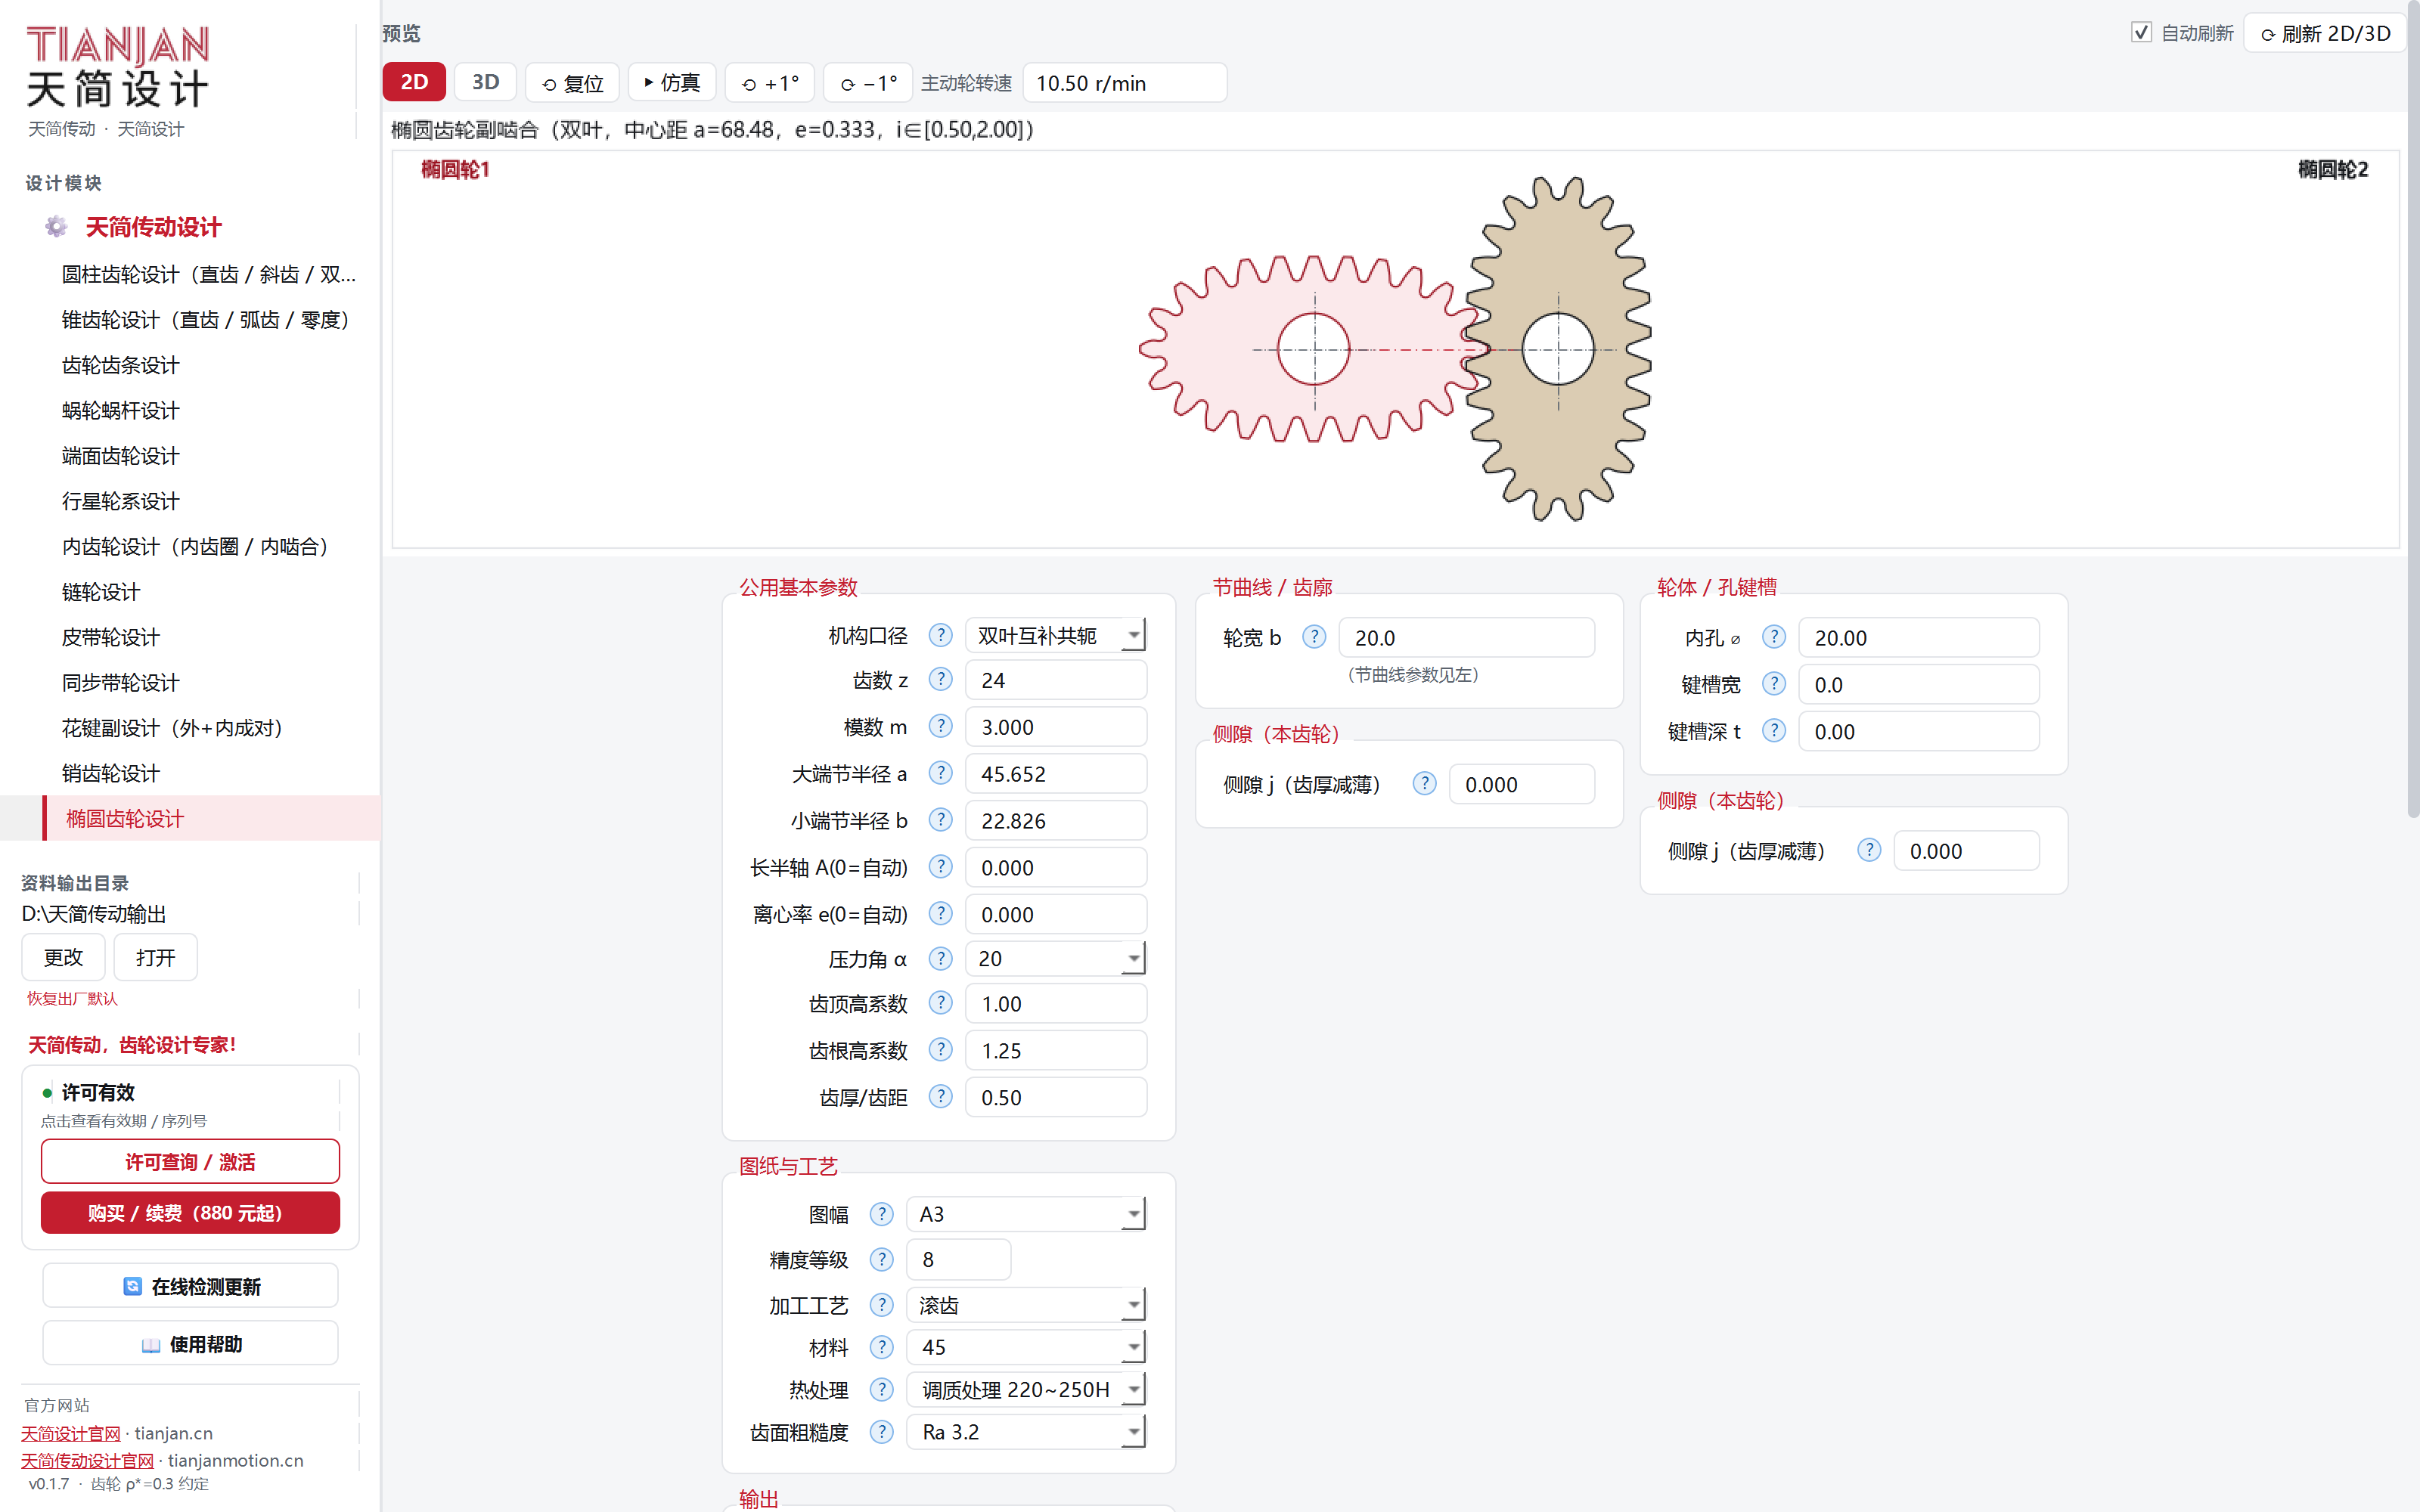
| 参数 | 说明 |
|---|---|
| 机构口径 | 双叶互补共轭(两只相同的双叶椭圆轮互啮,最常用)或 单叶焦点式。 |
| 齿数 z | 本例 24。椭圆齿轮的齿数必须偶数才能保证互补共轭。 |
| 模数 m | 本例 3.000。 |
| 大端节半径 a / 小端节半径 b | 本例 45.652 / 22.826。二者之比决定变速比幅度(a/b = i_max)。 |
| 长半轴 A(0=自动)/ 离心率 e(0=自动) | 0 = 由 a、b 反算。也可直接指定 e 让软件反算 a、b。 |
| 压力角 α / 齿顶高系数 / 齿根高系数 | 本例 20 / 1.00 / 1.25(齿根高系数 1.25 对应 c*=0.25)。 |
| 齿厚/齿距 | 本例 0.50,即齿厚占齿距的一半(标准无侧隙)。 |
| 节曲线 / 齿廓:轮宽 b | 本例 20.0。节曲线参数在左栏。 |
| 轮体 / 孔键槽:内孔 ⌀ / 键槽宽 / 键槽深 t | 本例内孔 20.00。 |
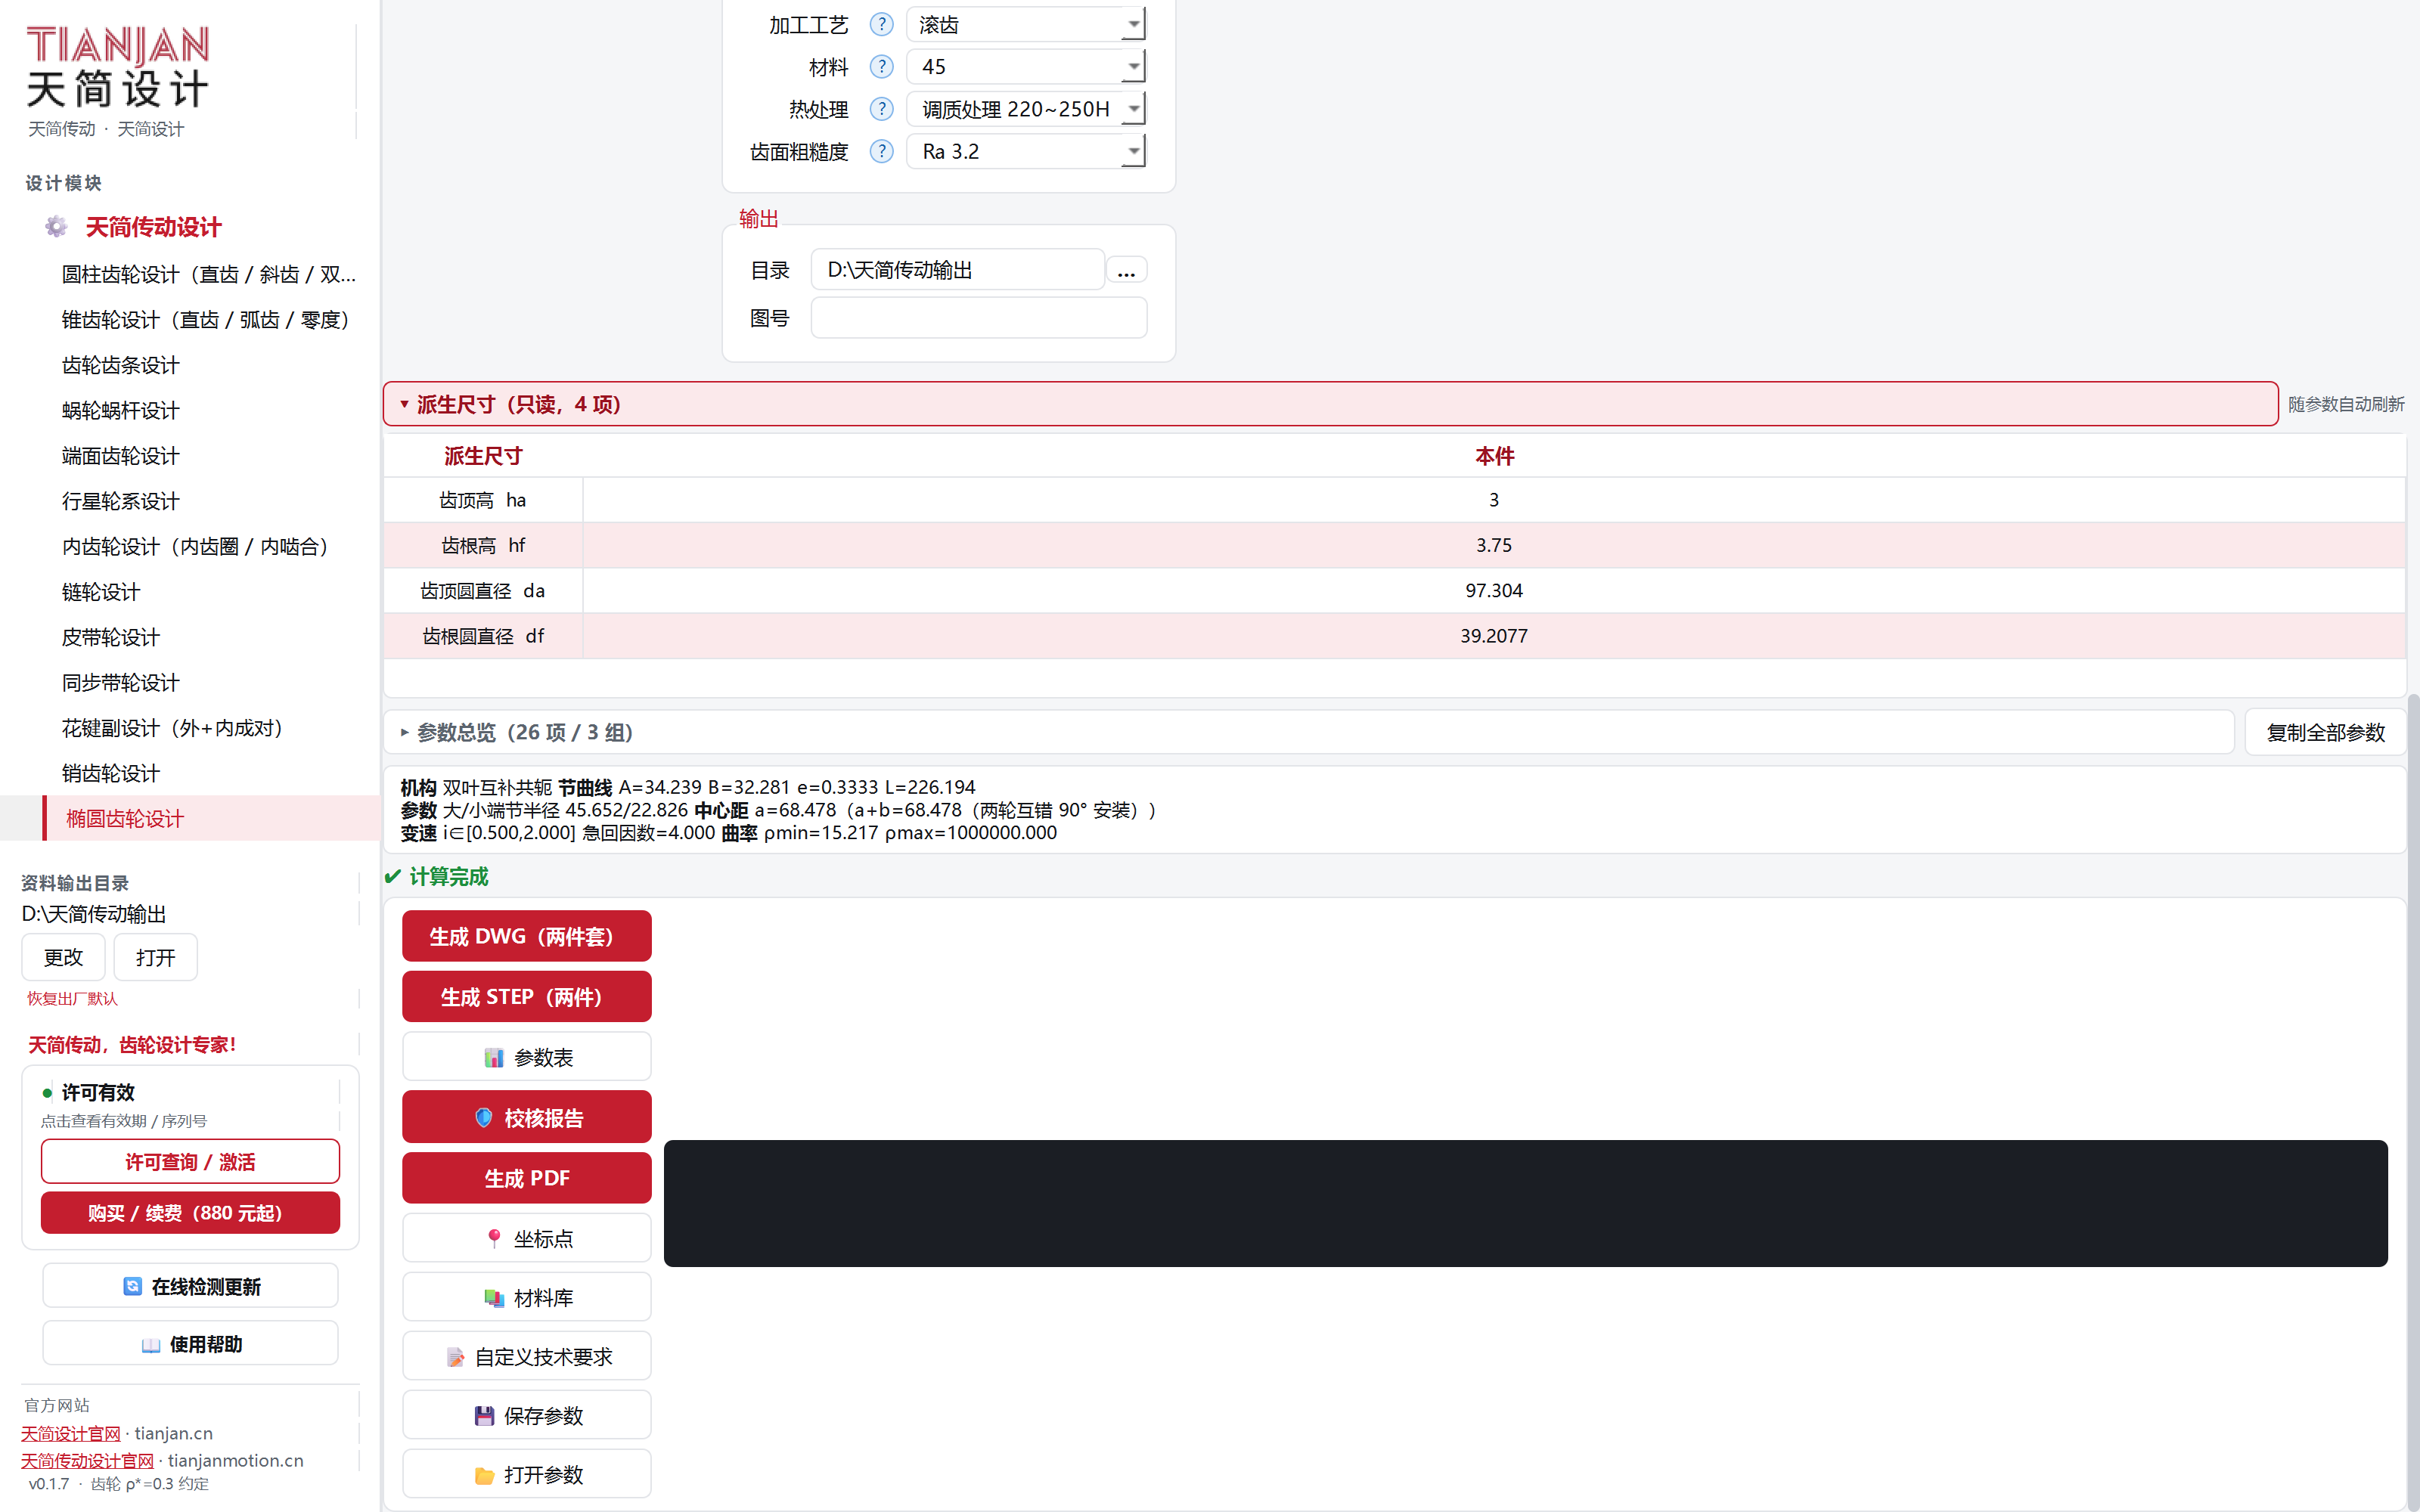
可导出:生成 DWG(两件套)、生成 STEP(两件)、PDF、坐标点、参数表、校核报告、材料库。
左侧栏的 📖 使用帮助 打开软件自带的说明书。它与本手册互补:本手册以截图为主、讲“界面上这一块是什么”; 内置帮助以文字为主、讲“这个参数按什么公式算”。
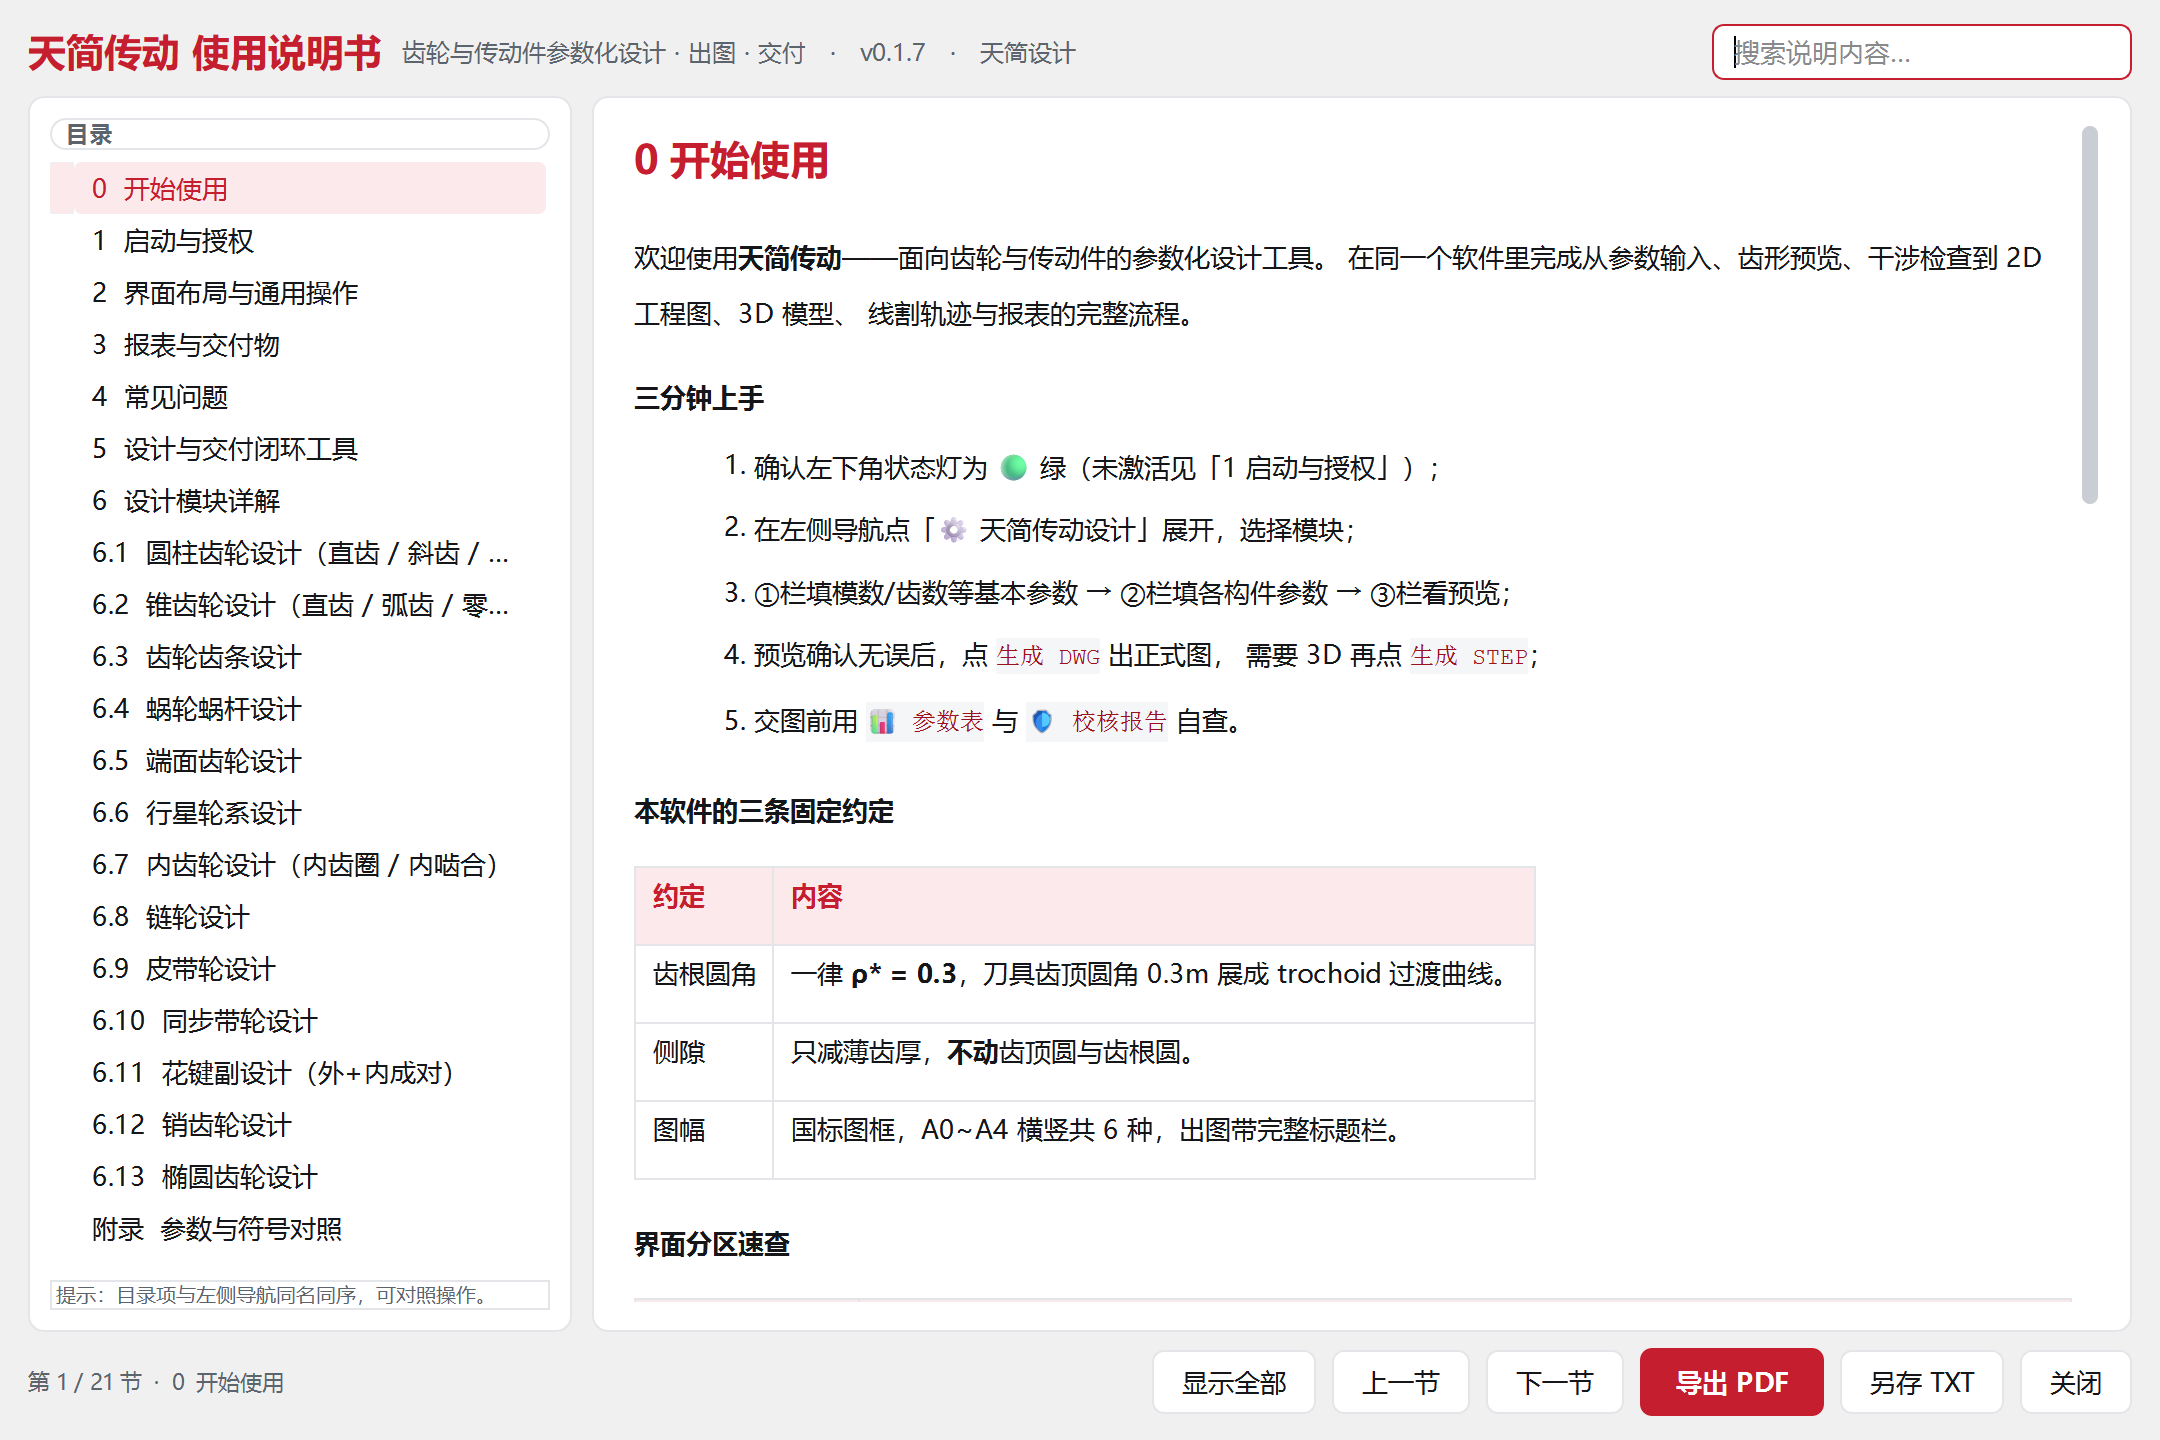
| 区域 / 按钮 | 说明 |
|---|---|
| 目录(左侧) | 共 21 节。0 开始使用、1 启动与授权、2 界面布局与通用操作、3 报表与交付物、4 常见问题、 5 设计与交付闭环工具、6 设计模块详解(6.1~6.13 对应 13 个模块)、附录 参数与符号对照。 目录顺序与左侧导航的模块顺序一致。 |
| 搜索说明内容 | 右上角输入关键词(如“公法线”“侧隙”),回车跳到命中处。 |
| 显示全部 | 把 21 节连成一整页,适合 Ctrl+F 全文查找或整体打印。 |
| 上一节 / 下一节 | 顺序翻阅。左下角显示「第 x / 21 节」。 |
| 导出 PDF | 把整本内置说明书导成 PDF,可离线保存或打印。 |
| 另存 TXT | 存成纯文本,便于检索或贴进工单。 |
| 现象 | 原因与处理 |
|---|---|
| 整个工作区是灰的,参数改不动 | 授权未通过(未激活 / 已到期 / 离线超时 / 被吊销)。看左侧许可卡的状态灯, 按 2.5 节激活或续费。左侧栏和帮助按钮仍然可点,这是刻意留的。 |
| 下拉框里的字被上下裁掉 | 面板被压得太窄,或 Windows 显示缩放设成了 150% 以上。 拉宽窗口;仍不行把缩放调到 100% 或 125%。 |
| 点导航里的模块,跳到了别的面板 | 属导航与页面栈错位,请截图反馈(含版本号),不要自行增删模块。 |
| 「导出 3D」里只有 STEP,没有 SLDPRT | 正常。本软件只提供通用 STEP,不调用本机 SolidWorks。 要 SolidWorks 原生件,把 STEP 导入 SolidWorks 后另存即可(实体无损,特征不保留)。 |
| STEP 打开后两轮干涉很大 | 多半是侧隙或变位组合不合理。先看「🛡 校核报告」与 2D 预览, 再调侧隙 j 与变位 x。齿轮副模式下 STEP 是装配体,相位已对齐,干涉就是真的干涉。 |
| 预览图形特别大或特别小、位置偏了 | 视图被缩放/平移过。点「⟲ 复位」或双击预览区。注意「⟲ 复位」是复位视角,不是复位参数。 |
| 导出后找不到文件 | 看③栏运行日志最后一行(写着完整路径),再看左侧「资料输出目录」。 两处对不上说明中间改过目录。 |
| 改了侧隙,但齿顶圆直径没变 | 正常。侧隙只减薄齿厚,不动齿顶圆与齿根圆(1.4 节约定二)。 |
| 校核报告提示“无法校核” | 当前是单齿轮模式,没有啮合副。点报告里的「切换到「齿轮副」模式后校核」, 或先把①栏设计模式改成齿轮副。 |
| 参数寻优点开始扫描后表格是空的 | 两种可能:① 还在扫描(看进度条与“准备中/扫描中”);② 全部组合都没通过门槛 (S_H,min / S_F,min / ε_α,min 设太严)。先放宽门槛或缩小扫描范围再试。 |
| 椭圆齿轮改齿数后齿形乱了 | 椭圆齿轮齿数必须偶数,且两轮节曲线互补。改成奇数必然错。 |
| 内齿轮填正变位后几何报错 | 内啮合变位方向与外啮合相反。看派生尺寸是否出现“齿顶圆 < 齿根圆”, 把变位往反方向调。 |
| 3D 画面粗糙、边缘有锯齿 | 本机建不了 OpenGL 上下文,软件自动退回了软渲染。 能看能用,不影响导出精度。换一台有正常显卡驱动的机器即可恢复。 |
| 打开软件很慢 | 首次启动要解包,约 3~6 秒属正常;之后会明显变快。若一直很慢, 检查杀软是否在实时扫描程序目录。 |
| 更新后软件打不开 | 新包可能被杀软隔离。到隔离区恢复并加白名单;旧版本保留为 .old 可找回。
仍不行联系天简官方。 |
| 齿根圆角为什么固定 0.3 | 这是软件的设计约定(刀具齿顶圆角 0.3m 展成 trochoid 过渡曲线), 保证出图与实际滚刀一致。要改需先确认刀具,改完出图尺寸会与实际刀具对不上。 |
为了让官方能一次定位,反馈时请一并提供这四项:
v0.1.7),或窗口标题里的构建时间。联系方式见附录 D。若软件整体起不来,还可查看日志文件
%LOCALAPPDATA%\\TJDrive\\logs\\app.log,把它一并发过去。
下面这段可以直接复制,把括号里的内容换成你的实际情况。官方看到这七行,基本不需要再来回问:
【TJDrive 问题反馈】
版本  :v0.1.7(窗口标题或左侧栏底部)
机器码 :TJ-XXXX-XXXX-XXXX(许可窗口 →「复制机器码」)
模块  :圆柱齿轮设计 / 齿轮副模式
关键参数:m2 z20/40 b40 x=0 材料 20CrMnTi
操作步骤:① 选齿轮副 ② 填上面参数 ③ 点「生成 DWG」
现象  :日志停在「② accoreconsole 转换为真 DWG」,无文件产生
能否复现:每次都能 / 偶发(约 3 次 1 次)
附件 :截图 2 张、app.log附录是查表用的:A 查符号(这个字母代表什么、单位、在哪一栏改)、B 查标准(软件里那条技术要求 出自哪本国标)、C 查文件(导出的东西叫什么、存在哪、哪些不能删)、D 找人。
表中「在哪改」一栏用本手册的三个栏位简称:① 基本参数栏(左列)、② 构件参数栏(中列)、 ③ 预览与导出栏(右列)。标「自动」的是软件算出来、只显示不能填的派生值,它们在③栏「参数总览」里能看全。
| 符号 | 名称 | 单位 | 常见值 | 在哪改 | 说明 |
|---|---|---|---|---|---|
| mn | 法向模数 | mm | 2 | ① | 斜齿按法向定义;β=0 时就是直齿的 m。下拉里只列 GB/T 1357 标准系列。 |
| mt | 端面模数 | mm | 自动 | — | mt = mn / cosβ。β=0 时等于 mn。 |
| m | 模数 | mm | 2 | ① | 锥齿轮、齿条、蜗杆(轴向模数)、行星、内齿轮、椭圆齿轮用这个符号。 |
| αn | 法向压力角 | ° | 20 | ① | 国标默认 20°;AGMA 齿制常用 25°。改了它齿形、公法线、跨棒距全变。 |
| αt | 端面压力角 | ° | 自动 | — | tanαt = tanαn / cosβ。 |
| β | 螺旋角 | ° | 0 | ① | β=0 直齿,β>0 斜齿——圆柱齿轮面板就靠这一个值切换引擎;同时决定旋向(左/右)是否可填。 |
| z | 齿数 | — | 20 | ② | 齿轮副里分 z₁ / z₂;双联分「联1 / 联2」。 |
| b | 齿宽 | mm | 40 | ② | 斜齿的实际齿宽;锥齿按齿宽中点校核。 |
| ha* | 齿顶高系数 | — | 1.0 | ① | 约束 0 < ha* < 2。改它会改齿顶圆,进而改整张图。 |
| c* | 顶隙系数 | — | 0.25 | ① | 约束 0 ≤ c* ≤ 1。国标正常齿 0.25、短齿 0.3。 |
| ρ* | 齿根圆角系数 | — | 0.3 | ①(只读) | 固定 0.3:刀具齿顶圆角 = ρ*·m,齿根按滚齿展成 trochoid 过渡曲线。这是软件约定,见 1.4 节。 |
| x | 变位系数 | — | 0 | ② | 正变位齿轮外径变大、齿厚变厚;负变位相反,慎用到齿根变尖。 |
| d | 分度圆直径 | mm | 自动 | — | d = mn·z / cosβ。 |
| da | 齿顶圆直径 | mm | 自动 | — | 标准齿轮 da = m(z+2);带变位 da = d + 2m(ha* + x)。 |
| df | 齿根圆直径 | mm | 自动 | — | 标准齿轮 df = m(z−2.5);带变位 df = d − 2m(ha* + c* − x)。 |
| db | 基圆直径 | mm | 自动 | — | db = d·cosαt,渐开线的发生圆。 |
| ha / hf | 齿顶高 / 齿根高 | mm | 自动 | — | ha = m(ha* + x),hf = m(ha* + c* − x)。 |
| s / e | 齿厚 / 齿槽宽 | mm | 自动 | — | 分度圆上弧齿厚 s 与槽宽 e,s + e = p。 |
| p | 齿距 | mm | 自动 | — | p = π·m。 |
| a | 标准中心距 | mm | 自动 | — | a = m(z₁ + z₂)/2,齿轮副/啮合计算栏自动给出。 |
| a′ | 实际中心距 | mm | 自动 | ①(可指定) | 「中心距 a′ 指定值」填了就按它算啮合角;填 0 表示按标准中心距。 |
| α′ | 啮合角 | ° | 自动 | — | cosα′ = a·cosαt / a′。变位后一般 ≠ 20°。 |
| i | 传动比 | — | 自动 | — | i = z₂ / z₁,啮合计算栏显示。 |
| εα | 端面重合度 | — | 自动 | — | 一般要求 ≥ 1.2。校核与寻优都会用到它作门槛。 |
| Wk | 公法线长度 | mm | 派生 | — | 跨 k 个齿的公法线,车间最常用的齿厚检验量。k 由齿数决定。 |
| M | 跨棒距 | mm | 派生 | — | 量棒(球)跨距,内齿、斜齿常用;与 Wk 二选一写进技术要求。 |
| 符号 | 名称 | 单位 | 常见值 | 在哪改 | 说明 |
|---|---|---|---|---|---|
| j | 侧隙(齿厚减薄) | mm | 0.05 ~ 0.15 | ② | 只减薄齿厚,不动 da / df。这是软件的第二条约定,见 1.4 节。齿轮副两轮各自填,总侧隙是两者之和。 |
| Ca | 齿顶修缘量 | mm | 0 | ① | 「齿顶修缘(自定义)」组:沿齿顶把齿廓削掉一条,减小啮入冲击。 |
| hsp | 修缘起始位置 | — | 0 | ① | 从齿顶往下多深开始修缘,按模数比例给。 |
| Cβ | 齿向鼓形量 | μm | 0 | ① | 沿齿宽中凸,抵消轴系偏载。0 表示不鼓形。 |
| 切顶量 | 齿顶切顶 | mm | 0 | ① | 把齿顶圆车小一圈,用于避免与外圈/内齿干涉;不影响齿根。 |
| KA | 使用系数 | — | 1.0 ~ 1.5 | 校核 | 按原动机与工作机冲击特性取;电机+均匀载荷取 1.0。 |
| SH | 接触强度安全系数 | — | ≥ 1.0 | 校核 | 校核报告第一行。低于 1.0 判「不合格」,需要加宽齿宽或换材料。 |
| SF | 弯曲强度安全系数 | — | ≥ 1.0 | 校核 | 校核报告第二行。断齿先看这一项。 |
| 项目 | 取值 | 在哪改 | 说明 |
|---|---|---|---|
| 图幅 | A0 ~ A4 | ① | 决定图框大小与标题栏位置(GB/T 10609.1,180×56)。选小了尺寸会挤,选大了浪费纸。 |
| 精度等级 | 6 / 7 / 8 级 | ① | GB/T 10095 系列,数字越小越精。6 级磨齿、7 级滚齿精滚、8 级普通滚齿。 |
| 加工工艺 | 滚齿 / 插齿 / 铣齿 / 线割 | ① | 写进技术要求;同时影响线割按钮是否可用(线割只对直齿开放)。 |
| 材料 | 45 / 40Cr / 20CrMnTi … | ① | 校核时按材料取许用应力;写进标题栏与技术要求。 |
| 热处理 | 调质 / 渗碳淬火 / 表面淬火 | ① | 与材料配套选;渗碳淬火配 20CrMnTi,调质配 45 / 40Cr。 |
| 齿面粗糙度 | Ra 0.8 ~ 3.2 | ① | 6 级配 Ra0.8、7 级配 Ra1.6、8 级配 Ra3.2 是常见搭配。 |
| 未注尺寸公差 | GB/T 1804-m | 自动 | 固定写进技术要求第 2 条,不需要手填。 |
| 未注形位公差 | GB/T 1184-H | 自动 | 同上。 |
| 项目 | 单位 | 在哪改 | 说明 |
|---|---|---|---|
| 中心孔 ⌀ | mm | ② | 轴孔直径。填 0 表示不出孔(实心齿轮)。 |
| 键槽宽 | mm | ② | 按 GB/T 1095 / 1096 标准键宽;填 0 表示无键槽。 |
| 键槽深 t₁ | mm | ② | 槽底到孔壁的距离,随键宽查表,不能乱填。 |
| 轮毂1 ⌀d₁ / 伸出 l₁ | mm | ② | 轮毂 Hub 组:一侧凸台的直径与伸出长度,两侧可不对称。 |
| 轮毂2 ⌀d₂ / 伸出 l₂ | mm | ② | 另一侧。 |
| 端部倒角 C / 孔口倒角 C | mm | ② | 轮毂端面外圆倒角 / 孔口倒角,一般 1~2。 |
| 紧定螺钉 ⌀ | mm | ② | 轮毂径向螺钉孔,填 0 不打。 |
| 键槽位置 | — | ② | 单键 / 双键(180°)等布置方式。 |
| 腹板厚 s / 腹板外径 dw | mm | ② | 大直径齿轮做腹板减重;腹板外径要小于齿根圆,否则报错。 |
| 轮缘厚 | mm | ② | 内齿轮专用:齿根圆到外圆的壁厚。 |
| 花键段长 L₁ / 毂长 L₂ | mm | ② | 花键副专用,外花键轴段与内花键毂的长度。 |
软件出图、写技术要求、做校核时引用到的国标汇总如下。需要原文时以标准发布机构的正式文本为准, 本表只说明软件在哪一处在用它。
| 标准号 | 内容 | 软件里的用途 |
|---|---|---|
| GB/T 1356 | 渐开线圆柱齿轮基本齿廓 | ① 栏「齿制标准」下拉的默认项;ha*、c*、ρ* 的基准齿条齿廓。下拉里另有 ISO 53 / DIN 3972 / AGMA(25°)可选。 |
| GB/T 1357 | 渐开线圆柱齿轮 模数 | 模数下拉只列标准系列(第一系列 / 第二系列 / 全部)。 |
| GB/T 2363 | 小模数渐开线圆柱齿轮基本齿廓 | 模数下拉的「小模数系列」分组。 |
| GB/T 10095.1 | 圆柱齿轮精度制 第 1 部分(齿面偏差) | ① 栏「精度等级」6/7/8 级;齿距偏差、齿廓总偏差等检验项的口径。 |
| GB/T 10095.2 | 圆柱齿轮精度制 第 2 部分(径向综合偏差) | 蜗杆/蜗轮精度与径向综合偏差相关项。 |
| GB/T 3480.1 ~ .5 | 渐开线圆柱齿轮承载能力计算 | 「🛡 校核报告」的全部依据:.1 通用影响系数、.2 齿面接触强度、.3 轮齿弯曲强度、.5 材料强度与质量。报告里 SH / SF 就出自这里。 |
| GB/T 3478.1 / .2 | 圆柱直齿渐开线花键(30° 压力角) | 花键副模块的默认齿制;公差带按 3478.1 的表查。下拉另有 DIN 5480、ANSI B92.1。 |
| GB/T 1144 | 矩形花键 尺寸与公差 | 花键副切到「矩形」齿制时的齿数/键宽标准系列。 |
| GB/T 1095 / 1096 | 平键 键槽剖面尺寸 / 普通平键 | 所有模块的「键槽宽 / 键槽深 t₁」;DXF 里键槽轮廓也按它画。 |
| GB/T 1243 | 传动用短节距精密滚子链与链轮 | 链轮模块:链号 → 齿数 → 「三圆弧一直线」齿槽形状,B 系列 06B~40B。 |
| GB/T 10412 | 带传动 V 带轮(槽型 / 基准直径 / 槽角) | 皮带轮模块:A/B/C/D 与 SPZ/SPA/SPB/SPC 槽型、槽角随基准直径分档、槽数与轮宽。 |
| GB/T 10085 | 圆柱蜗杆传动基本参数 | 蜗轮蜗杆模块:直径系数 q 的标准系列(8~18)、中心距系列;蜗轮许用接触应力随滑动速度下降的简化曲线。 |
| GB/T 1804 | 一般公差 未注线性和角度尺寸 | 技术要求自动写入「未注公差 GB/T 1804-m」。 |
| GB/T 1184 | 形状和位置公差 未注公差值 | 技术要求自动写入「未注形位公差 GB/T 1184-H」。 |
| GB/T 10609.1 | 技术制图 标题栏 | 图框与标题栏尺寸(180×56);双联总图、线割图共用同一套。 |
| GB/T 699 | 优质碳素结构钢 | 材料库里的 45 钢;校核取许用应力。 |
| GB/T 3077 | 合金结构钢 | 材料库里的 40Cr / 42CrMo / 20CrMnTi 等。 |
命名规则是「参数即文件名」:模数、齿数、(斜齿再加螺旋角与旋向)、图号依次拼起来。这样一堆图纸摆在 一个文件夹里,光看文件名就知道是哪一件,不用逐个打开。
| 生成动作 | 文件名 | 举例 |
|---|---|---|
| 生成 DWG / PDF(直齿单件) | 齿轮_m{模数}z{齿数}[_{图号}].dwg / .pdf | 齿轮_m2z20.dwg |
| 生成 DWG / PDF(斜齿单件) | 斜齿轮_mn{模数}z{齿数}b{螺旋角}{旋向首字}.dwg | 斜齿轮_mn2z20b15R.dwg |
| 齿轮副(两件都出) | 两件各自按上面规则命名,靠 _{图号} 区分 | 齿轮_m2z20_01.dwg / 齿轮_m2z40_02.dwg |
| 斜齿副 | 斜齿副_mn{模数}_z{z1}-{z2}b{螺旋角}{旋向}.dwg | 斜齿副_mn2_z20-40b15R.dwg |
| 双联齿轮总图 | 双联_z{z1}-{z2}_m{m1}-{m2}[_{图号}].dwg | 双联_z20-30_m2-2.dwg |
| 生成线割 DWG | 原名加 _线割图,同时得到 .dxf(1:1)与 .dwg | 齿轮_m2z20_线割图.dwg |
| 生成 3D(STEP) | 同名 .step;齿轮副出装配 _装配.step / _副装配.step | 齿轮_m2z20.step |
| 📍 坐标点 | 在 齿形坐标点\ 子目录下:_{标签}_齿形点.csv、.dxf,斜齿另加 _{标签}_齿面XYZ点.csv | 齿形坐标点\齿轮1_齿形点.csv |
| 📊 参数表 | 齿轮参数表_{报表标题}.xlsx | 齿轮参数表_圆柱齿轮副.xlsx |
| 🎯 参数寻优 | 参数寻优结果.csv(在输出目录) | — |
| 🩺 微点蚀 / 磨损 | 微点蚀磨损评估报告.txt | — |
| 🧪 检测图 | 检测图_{零件名}.png | 检测图_齿轮_m2z20.png |
| 花键副 | _外花键.dxf、_内花键.dxf、_偏差图.dxf、_分体锥套.dxf、_外花键_线割.dxf | — |
| 💾 保存参数 | {自定义名}.tjp(JSON 文本,可手改可传同事) | 减速箱一级齿轮.tjp |
下面这些是软件运行时要读写的东西,不是你导出的成果。排查问题、换机器、备份时按这张表找。
| 路径 | 内容 | 能不能删 |
|---|---|---|
%LOCALAPPDATA%\TJDrive\logs\app.log | 运行日志。启动失败、导出报错都在这里;超过 2 MB 自动轮转成 app.log.1(只留一代) | 能删,删了会重建。反馈问题时先把它存一份再删。 |
%LOCALAPPDATA%\TJDrive\update_skip.json | 「这个版本别再提醒我」记的版本号 | 能删。删了下次启动会重新提示更新。 |
%APPDATA%\TJDrive\ | company_standards.json(三套企业标准定义)、user_prefs.json(界面偏好、自定义技术要求正文)、materials.json(用户材料库)、machine_code_cache.json(机器码缓存) | 删了就丢。企业标准与材料库请先用对话框里的「备份」导出 JSON。 |
%LOCALAPPDATA%\TJDrive\out_dir.json | 左侧栏「资料输出目录」卡片显示的路径,关掉软件下次还记得 | 能删,删了退回默认 文档\天简传动输出。 |
%LOCALAPPDATA%\Temp\ | DXF→DWG 转换、PDF 合成用的临时文件 | 能删。软件退出时本应自行清理,残留属正常。 |
左侧栏底部常驻两个官方入口(图 9-1)。它们刻意放在导航区之外——即使授权过期、工作区整体变灰, 这两个链接和「📖 使用帮助」依然点得动,就是为了让最需要联系官方的时候还能联系上。
v0.1.7 · 齿轮 ρ*=0.3 约定)| 事项 | 渠道 / 做法 |
|---|---|
| 天简传动设计官网 | tianjanmotion.cn |
| 天简设计官网 | tianjan.cn(鄂ICP备2026054449号-1) |
| 购买 / 续费 | 左侧许可卡的 「购买 / 续费(880 元起)」按钮,或在「许可查询 / 激活」窗口里看档位: 30 天 880 元、365 天 8800 元、1095 天 19800 元。 |
| 激活 / 换机 | 「许可查询 / 激活」→ 复制机器码 → 发给官方换取激活码 → 粘贴 → 激活。详见 2.5 节。 |
| 技术支持 | 按 8.3 节的四项准备:机器码、版本号、截图、复现步骤,能附上 app.log 最好。 |
| 更新 | 左侧「🔄 在线检测更新」。强制更新不受「忽略此版本」影响。 |
本软件(天简传动 TJDrive)的著作权归武汉市江夏区天简设计工作室所有, 仅授权给已获天简官方书面许可的用户在约定范围内使用。未经权利人许可,下列行为均属违法:
上述行为违反《中华人民共和国著作权法》《计算机软件保护条例》以及《中华人民共和国刑法》第 285 / 286 条, 依法承担民事乃至刑事责任。